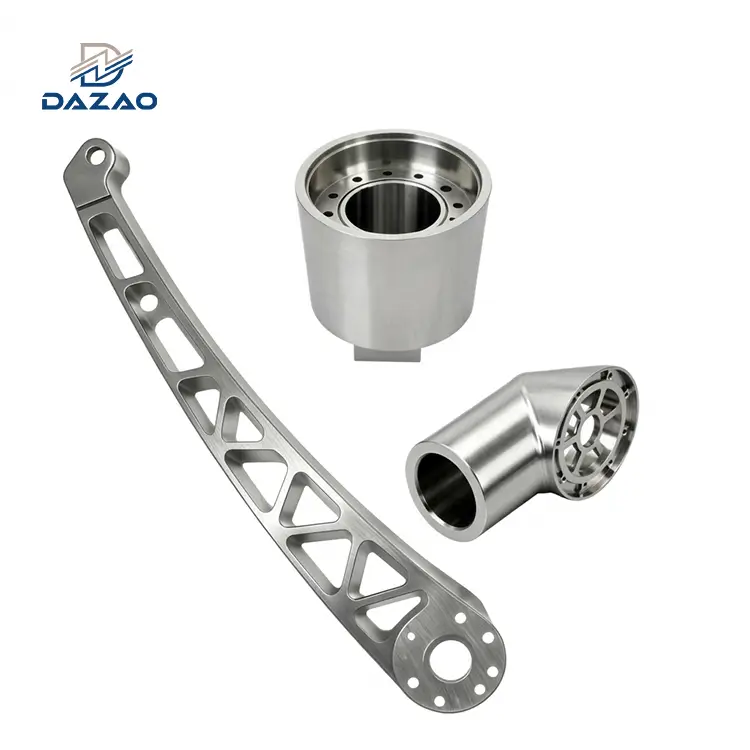
Nargile ve Nargile Parçaları İçin Hassas CNC İşleme Hizmeti
Çekme direncini, termal bağlantı sızıntısını ve ısı yönetimi sıcak noktalarını ortadan kaldıran yüksek-hassasiyetli mühendislik çözümleri.
Temel Mühendislik Maddeleri:
Monolitik 6061-T6, SS304 ve Ti-6Al-4V üretim çalışmaları.
Ra'da 0,8 μm'den az veya ona eşit olarak doğrulanan iç gövde yüzey kalitesi.
20 derece ve 60 derecede çift-sıcaklık basınç testi.
Geç/geçme-geçme fiş göstergeleri ile %100 diş uyumu denetimi.
Sıfır kalıp işleme kurulumuyla 5 günlük hızlı prototip oluşturma.
Doğrulama için 1 birimden başlayan minimum sipariş miktarı.
CNC alüminyum HMD'ler için tam termal topoloji optimizasyonu.

Ürüne Genel Bakış ve Gelişmiş İşleme Yetenekleri
Yüksek performanslı sigara içme donanımı için çok-eksenli tornalama ve sürekli 5-eksenli frezeleme sunar.
Dazao, çok-eksenli freze-dönme merkezleri veeşzamanlı 5 eksenli CNC işlemenargile bileşenleri için. Masif çubuk kütüklerden nargile sapları, alt sapları, taban kalpleri, purjörler, difüzörler, kömür tepsileri ve Isı Yönetim Cihazları (HMD) üretiyoruz.
Her bileşen hassas delik delmeden, diş ön-telafisinden ve kontrollü yüzey bitirme işleminden geçer. Dahili araç işareti hava direnci, yüksek-sıcaklıktaki bağlantı sızıntısı ve düzensiz kömür yanması dahil olmak üzere, yüksek-çekimli nargile takımlarındaki-temel işlevsel kusurları ortadan kaldırıyoruz.
Çok-Eksenli Frezeleme ve İsviçre Tornalama Yetenekleri
Helisel tahliye portları, çoklu-portlu taban çekirdekleri ve ergonomik ağızlıklar gibi karmaşık geometriler, gerçek konum toleranslarını ±0,010 mm dahilinde korumak için tekli kurulumlarda işlenir.
Monolitik Kütük Mimarisi ve Basınçlı Döküm
Tüm yapısal bileşenler, gözenekli dökümler yerine katı dövme kütüklerden CNC ile işlenmiştir; bu sayede, uzun çalışma döngüleri boyunca mikro-çatlak yayılımı, nem emilimi ve tat kirliliği önlenir.

Arızanın Kök-Neden Analizi ve Mühendislik Çözümleri
Titiz bir boyutsal ve pnömatik alan doğrulamasından elde edilen pratik mühendislik karşı önlemleri.
Çekme Direnci Kalibrasyonu için Hidro-Aşındırıcı Delik Son İşlemi
· Arıza Analizi:Tabancayla delinmiş 300 mm'lik alüminyum alt saplarda mikroskobik spiral alet izleri görülüyordu. Hacimsel çekme testleri altında, bu çıkıntılar sınır katmanında hava türbülansına neden olarak %20'ye varan çekme direnci değişiklikleri ve yüksek müşteri geri dönüş oranları üretti.
· Mühendislik Önlemi:Uzunluğu 200 mm'yi aşan tüm gövdelere zorunlu hidro-aşındırıcı ekstrüzyon cilalama uygulandı. İç delik kaplamaları Ra 0,8 μm'den küçük veya ona eşit olarak tutulur. İlk ürün incelemeleri, çekme direnci değişimlerinin ±%5 dahilinde kaldığını doğrulamak için diferansiyel hava basıncı kalibrasyonuna tabi tutulur.
Sıfır-Sızıntılı Dişli Bağlantılar için Termal Genleşme Telafisi
· Arıza Analizi:Standart mekanik G-diş toleransları, oda-sıcaklığına daldırma testini geçti ancak operasyonel kullanım sırasında %15 bağlantı arızası oranı gösterdi. Kömür tepsilerinden gelen ısı iletkenliği, taban bağlantı sıcaklıklarını 80 dereceye yükselterek eşit olmayan alüminyum genleşmesine ve conta sızıntısına neden oldu.
· Mühendislik Önlemi:Tasarlanmış negatif izin toleransları ile sıcaklık-dengeli diş-ön tornalaması oluşturuldu. Üretim doğrulaması, çift-sıcaklık basınçlı bozunma testini (20 derecede ve 60 derecede batık nitrojen) içerir. Diş sızıntısı %0'a düşürülür.
Düzgün Kömür Yanması için Termal Topoloji Optimizasyonu
· Arıza Analizi:Alüminyum HMD'lerdeki standart 3 eksenli yuvalama, yerelleştirilmiş ısı emiciler oluşturdu. Kömür blokları platform boyunca eşit olmayan bir şekilde yanarak kömürün erken tükenmesine ve tütünün lokal olarak aşırı ısınmasına neden oldu.
· Mühendislik Önlemi:Isı akışını zemin plakası boyunca dağıtmak için çok-eksenli yarıçaplı akış kanallarına sahip yeniden tasarlanan hava yolları. Her yeni HMD konfigürasyonu, yanma yüzeyindeki sıcaklık farkının 5 dereceden az veya eşit kaldığını doğrulamak için kızılötesi termal görüntüleme kamerası kullanılarak onaylanır.

Teknik Özellikler ve Proses Yetenekleri
Kesin boyut toleransları, sertifikalı alaşım kaliteleri ve doğrulanmış denetim parametreleri.
|
Parametre |
Şartname |
Muayene Yöntemi / Aracı |
|
Malzeme Sınıfları |
AL6061-T6, AL7075-T6, SS304, SS316L, Ti-6Al-4V (Sınıf 5), C3604 Pirinç |
OES Spektrometresi, Değirmen Test Raporları (MTR) |
|
İşleme Yetenekleri |
3 Eksen, 4 Eksen, 5 Eksen Frezeleme,İsviçre CNC tornalama |
DMG MORI 5-Eksen, Mazak Integrex Freze-Turn |
|
Maksimum Çalışma Zarfı |
Frezeleme: 850 × 700 × 500 mm; Tornalama: Ø350×600 mm |
Dijital Kumpaslar, Lazer Takip Cihazları |
|
Boyutsal Tolerans |
±0,005 mm'ye kadar (Aktüatör delikleri, O-halka yerleri, kritik dişler) |
Hexagon 3D CMM, Mitutoyo Doğrusal Yükseklik Ölçerler |
|
İç Yüzey Kaplaması |
Ra 0,4 μm ila Ra 0,8 μm (Derin delikler ve alt gövdeler) |
Mitutoyo Surftest SJ-410 Pürüzlülük Test Cihazı |
|
Diş Hassasiyeti |
G-Diş, Metrik M-Diş, NPT, Hızlı-Çoklu Kilit-Başlangıç |
Sınıf 6H / 6g Dişli Tapa ve Halka Mastarları |
|
Mühür Bütünlüğü Standardı |
20 derece ve 60 derecede 0,2 MPa diferansiyel basınç altında sıfır kabarcık salınımı |
Çift-Bölmeli Batık Pnömatik Armatür |
|
Termal Delta (HMD'ler) |
Taban plakası çalışma sıcaklığı farkı 5 dereceye eşit veya daha az |
Fluke Hassas Termal Görüntüleme Radyometresi |
|
Yüzey İşlemleri |
Tip II ve Tip III Sert Kaplama Eloksal, Boncuk Kumlama, PVD |
Fischer Mikro-Derm X-Ray Kaplama Kalınlığı |
|
Prototip Teslim Süresi |
5 iş günü (DFM mühendislik incelemesi dahil) |
Hızlı-Üretim Yönlendirmesini Takip Etme |
|
Standart Üretim |
10 ila 15 iş günü (hacim ve bitişe bağlı) |
ERP İzlenen İş Hücresi Planlaması |
Mühendislik Malzemesi Seçim Matrisi
Korozyona dayanıklılık, hafif kullanım ve ısı dağıtımı için özel olarak tasarlanmış malzeme özellikleri.
· 6061-T6 alüminyum alaşımı:CNC ile işlenmiş nargile kalbi bileşenleri, dekoratif gövdeler ve HMD platformları için standart malzeme. Tip II renkli anotlama ve boncuk püskürtme dokulandırmayı kabul eder. Yüksek termal dağılım ve düşük genel montaj kütlesi sunar.
· 304 Paslanmaz Çelik:Kritik diş arayüzlerinde tam kimyasal yıkama direnci, düşme darbesine dayanıklılık ve yüksek aşınma direnci gerektiren montajlar için belirtilmiştir.
· Ti-6Al-4V (Sınıf 5 Titanyum):Sınırlı üretim platformları için seçilmiştir. Üstün güç--ağırlık performansı-, ağızlıkta düşük ısı iletkenliği ve biyouyumluluk sunar.
· C3604 Serbest-Kesme Pirinç:Dahili tahliye valfi yuvalarında, hızlı-çıkarılan bağlantı elemanlarında ve düşük sürtünme bağlantısı gerektiren ağırlıklı çekirdek eklerinde uygulanır.
Kalite Güvencesi ve Pnömatik Muayene Protokolleri
AS9102-seviyesinde boyutsal metroloji, çift sıcaklık sızıntı testleri ve CMM doğrulaması.
1. Gelen Malzemenin Doğrulanması:Testereyle kesmeden önce alaşım bileşenlerini doğrulamak için her ham alüminyum ve paslanmaz çubuk stoku optik emisyon spektrometresi yoluyla doğrulanır-.
2. İlk Ürün Denetimi (FAI):Tam AS9102 formatlı boyut doğrulamasıMitutoyo 3D CMM denetimisistemleri, optik karşılaştırıcılar ile diş aralığı doğrulaması ve HMD ısı dağıtım imzasını-kapatma.
3.-Süreç İçi Süreç Kontrolü:-İç delik çapları için gerçek zamanlı hava ölçümü ve sürekli İsviçre tornalama işlemleri boyunca otomatik takım aşınma telafisi.
%4. 100 Fonksiyonel Basınç Testi:Taban adaptörleri, tahliye valfi muhafazaları ve çok-parçalı gövde bağlantıları, termal kaymalar altında contanın tutulduğunu doğrulamak için 0,2 MPa suya batırılmış bozulma testlerine tabi tutulur.
5. Koruyucu İhracat Ambalajı:Ultrasonik yağdan arındırma, silikon dişli kapak kurulumu, bireysel baloncuklu ambalaj izolasyonu ve güçlendirilmiş karton ambalaj, taşıma hasarlarını önler.
Temel Uygulama Sektörleri ve Alt-Montaj Kategorileri
Lüks nargile ve buhar cihazı uygulamaları için-hassas bir şekilde tasarlanmış donanım düzenekleri.

Nargile Sapı Montajları
Özel harici kalıplara ve entegre temizleme bağlantı noktalarına sahip çok-eksenli tornalanmış ve derin-delinmiş alt gövdeler.

CNC Frezelenmiş Nargile Kalp Bazaları
Dengeli hortum bağlantılarına, basınç-serbest bırakma yuvalarına ve dişli taban adaptörlerine sahip monolitik çok-bağlantı noktalı kasa blokları.

Termal Yönetim Cihazları (HMD)
Dahili hava akışı kanallarına, ısıyı-tutan yan duvarlara ve dönen havalandırma kapaklarına sahip CNC alüminyum ısı yöneticileri.

Hassas Konnektörler ve Hortum Adaptörleri
Hızlı-sökülebilir manyetik kaplinler, çoklu-başlangıçlı dişli adaptörler ve silikon hortum uçları.

Difüzörler ve Havalandırma Kapakları
Düşük-titreşimli kabarcık dağıtımı için yüksek-hızlı mikro-delme yoluyla üretilen çok-delikli dairesel diziler.

Özel Ağızlıklar ve Saplar
Derin-eksenel delikleri, tırtıklı dokuları ve lazerle-kazınmış profilleri olan ergonomik alüminyum ve titanyum başlıklar.
SSS

01.CNC ile işlenmiş metal saplarda tat gölgelenmesini nasıl önlersiniz?
02.Taban bağlantılarındaki iplik aşınmasını ve ısı tutukluğunu nasıl ortadan kaldırırsınız?
03.Uzun alt gövdelerde aşırı çekme direncine ne sebep olur ve nasıl düzeltilir?
04.Standart HMD'lerde kömürler neden kararıyor ve CNC tasarımı bunu nasıl çözüyor?
05.Yapışmayı ve hava sızıntısını önlemek için tahliye valfi yuvaları nasıl işlenir?
06.CNC difüzör delik geometrisi kabarcıklanma titreşimini ve gürültüyü nasıl azaltır?
24 saatlik tasarım geri bildirimi ve hızlı prototip planlaması için teknik çizimleri gönderin.
2D ve 3D CAD dosyalarınızı (STEP, IGES veya DXF) mühendislik ekibimize yükleyin.
Tam DFM geri bildirimini, hacimsel malzeme optimizasyonunu ve kesin fiyat tekliflerini 24 saat içinde sunuyoruz.
Bize Ulaşın

Popüler Etiketler: Nargile CNC işleme servisi, nargile parçaları işleme, alüminyum HMD işleme, nargile bileşenleri frezeleme, CNC işleme alüminyum parçaları, CNC işleme metal parçaları, CNC İşleme altı eksenli robotik aksesuar, CNC freze parçaları, CNC plastik parçaları, Hassas CNC Freze Parçaları