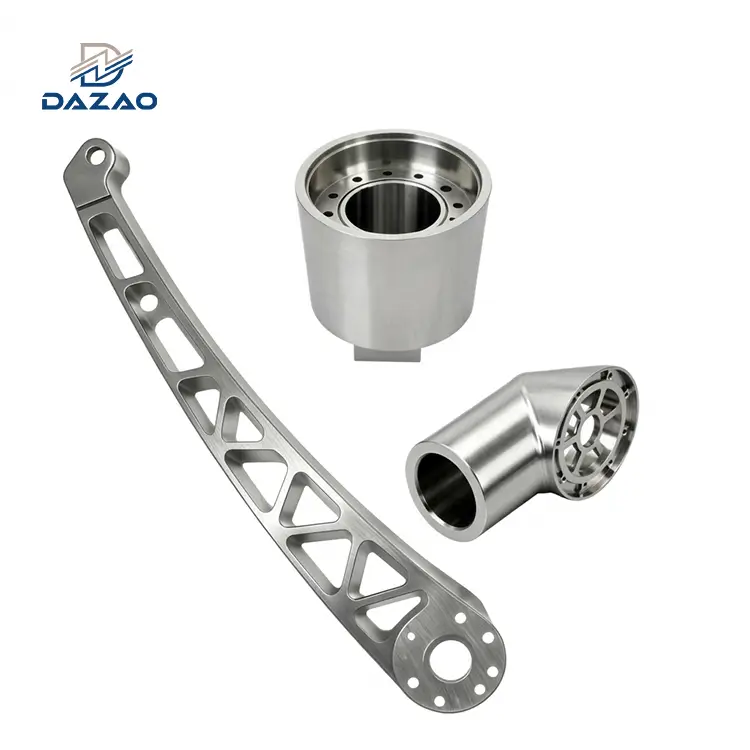
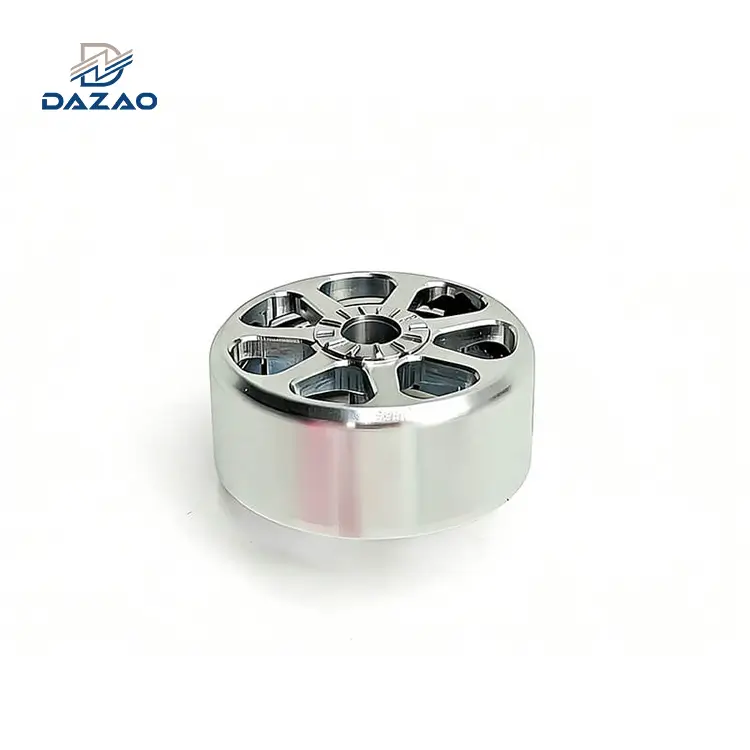
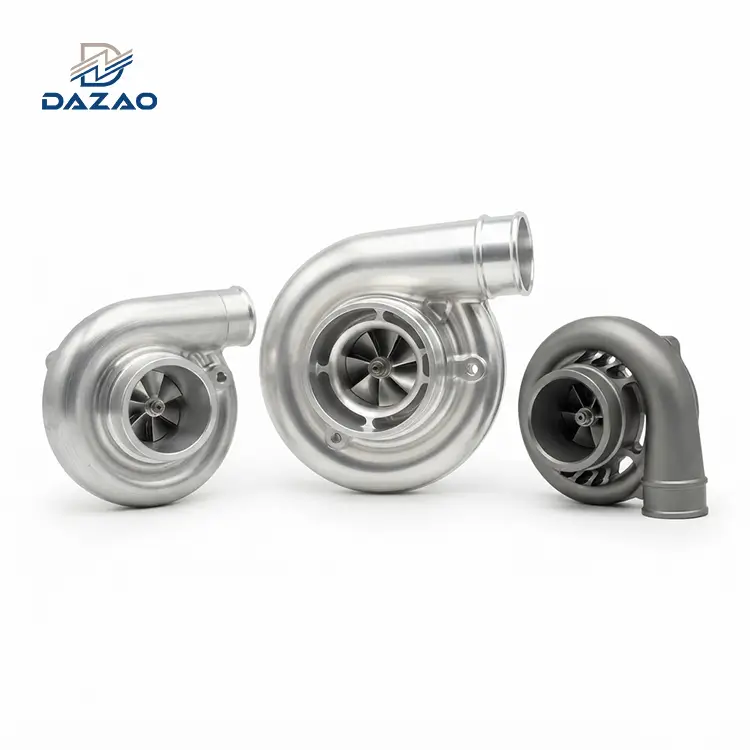
6061-T6 alüminyumhassas CNC işleme için birincil malzeme seçimini temsil eder ve optimum bir kombinasyon sunar.akma dayanımı (276 MPa), çekme dayanımı (310 MPa), termal iletkenlik (167 W/m·K)ve bir%70 işlenebilirlik derecesi2012-T3 pirincine göre. %40'ı aşan ağır hacimsel malzeme çıkarılmasını gerektiren parçalar için,6061-T651Dahili artık gerilim çarpıklığını ortadan kaldırmak için gereklidir. Hassas toleranslar±0,010 mm (±0,0004 inç)sıcaklık-kontrollü çevre koşullarında (20 derece ± 1 derece) ulaşılabilir.
Kaplama kalınlığı oluşumu-ön işleme boyutlarına-dikkate alınmalıdır:Tip II anotlama yüzey başına 5 ila 15 µm ekler, sırasındaTip III sert kaplama anotlaması yüzey başına 25 ila 50 µm ekler(%50 penetrasyon, %50 boyutsal büyüme). Takım stratejileri gerektirir37 derece helis açılı 3 kanallı karbür parmak frezelerkesme hızlarında çalışma (Vc) ile ilgili300 - 800 m/dakkenar oluşumunu ortadan kaldırmak için yüksek-basınçlı kesme sıvısı (minimum 20 bar) ile-.
Neden 6061 Alüminyum CNC İşleme Kriteridir??
Doğru yapısal alaşımın seçilmesi üretim verimliliğini, mekanik bütünlüğü ve bileşen maliyetini doğrudan etkiler.6061 alüminyum işlemedünya çapındaki tüm-demir dışı talaş-üretim işlemlerinin %65'inden fazlasını oluşturmaktadır. Ana alaşım elementleri olarak magnezyum ve silikon içeren bu çöktürme-sertleştirilmiş alüminyum alaşımı, mekanik özellikler, kaynaklanabilirlik, korozyon direnci ve ekonomik birim fiyatlandırma arasında bir denge sağlar.

Temel Mühendislik Avantajları
· Yoğunluk:2,70 g/cm³ (0,0975 lb/in³), yapısal bileşenler için yüksek mukavemet-ağırlık{-arasında verimlilik sağlar.
· Elastisite Modülü:68,9 GPa (10.000 ksi), statik ve dinamik yükleme altında öngörülebilir elastik sapma sunar.
· Isıl İletkenlik:167 W/m·K, elektronik muhafazalarında ve soğutucularda hızlı ısı dağılımı sağlar.
· Korozyon Direnci:Pasivasyon oksit tabakasının (Al) anında oluşması nedeniyle yüksek atmosferik ve tuzlu su direnci2O3).
Endüstri Uygulamaları
6061 alüminyum cnc parçalarızorlu sektörlerde temel bileşenler olarak hizmet eder:
1. Havacılık ve Savunma:Aviyonik şasi, dahili montaj braketleri, sensör muhafazaları ve yapısal çerçeveler.
2. Otomotiv ve EV:Süspansiyon kontrol kolu prototipleri, akü paketi soğuk plakaları, özel emme manifoldları ve fren kaliperi gövdeleri.
3. Tıbbi Cihazlar:Cerrahi alet kolları, teşhis ekipmanı şasisi ve robotik uç{0}}efektör muhafazaları.
4. Endüstriyel Otomasyon:Robotik kollar, doğrusal aktüatör montaj parçaları, pnömatik manifoldlar ve yüksek-hassas inceleme armatürleri.
Genel Tavsiyelerin Aşılması Sektör Gerçekleri
Standart üretim kılavuzları genellikle nominal malzeme veri sayfalarını ve genel kesme parametrelerini sunar. Cep açma sırasında iç artık gerilim gevşemesi, işleme sonrası anotlama sırasında asit sıkışması ve ince duvar-geometrilerindeki harmonik çatlama gibi-gerçek atölye arızalarını ele almada sıklıkla başarısız olurlar.
12.000{{2}m²lik sertifikalı bir tesiste faaliyet gösteriyoruzISO9001:2015VeIATF16949:2016, Xiamen Dazao Makineleriayda 120 metrik tondan fazla Al6061 işliyor. Bu kılavuz, sıfır hatalı üretim için gerekli-kritik mühendislik değiş tokuşlarını, malzeme fiziğini, stres yönetimi protokollerini ve hassas işleme stratejilerini- ele almaktadır.
Kimyasal Metalurji ve Temperleme Özellikleri (6061 Alüminyum Özellikleri)
Metalurjiyi anlamak6061 alüminyum özellikleriiçin doğru hisse senedini seçmenin temelidir.cnc işleme 6061 alüminyum.
Kimyasal Bileşim Analizi
6061 alüminyumun kimyasal bileşimi aşağıdakilere uygundur:ASTM B209 / DIN EN 573-3standartlar. Alaşım elementlerinin kesin ağırlık yüzdeleri talaş oluşumunu, takım aşınmasını ve mekanik mukavemeti doğrudan etkiler:
· Magnezyum (Mg: %0,80 – %1,20):Magnezyum silisit (Mg) oluşturmak için silikonla birleşir2Si), ısıl işlem sonrası mukavemetten sorumlu olan birincil sertleşme aşamasıdır.
· Silikon (Si: %0,40 – %0,80):Mg'yi maksimuma çıkarmak için stokiyometrik oranda magnezyum ile formüle edilmiştir2Si, takımın aşındırıcı aşınmasını hızlandıran serbest silikon parçacıklarını en aza indirirken yoğunluğu çökeltir.
· Bakır (Cu: %0,15 – %0,40):5000 serisi alaşımlara kıyasla genel korozyon direncini biraz düşürse de çekme mukavemetini ve sertliği artırır.
· Krom (Cr: %0,04 – %0,35):Çözelti ısıl işlemi ve yeniden kristalleştirme sırasında tane büyümesini kontrol ederek tane irileşmesini önler.
· Demir (Fe: Maksimum %0,70):Safsızlık unsuru. Birinci sınıf stokta Fe'nin %0,35'in altında tutulması, yüksek-hızlı bitirme sırasında yüzeyde çukurlaşmaya neden olan kırılgan Fe−Si−Al intermetalik fazları önler.
· Çinko (Zn: Maksimum %0,25), Titanyum (Ti: Maksimum %0,15), Manganez (Mn: Maksimum %0,15):Tane inceltme ve faz stabilizasyonu için eser miktarda ilaveler.
· Alüminyum (Al):Bakiye (%95,85 – %98,56).
Isıl İşlem Temperleri: O vs T4 vs T6 vs T651
6061 alüminyum işleme servis işlemleri sırasındaki mekanik tepki, temper tanımına bağlıdır.
1. 6061-O (Tavlanmış):2 ila 3 saat boyunca 415 dereceye ısıtıldı, ardından 10 derece/saat hızla-yavaş yavaş 260 dereceye soğutuldu. En düşük akma dayanımına (55 MPa) ve yüksek sünekliğe sahiptir.6061-Okesme sırasında aşırı yapışkanlık sergileyerek ciddi-kenar yığılmasına (BUE) ve uzun, lifli talaşlara yol açar. Tam ısıl işlem öncesindeki ön kaba işleme haricinde, O-temizliğinde işleme tavsiye edilmez.
2. 6061-T4 (Çözelti Isıl İşlem Görmüş ve Doğal Yaşlandırılmış):Alaşım elementlerini katı çözelti halinde çözmek için 530 dereceye ısıtılır, suyla-söndürülür ve ardından oda sıcaklığında doğal olarak yaşlandırılır. Sertlik ~65 HBW'ye ulaşır. İşlenebilirlik orta düzeyde kalır; çipler T6'ya kıyasla yapışkandır.
3. 6061-T6 (Yapay Yaşlandırılmış):Çözeltiye-530 derecede ısıl işleme tabi tutulur, suyla-söndürülür, ardından 160 dereceden 175 dereceye kadar 8 ila 18 saat boyunca yapay olarak yaşlandırılır. Mg çöker2Alüminyum matris boyunca Si. Verim gücü artar276 MPa, sertlik ulaşır95 ağır ağırve işlenebilirlik optimum gevrek talaş-kırma davranışına ulaşır.
4. 6061-T651 (Gerilme-Esnemeyle Hafifledi):T6 ile tamamen aynı ısıl işleme tabi tutulur, ancak kontrollü bir kalıcı esneme içerir.%1,5 ila %3,0söndürmeden hemen sonra ve yapay yaşlandırmadan önce. Bu mekanik gerdirme, sıvının söndürülmesi sırasında ortaya çıkan iç artık gerilimleri yeniden düzenler ve iptal eder.
|
Öfke Tanımı |
Akma Dayanımı (MPa / ksi) |
Nihai Çekme Dayanımı (MPa / ksi) |
Kopma Uzaması (50mm, %) |
Brinell Sertliği (HBW, 500kg/10mm) |
İşlenebilirlik Endeksi (%) |
|
6061-O |
55 MPa / 8 ksi |
125 MPa / 18 ksi |
25 - 30 % |
30 HBW |
30 % |
|
6061-T4 |
145 MPa / 21 ksi |
240 MPa / 35 ksi |
22 - 25 % |
65 ağır ağır |
50 % |
|
6061-T6 |
276 MPa / 40 ksi |
310 MPa / 45 ksi |
12 - 17 % |
95 ağır ağır |
70 % |
|
6061-T651 |
276 MPa / 40 ksi |
310 MPa / 45 ksi |
12 - 17 % |
95 ağır ağır |
70 % |
Hassas CNC İşleme İçin Neden 6061-T6/T651 Tercih Edilir??
Yürütme6061 t6 alüminyum işlemeveya6061 t6 cnc işlemetakım kesici kenarının, takım ucunun önünde aşırı plastik deformasyon olmadan metal matris boyunca temiz bir şekilde kesilmesine olanak tanır. Yüksek sertlik (95 HBW), talaş yüzeyindeki yapışma aşınmasını en aza indirir, uygun talaş-kırıcı geometrisi altında kısa bölümlü talaşları teşvik eder ve yüzey kalitesinin daha düşük olmasını sağlar.Ra 0,4 µm (16 µinç)tek geçişli sonlandırma işlemlerinde-.
Karşılaştırmalı Malzeme Değerlendirmesi: CNC İşleme için En İyi Alüminyum
Mühendisler sıklıkla 6061'in uygun olup olmadığını değerlendirir.cnc işleme için en iyi alüminyumbelirli bir tasarım için. Ayrıntılı bir alaşım dökümü için,CNC alüminyum kalitelerine ilişkin kapsamlı kılavuz.
|
Performans Metriği |
Al 6061-T6 / T651 |
Al 7075-T6 |
Al 2024-T3 |
Al 5052-H32 |
|
Akma Dayanımı |
276 MPa (Orta) |
503 MPa (Çok Yüksek) |
290 MPa (Yüksek) |
193 MPa (Düşük) |
|
İşlenebilirlik |
Mükemmel (%70) |
Olağanüstü (%85) |
İyi (%70) |
Zayıf / Yapışkan (%45) |
|
Korozyon Direnci |
Yüksek |
Orta / Zayıf |
Fakir |
Üstün |
|
Kaynaklanabilirlik |
Mükemmel (GTAW/GMAW) |
Zayıf / Kaynaklanamaz |
Fakir |
Üstün |
|
Göreceli Ham Maliyet |
1,0x (Temel) |
2.2x - 2.8x |
1.8x - 2.3x |
0.9x - 1.1x |
|
Optimum Kullanım Durumu |
Genel Yapısal, İşlenmiş Muhafazalar |
Havacılık ve Uzay Yüksek-Yüklü Yapısal Çerçeveler |
Uçak Kaplamaları, Yorulma Bileşenleri |
Sac Metal, Bükülmüş Muhafazalar |
Tasarımların kaynak, yüksek korozyon direnci veya karmaşık anotlama gereklilikleri ile birlikte orta düzeyde yapısal yükler gerektirdiği durumlarda,özel 6061 alüminyum parçalar7075 veya 2024 alaşımlarına kıyasla üstün değer sunar.
6061-T6 ve 6061-T651 Gerilim Giderme: İşleme Bozulmasını Önleme
Sık görülen bir kusurhassas 6061 alüminyum işleme-işleme sonrası bileşen bozulmasıdır. CNC fikstüründe tolerans dahilinde muayene edilen parçalar genellikle kelepçenin serbest bırakılmasından hemen sonra veya oda sıcaklığında dinlendirildikten sonraki 24 saat içinde eğrilir.

Artık Gerilme Oluşumunun Fiziği
Ekstrüde çubukların veya haddelenmiş levhaların üretimi sırasında, 6061 alüminyum, suyla-hızlı bir şekilde 530 dereceden ortam sıcaklığına kadar söndürülür. Dış kabuk anında soğur ve büzülür, çekirdek ise sıcak ve genişler. Çekirdek daha sonra soğuyup büzülürken, sert dış deri tarafından sınırlanır.
Bu termal gradyan, plaka kalınlığı boyunca bir iç gerilim profili oluşturur:
· Dış Yüzeyler:Yüksek basınç kalıntı gerilimi (tipik olarak-100 MPa ila -150 MPa).
· İç Çekirdek:Yüksek çekme artık gerilimi (tipik olarak+50 MPa'dan +100 MPa'ya).
Bir mühendis, bir tarafta önemli ölçüde cep açılması gerektiren bir parça tasarladığında (örneğin, malzemenin %60'ının üst yüzden çıkarılması), kesici takım dış basınç gerilimi katmanını kaldırır. Çekirdekteki temel iç çekme gerilimleri sınırsızdır ve parçanın bir muz gibi yukarı doğru eğilmesine neden olur.
Dengesiz iç momentlerden (M) kaynaklanan matematiksel sapma (δ)r) şu şekilde hesaplanabilir:
δ=(Bay⋅L2)/(8⋅E⋅I)
Nerede:
· Mrnet topraklanmamış iç bükülme momentidir (N⋅m).
· L, iş parçasının sınırlandırılmamış uzunluğudur (m).
· E Young Modülüdür (68,9×10⁹Pa).
· I alan atalet momentidir (m4).
Standart bir 6061-T6 plakadan orta düzeyde asimetrik malzeme çıkarılması bile, uzun açıklıklar üzerinde milimetre ölçeğinde sapmalara neden olmaya yetecek bükülme momentlerine neden olur.
Xiamen Dazao Machinery'de Mühendislik Arızası Vaka Çalışması
Proje Arka Planı
Seviye 1 endüstriyel otomasyon müşterisi, Dazao Machinery'yi bir üretim için görevlendirdi.800 mm x 400 mm x 25 mmDoğrusal kılavuz raylardan oluşan bir ızgara, hafif-ağırlıklı cepler (18 mm derinlik) ve sıkı genel düzlük gereksinimleri (800 mm'nin üzerinde toplam gösterge okuması 0,05 mm) içeren hassas montaj taban plakası.
İlk İşleme Rotası
· Belirtilen Hammadde:Standart ekstrüde 6061-T6 plaka stoğu (30 mm kalınlık).
· İşleme Stratejisi:Tek-taraflı kurulum. Üst yüzeye bakan, 18 mm derinliğe kadar derin ceplerin frezelenmesi, montaj deliklerinin delinmesi/kılavuz çekilmesi, düz yüzeylerde son ışık geçişi.
· Arıza Modu:Hidrolik mengene kelepçeleri serbest bırakıldığında 800 mm'lik plakanın merkezi yukarı doğru fırladı. Koordinat Ölçüm Makinesi (CMM) incelemesinde bir yay kaydedildi2,15mm0,05 mm spesifikasyonunu %4.300 oranında aşıyor.
Finansal ve Operasyonel Etki
15 levhadan oluşan ilk üretim serisinin tamamı hurdaya çıkarıldı.Doğrudan malzeme ve makine zaman kaybı olarak 4.200$4 günlük hat kesintisi ile birlikte.
|
Parametre |
İlk Başarısız Deneme |
Düzeltilmiş Mühendislik Protokolü |
|
Belirtilen Malzeme |
Standart Ekstrüde 6061-T6 Plaka |
Prime 6061-T651 (ASTM B209/AMS 4027) |
|
Stok Kalınlığı |
30 mm (Tek yüzlü kesim: 18 mm) |
32 mm (Simetrik kesim: her tarafta 8,5 mm) |
|
Isıl İşlem Adımı |
Kesim sonrası-yok |
Orta Derecede Termal Stres Giderme |
|
Sıkıştırma Stratejisi |
Yüksek-kuvvetli hidrolik mengene |
Çok-noktalı vakum fikstürü + tork sınırlı yan kelepçeler (12 Nm) |
|
Nihai Düzlük Sonucu |
2,15 mm (REDDEDİLDİ) |
0,032 mm (GEÇTİ - CMM Sertifikalı) |
Kök Neden ve Düzeltici Mühendislik Protokolleri
Protokol 1: 6061-T651 Plakasının Zorunlu Belirtimi
Standart 6061-T6 plaka asla asimetrik veya ağır talaş kaldırma bileşenleri için kullanılmamalıdır. Tedarik belgeleri ve CAD çizimleri açıkça zorunlu kılınmalıdırASTM B209 / AMS 4027'ye göre 6061-T651. T651'deki germe işlemi, iç artık gerilim seviyelerini şu şekilde azaltır:%85 ila %92hassas frezeleme için stabil bir alt tabaka sağlar.
Protokol 2: Simetrik Stok Kaldırma (50/50 Stratejisi)
12 mm derinliğindeki iç cepleri frezelerken plaka kalınlığını 32 mm'den 25 mm'ye düşürürken:
1. Kaba-makinenin Üst Yüzü: 3,5 mm'lik dış stoku ve kaba-freze ceplerini %50 derinliğe kadar çıkarın. Tüm özelliklerde 1,0 mm bitirme stoğu bırakın.
2. Çevirme Parçası ve Pürüzlü Alt Yüz: 3,5 mm'lik alt stoku çıkarın, kaba-taban özelliklerini frezeleyin.
3. Merkezi nötr eksen boyunca gerilim dağılımının eşitlenmesi, net bükülme momentlerini (M) en aza indirirr→0).
Protokol 3: Orta Derecede Termal Gerilim Giderme Tavlaması
Düzlük toleransları gerektiren havacılık yapısal bileşenleri için0,025 mm (0,001 inç)500 mm'den büyük boyutlarda:
· Tüm fonksiyonel yüzeylerde 0,5 mm stok payı bırakarak kaba işleme gerçekleştirin.
· Serbest elastik deformasyona izin vermek için parçayı tamamen açın.
· Parçayı bir vakum fırınında termal gerilim giderme işlemine tabi tutun.3 saat boyunca 160 derece ± 5 dereceardından yavaş yavaş fırın soğutması yapılır.15 derece/saatten 60 dereceye kadar.
· 3 noktalı kinematik yerleştirme fikstürüne-hafifçe yeniden kelepçeleyin ve son bitirme işlemini gerçekleştirin.
Eloksal Kalınlığı Yığını-Kör Deliklerde Yukarı ve Asit Tutulması
Yüksek-hassasiyet tamamlanıyor6061 alüminyum cnc işlemeuyumlu bir bitmiş bileşeni garanti etmez. İşleme sonrası yüzey işlemleri, özellikle anotlama, boyutları değiştirir ve son işlem öncesi toleransların yanlış hesaplanması durumunda yapısal hata risklerine yol açar.

Eloksal Boyutsal Büyüme ve Penetrasyon Mekaniği
Eloksallama, yüzey alüminyumunu alüminyum okside dönüştürür (Al2O3). Malzemeyi tamamen dış yüzeye doğru biriktiren kaplama proseslerinin aksine, anodik film hem metal matriksin içine doğru hem de orijinal sınırdan dışarıya doğru tam olarak büyür.50/50 oranı.
|
Özellik Geometrisi |
Dış Boyut (Şaft/Pim) |
İç Boyut (Delik/Delik) |
|
Toplam Film Kalınlığı (T) |
Çap Artışı=T |
Çap Azalışı=T |
|
Yüzey Penetrasyon |
Yan başına 0,5 * T |
Yan başına 0,5 * T |
|
Dışa Doğru Büyüme |
Yan başına 0,5 * T |
Yan başına 0,5 * T |
İçinTip II Eloksalhedef film kalınlığı (T) ile20 µm (0,0008 inç):
· Taraf başına yüzey büyümesi (Tbüyüme) = 10 µm (0,0004 inç).
· Dış şaft çapı şu kadar artar:20 µm (0,0008 inç).
· Bir iç delik çapı şu kadar azalır:20 µm (0,0008 inç).
İçinTip III Sert Kaplama Eloksalhedef film kalınlığı (T) ile50 µm (0,002 inç):
· Taraf başına yüzey büyümesi (Tbüyüme) = 25 µm (0,001 inç).
· Dış şaft çapı şu kadar artar:50 µm (0,002 inç).
· Bir iç delik çapı şu kadar azalır:50 µm (0,002 inç).
Bir mühendis bir rulman deliği tasarlarsa28.000 mm (+0.010 / -0.000 mm)H7 presle oturtmak için ve makinist Tip III sert kaplamadan önce ham deliği 28,005 mm'ye çevirir, son-anotlama sonrası çapı 0,050 mm azaltılarak27.955mm. Rulman yuvaya baskı yapamayacak ve parçayı-uyumsuz hale getirecektir.
Kaplama Öncesi-İşleme Tolerans Stratejisi
Sipariş verirkenhassas 6061 alüminyum işleme, CAD modelleri ve mühendislik çizimleri, ön kaplama işleme boyutlarını belirtmeli- veya tedarikçinin kesici yarıçap ofset ayarlamaları sırasında açıkça telafi etmesini gerektirmelidir.
Tip III sert kaplama eloksalına yönelik dişli delikler için:
· Standart adım çapındaki kılavuzlar,-anodlama sonrası iplik girişimine neden olur.
· Makinacıların kullanması gerekiyorbüyük boyutlu musluklar (örneğin, GH3 veya GH5 sınırları)veya adım çaplarını açan özel diş-frezeleme CNC programları 2 * Tdiş kenarlarında oksit oluşumunu hesaba katmak için.
Dazao Arıza Örnek Olay İncelemesi: Kör Delik Korozyonu ve Diş Tahribatı
Arka plan
Dazao, 500 adet özel hidrolik valf bloğu üretti.6061-T6birden fazla M4x0,7 kör dişli delik (15 mm derinlik) ve dahili sıvı kanalları ile. Gerekli spesifikasyonMIL-A-8625 Tip III Sert Kaplama Eloksal (Sınıf 1).
Arıza Modu
Teslimattan üç hafta sonra-müşteri, tüm kör delikli deliklerin etrafında şiddetli beyaz toz halinde çiçeklenme olduğunu bildirdi. İplik göstergeleri giremedi ve nominal torkun (1,2 Nm) altında iç dişler ufalandı.
Kök Neden Analizi
Eloksallama sırasında sülfürik asit elektroliti (H2BU YÜZDEN4, %15 konsantrasyon) derin M4 kör vidalı deliklerin dibinde sıkışıp kaldı. Standart daldırma-durulama hatları, yüksek-en-boy oranlı deliklerden (15 mm/4 mm=3.75) asidi temizlemede başarısız oldu.
Son sıcak-su yalıtımı sırasında (98 derece), hapsolmuş asit kaynatıldı ve ipliğin alt kısmındaki-anodize edilmemiş alüminyum alt tabaka ile agresif bir şekilde reaksiyona girdi. Bu, hidratlanmış alüminyum sülfat tuzlarını ( Al2(BU YÜZDEN4)3⋅xH2O) diş geometrisini içten dışa genişleten ve yok eden.
|
Delik Parametresi |
Başarısız Eloksal İşlemi |
Düzeltilmiş Mühendislik Protokolü |
|
Delik Tasarımı |
Düz-tabanlı kör delik, kabartma yok |
120 derecelik matkap noktası kabartması ekleyin |
|
Ön-Anotlama Hazırlıkları |
Standart rafa daldırma |
Yüksek-basınçlı hava üfleme- + ultrasonik |
|
İplik Maskeleme |
Maskesiz (Banyoya maruz) |
Silikon iplik tıkaçları veya sıvı maskesi |
|
Sonra-Durulama Protokolü |
Statik daldırma tankları |
Karşı-akışlı ultrasonik DI suyla durulama |
|
Hurda Maliyeti |
3.800 $ malzeme ve işlem kaybı |
Sıfır tekrarlanan korozyon kusur oranı |
Hammadde Lot Farklılıkları ve Eloksal Renk Uyuşmazlığı
Tedarik ederken sık sık şikayet6061 alüminyum cnc parçalarıgörünür tüketici düzenekleri için, Tip II renk anotlama sonrasında toplu-toplu{-toplu renk değişimi vardır.
Farklı değirmen ısı sayıları arasında silikon (%0,40 ila %0,80) ve demirdeki (%0,10 ila %0,70) küçük metalurjik değişiklikler, gözenekli anodik film boyunca ışık emilimini değiştirir. Çok-parçalı düzeneklerde tekdüze renk eşleşmesini garanti etmek için Dazao, ham madde tedarikini birtek değirmen ısı partisiüretim çalışması başına ve sıkı banyo kimyası parametrelerini zorunlu kılar (sülfürik asit konsantrasyonu, sıcaklık ±0,5 derece dahilinde kontrol edilir ve boya banyosu pH'ı ±0,1 dahilinde kontrol edilir).
İnce-Duvar Rezonans Titreşimi ve Derin Boşluklu Yerleşik-Üst Kenar (BUE) Çözümleri
Yüksek-hız6061 alüminyum frezelemeGeometriler duvar kalınlıklarına sahip olduğunda operasyonlar fiziksel kısıtlamalarla karşılaşır1,0 mm (0,040 inç)veya cep derinliğinin-genişlik-en boy oranlarının aşılması4:1.
Yerleşik-Üst Kenar (BUE) Oluşumunun Fiziği
Al6061, kesici takım alt katmanları (tungsten karbür) için yüksek süneklik ve güçlü bir kimyasal afinite sergiler. 200 derece ile 350 derece arasındaki lokal kesme bölgesi sıcaklıklarında, alüminyum basınç-takımın talaş yüzüne kaynaklanır.
Bu birikmiş katman, sahte bir kesme kenarı görevi görerek etkin takım ucu yarıçapını artırır ve yüzey kalitesini bozar.Ra 0,8 µm'den Ra 6,3 µm'ye kadarkesme kuvvetlerini %400'e kadar artırır ve karbür takım kenarlarında mikro-talaş oluşmasına neden olur.
|
Araç Niteliği |
Önerilen Değer |
Mühendislik Gerekçesi |
|
Flüt Sayısı |
3 Flüt |
2 kanallı tasarımlarla karşılaştırıldığında çekirdek sertliğini korurken talaş temizleme hacmini maksimuma çıkarır |
|
Helis Açısı |
Değişken 35 derece / 38 derece |
Harmonik frekans geri beslemesini bozarak gevezeliği ortadan kaldırır |
|
Eğim Açısı |
Son Derece Olumlu (15 dereceden 20 dereceye kadar) |
Kesme kuvvetlerini azaltır, metali temiz bir şekilde keser, BUE'nin başlatılmasını geciktirir |
|
Rölyef Açısı |
10 dereceden 12 dereceye kadar |
Alet yan tarafının işlenerek sertleştirilmiş duvara-sürtünmesini önler |
|
Yüzey Kaplama |
DLC veya ZrN (Kaplamasız Lehçe) |
Ultra-düşük sürtünme katsayısı (μ < 0,1), alüminyumun alet alt tabakasına kimyasal yapışmasını önler |

İnce-Duvar Rezonans Titreşimi Stabilizasyonu
Duvar kalınlığı 1,0 mm'nin altına düştüğünde doğal frekans (fn) yapısal duvarın takım dişi geçiş frekansları (f) aralığına düştüğüp=RPM×Flüt/60). Rezonans çatırtısı taraklanma, boyutsal duvar eğilmesi ve parça kırılmasına neden olur.
İnce Duvarlar için Dazao Mühendislik Çözümleri
1. Dinamik Frekans Ayarı:Kararlı kararlılık lob bölgelerini belirlemek için ivmeölçer darbe testinden yararlanılır ve iş mili devrini ince duvar kurulumunun dinamik doğal frekansıyla eşleştirilir-.
2. Kurbanlık Yapısal Destek:0,5 mm'nin altındaki duvar yapıları için cepler, düşük-erime noktası-suda-çözünür balmumu (erime noktası 65 derece) veya düşük-erime noktasına sahip özel alaşımlarla (örn. bizmut-kalay alaşımı) doldurulur. Malzeme, dış profil frezeleme sırasında duvarı destekler ve ardından alüminyum yapıya termal zarar vermeden sıcak suda eritilir.
3. Yüksek-Vakumlu Sönümleme Armatürleri:Kapalı-hücreli silikon contaya sahip özel vakum plakaları, tüm bileşen ayak izi boyunca aşağı doğru eşit basınç uygulayarak yüksek-hızlı son işlem geçişleri sırasında titreşim modlarını sönümler.
Optimize Edilmiş İlerlemeler, Hızlar ve Takım Kurulumu (6061 Alüminyum İşleme Prosesleri)
Verimli yürütme6061 alüminyum işlememalzeme sertliği, termal dağılım ve talaş geometrisi için optimize edilmiş proses parametrelerinin seçilmesini gerektirir.
|
Operasyon Türü |
Kesme Hızı Vc (m/dak / SFM) |
Diş Başına İlerleme fz (mm/diş / IPT) |
Eksenel Derinlik ap (Kesici Çapının %'si) |
Radyal Derinlik ae (Kesici Çapının %'si) |
Alet Malzemesi ve Kaplama |
|
Ağır Kaba İşleme (Yüksek Verimlilik) |
400 - 700 m/dak (1300 - 2300 SFM) |
0.10 - 0.20 mm (0.004 - 0.008 inç) |
%100 - 200% (Trokoidal Yol) |
%25 - 50% (Trokoidal Yol) |
Karbür Kaplamasız / ZrN |
|
Duvar Kaplaması |
600 - 1000 m/dak (2000 - 3300 SFM) |
0.03 - 0.08 mm (0.0012 - 0.003 inç) |
100% - 300% |
%2 - 5% (Hafif Kesme Geçişi) |
Karbür DLC Kaplamalı |
|
Zemin Kaplama |
500 - 800 m/dak (1600 - 2600 SFM) |
0.05 - 0.10 mm (0.002 - 0.004 inç) |
0.1 - 0.2 mm (Adım-fazla) |
%60 - 80% (Silecek Geometrisi) |
Karbür Kaplamasız |
|
Hassas Tornalama (6061 Tornalama) |
300 - 500 m/dak (1000 - 1600 SFM) |
0.15 - 0.35 mm/dev (0.006 - 0.014 inç) |
1.0 - 3.0 mm (Kesme Derinliği) |
Yok (Dönüş Çapı) |
Karbür / PCD Cilalı Tırmık |
Gelişmiş Frezeleme Stratejileri (6061 Alüminyum Frezeleme)
Yüksek-hızlı takımlama stratejilerine daha geniş bir genel bakış için,alüminyum CNC frezeleme için eksiksiz kılavuz.
· Trokoidal Frezeleme (Yüksek Verimli Frezeleme - HEM):Küçük radyal etkileşimi kullanır (bire=5%−10% Kesici Çapı) tam eksenel kesme derinliğiyle (apMaksimum ilerleme hızlarında =200% Kesici Çapı). Bu, ısıyı ve takım aşınmasını kanal uzunluğunun tamamına yayarak takım ömrünü %300'e kadar uzatır.
· 5 Eksen Eşzamanlı Frezeleme:Karmaşık yapısal geometriler için birden fazla kurulumu ortadan kaldırır. Kurulum değişikliklerinin azaltılması, kümülatif yönlendirme hatalarını önler ve geometrik konum toleranslarını korur.0,015mm. Hakkımızda daha fazla bilgi edinin5 eksenli hassas CNC frezeleme hizmetleri.
Hassas Tornalama Stratejileri (6061 Alüminyum Tornalama)
Gerçekleştirirken6061 alüminyum tornalamasilindirik miller, rulman yatakları veya dişli konnektörler içinhassas CNC torna hizmetleri:
· Zemini kullanPCD (Cilalı Çok Kristalli Elmas)veya 0,2 mm ila 0,4 mm köşe yarıçapına sahip kaplanmamış mikro-tanecikli karbür uçlar.
· İlerleme oranlarının aşıldığından emin olun0,12 mm/devsünek sürekli talaşları sıkı C-şekilli parçalara ayırmak, böylece torna iş milinin etrafında kuş-yuvalamanın önlenmesini sağlar.
Soğutucu Dağıtım Sistemleri
Derin boşluklu cep açma sırasında, 20 bar ila 70 bar arasında doğrudan kesme bölgesine yönlendirilen yüksek-basınçlı taşma soğutucu (%8 ila %10 suda-çözünür sentetik emülsiyon konsantrasyonu) gereklidir. Yüksek basınç, talaşları derin unsurlardan temizleyerek,-talaşların yeniden kesilmesini önleyerek yüzey çukurlaşmasına ve takımın zamanından önce tahrip olmasına neden olur.
Hassas Toleranslar ve Yüzey İşlem Yığını-Yukarı (Hassas 6061 Alüminyum İşleme)
gerektiren imalat bileşenlerihassas 6061 alüminyum işlemeyetenek sınırlarının ve-sonraki işlemlerin son boyutları nasıl etkilediğinin anlaşılmasını gerektirir.
|
Boyut Özelliği |
Standart Fabrika Toleransı |
Yüksek-Hassas Tolerans (Kontrollü Ortam) |
|
Doğrusal Boyutlar (<100mm) |
±0,050 mm (±0,002 inç) |
±0,008 mm (±0,0003 inç) |
|
Linear Dimensions (>300mm) |
±0,150 mm (±0,006 inç) |
±0,025 mm (±0,0010 inç) |
|
Delik Çapları (CNC Delik İşleme) |
±0,020 mm (±0,0008 inç) |
±0,005 mm (±0,0002 inç) |
|
Düzlük / Paralellik |
100 mm'de 0,050 mm |
100 mm başına 0,010 mm |
|
Yüzey Pürüzlülüğü (Ra) |
Ra 1,6 µm (63 µinç) |
Ra 0,4 µm (16 µinç) (Uçarak-kes / PCD) |
Yüzey İşlem Seçenekleri Dağılımı
Sizin tarafınıza uygun tedavi sonrası-seçeneğini seçmek için ayrıntılıalüminyum yüzey bitirme kılavuzu.
|
Bitiş Türü |
Proses Şartnamesi |
Kalınlık İlavesi |
Korozyon Direnci |
Mühendislik Amacı |
|
Eloksal Tip II (Şeffaf/Renkli) |
MIL-A-8625 Tip II Sınıf 1/2 |
5 - 20 µm (Toplam film kalınlığı) |
İyi (240 saat Tuz Spreyi) |
Dekoratif, temel korozyon koruması, renk kodlaması |
|
Eloksal Tip III (Sert Kaplama) |
MIL-A-8625 Tip III Sınıf 1/2 |
25 - 50 µm (Toplam film kalınlığı) |
Mükemmel (1000 saatlik Tuz Spreyi) |
Yüksek aşınma direnci, dielektrik izolasyon (60HV) |
|
Boncuk Patlatma |
ASTM F1330 / Cam Boncuk Grit #120/180 |
Sıfır net kalınlık değişimi |
Doğal |
Düzgün mat kaplama, küçük CNC takım izlerini kaldırır |
|
Akımsız Nikel Kaplama (ENP) |
MIL-C-26074E / Yüksek Fosforlu Nikel |
10 - 25 µm (%100 Tekdüzen) |
Üstün (Endüstriyel Kimya) |
Aşırı aşınma direnci, tüplerin içinde eşit kaplama |
|
Kromat Dönüşümü (Alodin 1200/1500) |
MIL-DTL-5541F Sınıf 1A/3 |
< 1 µm (Negligible) |
Orta (168 saat Tuz) |
Elektriksel olarak iletken film, boya yapıştırma astarı |
6061 Alüminyumda Diş Bütünlüğü: Doğrudan Kılavuz Çekme ve Dişli Eklemeler
6061-T6 orta düzeyde bir kesme mukavemetine (207 MPa) sahip olduğundan, tekrarlanan montaj/demontaj işlemlerine (örn. erişim kapakları, modüler donanımlar) maruz kalan doğrudan vidalanan dişler, 20 ila 50 tork döngüsünden sonra dişin soyulması riskini taşır.
|
Özellik |
Doğrudan Dişli Diş (6061-T6) |
Helicoil / STI Tel Diş Eki |
|
Maksimum Kesme Etkisi Uzunluğu |
Alüminyum matris ile sınırlıdır (2,0x Diş Çapı Gerektirir) |
Daha büyük dış tel dişine aktarılır (1,5x Çap gerektirir) |
|
Çekme-Kuvveti (M6x1,0) |
~11.2kN |
~18,5 kN (%+65 Güç Artışı) |
|
Döngüsel Aşınma Ömrü |
Fakir (< 50 mating cycles) |
Outstanding (>1000 çiftleşme döngüsü) |
|
Kurulum Maliyeti |
Düşük (Doğrudan CNC kılavuz geçişi) |
Orta (STI musluğu + manuel ekleme) |
Yüksek-güvenilirliğe sahip havacılık, otomotiv veya robotik uygulamaları için şunları belirtmeniz gerekir:STI Helicoil uçlarıveyaAnahtar-Kilitleme Ekleri (Keensert'ler)6061 bileşenleri diş gevşemesini ve alan arızasını önler.
Alaşım Karar Ağacı: 6061 vs 7075 vs 2024 vs 5052 (6061 Alüminyum vs 7075 İşleme)
6061 alüminyum ve 7075 işleme arasındaki dengelerin değerlendirilmesi, birim maliyeti ve yapısal performansı dengelemeye yardımcı olur.
|
Mühendislik Metriği |
Al 6061-T6 |
Al 7075-T6 |
Al 2024-T3 |
Al 5052-H32 |
|
Çekme Verimi |
276 MPa |
503 MPa (%+82) |
290 MPa (%+5) |
193 MPa (-30%) |
|
Yorulma Dayanımı |
96 MPa |
159 MPa (%+65) |
138 MPa (%+43) |
115 MPa (%+20) |
|
İşlenebilirlik İndeksi |
%70 (Pürüzsüz talaşlar) |
%85 (Kısa talaşlar) |
%70 (Kısa talaşlar) |
%45 (Sakızlı, zor) |
|
Eloksal Kalitesi |
Üstün (Şeffaf/Boyanabilir) |
Orta (Sert kaplamada sarımsı renk tonu) |
Adil (Ön hazırlık sırasında çukurlaşmaya eğilimli) |
İyi (Renk farklılığı) |
|
Kaynak Davranışı |
Mükemmel (GMAW/GTAW) |
Zayıf (Sıcak çatlama) |
Fakir |
Harika |
|
Hammadde Maliyeti |
Başlangıç seviyesi (3,50$/kg) |
~2,5x (8,75$/kg) |
~2,1x (7,35$/kg) |
~1,05x (3,68$/kg) |
Mühendislik Alaşımı Seçim Kuralları
1. Seçin6061-T6 / T651Uygulama dengeli yapısal performans, kaynak kabiliyeti, eloksal estetiği ve düşük üretim maliyetleri gerektirdiğinde.
2. Yükseltme7075-T6akma dayanımı talepleri 300 MPa'yı aştığında bileşen ağırlığı her ne pahasına olursa olsun en aza indirilmelidir ve kaynak yapılmasına gerek yoktur.
3. Seçin2024-T3Yüksek kırılma tokluğunun zorunlu olduğu döngüsel çekme yorulması uygulamaları için.
4. Seçin5052-H32ciddi abkant-bükme yarıçapı gerektiren basit-metal levha braketleri için.
Maliyet Yapısı Analizi ve DFM Optimizasyonu (6061 Alüminyum İşleme Maliyeti)
Anlamak6061 alüminyum işleme maliyetiyapılar, mühendislere erken tasarım aşamalarında birim fiyatlandırmayı azaltma gücü verir. Tekliflerin ve fiyatlandırma faktörlerinin tam bir dökümü için, bkz.alüminyum CNC işleme maliyet optimizasyonu kılavuzu.
Hassas İşlenmiş 6061 Bileşeninin Maliyet Dağılımı
|
Maliyet Unsuru |
Toplam Maliyet Payı |
Temel Maliyet Etkenleri |
|
Hammadde Stoku (Al6061) |
15% - 25% |
Kütük boyutu, verim verimliliği, hurda faktörü |
|
CNC Makine Çevrim Süresi |
45% - 60% |
Takım yolu mesafesi, ilerleme hızları, ayarlar |
|
Kesici Takımlar ve Sarf Malzemeleri |
8% - 12% |
Özel karbür parmak frezeler, aşınma oranı |
|
Son-İşleme ve Yüzey İşleme |
10% - 15% |
Eloksal tipi, maskeleme işçiliği, boncuk püskürtme |
|
Denetim ve Kalite Güvencesi |
5% - 10% |
CMM yürütme, örnekleme oranı, sertifikalar (MTC) |
Tekliflerdeki Gizli Ek Ücretler
· NRE / Kurulum Ücretleri:Fikstür imalatı ve CAM programlama maliyetleri küçük partiler halinde amortize edilir.
· Standart-dışı Denetim Ücretleri:Tam CMM boyutlu düzen raporları,-tahribatsız muayene (NDT) veya hammadde değirmeni test raporu (MTC) doğrulama ücretleri.
İşleme Maliyetlerini Düşüren DFM Kuralları

1. İç Köşe Yarıçaplarını Optimize Edin:
· Sorun:Kare iç köşelerin (R=0) tasarlanması, EDM tel kesmeyi veya pahalı küçük parmak frezeleri zorlar.
· Çözüm:İç dikey köşe yarıçaplarını (R) en az1,15 ila 1,25 kezkullanılan standart aletin yarıçapı. 6 mm'lik bir parmak freze (3 mm yarıçap) kullanmak için iç yarıçapı belirtin:3,5 mm. Bu, kesicinin yavaşlamadan köşelerden geçmesine olanak tanıyarak köşelerdeki gürültüyü ortadan kaldırır.
2. Derin Cep Derinliğini-Genişlik Oranlarıyla-Sınırlayın:
Cep derinliğini 4×Genişliğe eşit veya daha az tutun. Takım çapının 4 katından daha derin boşluklar, daha düşük ilerlemelerle çalışan uzun-erişimi azaltılmış-boyunlu kesiciler gerektirir, bu da işleme çevrim süresini katlanarak artırır.
3. İç Yarıçap Boyutlarını Standartlaştırın:
Tüm iç ceplerde tutarlı zemin profili ve dikey duvar yarıçaplarından yararlanın. Bu, birden fazla takım değişikliği gerektirmeden tek bir takımın kaba işleme ve ince talaş işleme geçişlerini tamamlamasına olanak tanır.
Ultra-İnce Duvarlardan Kaçının:
Nominal duvar kalınlığını yukarıda tutun1,2 mm (0,048 inç). 0,8 mm'nin altındaki duvarların işlenmesi, yavaş çok-geçişli takım yolları ve özel sönümleme fikstürleri gerektirir, bu da birim maliyetleri %40 ila %80 oranında artırır.
|
Üretim Parti Boyutu |
Makine Kurulum Amortismanı / Birim |
Prototipe Göre Birim Maliyet |
|
1 - 5 Birim (Prototip) |
Yüksek (150 ABD Doları kurulum amorti edilmiş=30 ABD Doları) |
%100 (Temel Prototip Fiyatı) |
|
50 - 100 Birim |
Orta (150$ / 50 =3,00$) |
Prototip Fiyatının %35'i - 40% |
|
1,000+ Birim (Toplu) |
İhmal edilebilir (150 ABD Doları / 1000=0,15 ABD Doları) |
Prototip Fiyatının %18'i - 22% |
Tedarikçi İncelemesi ve Kalite Güvencesi (6061 Alüminyum Tedarikçisi)
Onaylanmamış bir şirketle ortaklık kurmak6061 alüminyum parça üreticisiönemli sahtekarlık ve kalite kontrol riskleri sunar.
6061 Bileşenlerinin Tedariğinde Tedarik Zinciri Tuzakları
· Standartların Altında Geri Dönüştürülmüş Kütük İkamesi:Daha düşük seviyeli işleme atölyeleri, birinci sınıf 6061-T6 olarak gösterilen ucuz yeniden eritilmiş hurda alüminyumu kullanabilir. Geri dönüştürülmüş kütükler yüksek miktarda demir kirliliği, silikon çamuru ve mikro-boşluk gözenekleri içerir; bu da yorulma yüklemesi altında yapısal arızalara ve anotlama sonrasında göze hoş görünmeyen koyu lekelere yol açar.
· Sahte Değirmen Testi Sertifikaları (MTC):Doğrulanmış ısı partisi izlenebilirliği olmadan sağlanan malzeme, -ısıl işlem görmemiş{-6061-O stokunun T6 temperli olarak teslim edilmesine neden olabilir.
Xiamen Dazao Makine Kalite Doğrulama Protokolü
Güvenilir biri olarak hizmet etmek6061 alüminyum tedarikçisive 2000 yılından bu yana hassas işleme üreticisi olan Dazao Machinery, tüm ürünlerimizde sıkı kalite kontrolleri uygulamaktadır.ISO9001 ve IATF16949 sertifikalı kalite kontrol sistemi:
1. Spektrometrik Hammadde Doğrulaması:6061 alüminyum çubuk ve levha stoğunun gelen her sevkiyatı,X-ışını Floresan (XRF) SpektrometrisiHam envantere girmeden önce alaşım elementlerini (Mg, Si, Cu, Cr) doğrulamak için analiz.
2. Değirmen Test Sertifikası (MTC) İzlenebilirlik:Tüm ham maddeler doğrudan 1. kademe birincil üreticilerden (örn. Chalco, Alcoa) tam kapsamlı olarak tedarik edilmektedir.TR 10204 3.1 MTC belgeleriısı lot numaralarına bağlı.
3. CMM Tam Denetim Yetenekleri:Sıcaklık-kontrollü Zeiss Koordinat Ölçüm Makineleri (CMM) kullanılarak ölçüm belirsizliği0.8 µm + L/400, karmaşık geometrik boyutlandırma ve tolerans (GD&T) açıklamalarının doğrulanması.
4. Tuz Püskürtme ve Kaplama Kalınlığı QA:Eloksallı parçalar, girdap-akımı cihazları ve periyodik tuz püskürtme korozyon testi yoluyla kaplama kalınlığı testine tabi tutulur.ASTM B117.
Tedarik Mühendisliği Kontrol Listesi
Kesinlikcnc işleme 6061 alüminyummalzeme durumu seçimini, dahili artık gerilim profillerini, işleme parametrelerini ve-işleme sonrası boyut yığınlarını-yönetmeyi gerektirir.
Ön-Tedarik Mühendisliği Kontrol Listesi
3D CAD modellerini ve 2D mühendislik çizimlerini teklif için göndermeden önce aşağıdaki parametreleri inceleyin:
Malzeme Özellikleri:Çizim açıkça şu şekilde işaretlenmiş mi?6061-T651Çarpılmayı önlemek için büyük cep açma/frezeleme plakaları için mi?
Kaplama Öncesi-Toleranslar:Kritik delik çapları ve dişli özellikler,-anodizasyon sonrası büyüme için telafi edildi mi (Tip II ve Tip III Sert Kaplama)?
Derin Boşluklar ve Kör Delikler:Eloksallama sırasında hapsolmuş asit çiçeklenmesini önlemek için kör dişli deliklerde matkap noktası derinlik boşluğu bulunuyor mu?
Köşe Yarıçapı DFM:İç köşe radyüsleri, takımın yavaşlamasını ve çatırtısını önlemek için 1,15×Kesici Yarıçapından daha büyük veya ona eşit mi tasarlanmış?
Duvar Kalınlığı Sınırları:İnce duvar titreşim kusurlarını önlemek için duvar geometrileri mümkün olduğu yerde 1,0 mm'nin üzerinde tutuluyor mu?
Konu Seçimi:Yüksek-yüklü veya sık-bağlantılı iş parçacıkları doğrudan dokunmak yerine STI Helicoil ekleriyle mi belirtildi?

Sıkça Sorulan Sorular
01.Ağır CNC cep işleme sırasında 6061-T6 alüminyum parçalarım neden eğriliyor?
02.Tip III sert kaplama anotlama için CNC işleme toleranslarını nasıl telafi edebilirim?
03.Yumuşak 6061 alüminyum bileşenlerde diş soyulmasını nasıl önleyebilirim?
04.Farklı eloksallı 6061 alüminyum parça partileri arasında renk uyumsuzluğuna neden olan şey nedir?
05.Yüksek hızlı 6061 frezeleme sırasında-kenarda oluşan talaşları (BUE) ve yapışkan talaşları- nasıl önleyebilirim?
06.6061 alüminyum işleme maliyetlerini düşürmek için en etkili DFM değişikliği nedir?