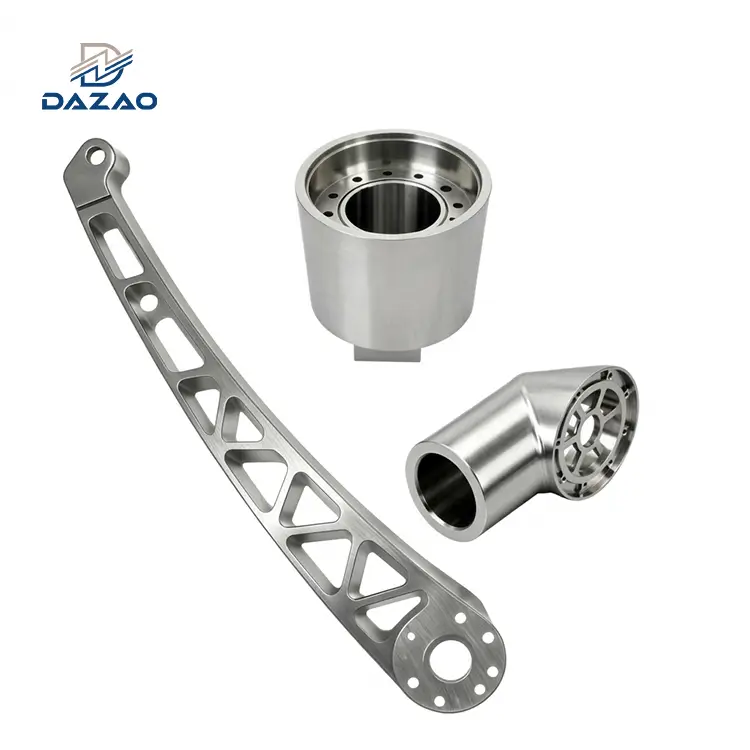
Hassas CNC frezeleme, yüksek yapısal sağlamlık ve dar toleranslar (±0,0005 inç / ±0,013 mm) için şunu belirtin:Al6061-T6. %43 daha yüksek akma mukavemeti (193 MPa'ya karşı 276 MPa) ve üstün talaş kırma sağlar. Karmaşık sac şekillendirme, çatlama olmadan sıkı-yarıçaplı bükme (1 ton iç yarıçapa kadar), yüksek-bütünlüklü kaynak ve tuzlu su korozyonuna maruz kalma için şunları belirtin:Al5052-H32.
Gerçek Makine Atölyesi Arızaları: 6061 ve 5052 Seçimindeki Tuzaklar
Arasında seçim yapma6061 ve 5052 alüminyumgenel maddi üstünlük meselesi değildir. Kesinlikle birincil üretim süreci (çıkarmalı CNC işlemeye karşı plastik olarak deforme edilmiş sac metal imalatı) ve son-kullanım mekanik ortamı tarafından yönetilir. DeğerlendirirkenCNC işleme için en iyi alüminyumProjelerde, makine mühendisleri akma dayanımını talaş oluşumu dinamikleriyle karşılaştırmalıdır. Bu alaşımların yanlış belirlenmesi fabrikada ciddi üretim darboğazlarına ve hurda oranlarına neden olur.

Vaka Çalışması 1: 6061-T6 Sac Levha Eğilme Kırılma Analizi
Endüstriyel robotik OEM'i, aşağıdakileri belirten CAD çizimleri sundu:Al6061-T6 metal levha(2,5 mm kalınlık) dahili elektronik şasi için. Tasarım, R=2.0 mm (0,8t) iç yarıçapa sahip altı adet 90-derecelik dirsek içeriyordu. 100 tonluk bir CNC freninde abkant pres işlemi sırasında, bükülme çizgileri boyunca dış gerilebilir lifler, çökeltmeyle sertleştirilmiş matrisin kırılma gerilimi sınırını aştı.
İlk partinin %78'inden fazlası tane yönü boyunca makro-çatlaklar sergiledi ve bunun sonucunda 180 muhafaza hurdaya çıktı. Temel neden uygunsuz bir alaşım açıklamasıydı:6061-T6yoğun Mg içeriği nedeniyle düşük oda-sıcaklığında sünekliğe (%10 ila %12 uzama) sahiptir2Si çökeltme ağı, minimum 3 ila 6 tonluk bir bükülme yarıçapı gerektirir. Yazdırmayı şu şekilde değiştirme:5052-H32 sacgerekli boyut toleranslarını korurken hurda oranını %0'a düşürdü.
Örnek Olay 2: 5052-H32 CNC Freze Sakızlı Talaş ve Kılavuz Arızası
Bir tıbbi teşhis donanımı müşterisi, aşağıdakileri standartlaştırarak ham stok tedarik masraflarını azaltmaya çalıştı:5052 alüminyum levha42 vidalı delik (M2,5 ×0,45) ve ince duvarlı (1,2 mm) 35 mm derinliğinde bir cep gerektiren yüksek-hassas bir optik montaj için.
Çünkü5052 alüminyum işlenebilirlik is characterized by high ductility, low shear strength, and extreme thermal stickiness, the material generated continuous, gummy ribbon chips. The chips welded to the cutting edges of three-flute carbide end mills, creating built-up edge (BUE) defects and surface tearing (Ra>3,2 mikron). Ayrıca, beş adet M2.5 kesme kılavuzu talaş yığını nedeniyle kör deliklerde kırıldı ve yüksek-değere yakın-net-şekilli bileşenler hurdaya çıkarıldı.
Daha sonra yeniden tahsis6061-T6 özel CNC parçalarıizin verilen kesme hızları (vc) hızı 180 m/dak'dan 450 m/dak'ya yükselterek takım aşınmasını %65 azalttı ve ikincil manuel çapak alma işlemine gerek kalmadan temiz Ra 0,8 μm yüzey kalitesi elde etti.
Şu tarihte:Xiamen Dazao MakineleriDFM mühendislik protokolümüz, teklif verme aşamasında her baskıyı inceler. Parça mimarinizin desteklenip desteklenmediğini belirliyoruzCNC işleme için 6061 ve 5052 alüminyumveya ham stok kesilmeden önce sac imalatı.
Metalurji ve Tavlama Dağılımı: 6061-T6 ve 5052-H32
arasındaki mekanik farklılık6061 ve 5052 alüminyumatom düzeyinde ortaya çıkar.Al60616xxx serisine (Al-Mg-Si sistemi) ait çökeltme-sertleştirilebilen dövme alaşımdır.Al50525xxx serisinin (Al-Mg sistemi)-ısıl-işleme tabi tutulamayan bir alaşımıdır ve mekanik özelliklerini katı çözelti güçlendirme ve gerinim sertleşmesi (soğuk işlem) yoluyla elde eder.
Kimyasal Bileşim Matrisi ve Alaşım Elementi Etkileri
|
Öğe |
Al 6061 (ağırlıkça %) |
Al 5052 (ağırlıkça %) |
Metalurjinin Rolü ve Etkisi |
|
Magnezyum (Mg) |
0.80 – 1.20 |
2.20 – 2.80 |
Mg Formları26061'de Si; 5052'de katı çözelti güçlendirmesi sağlar. |
|
Silikon (Si) |
0.40 – 0.80 |
Maksimum 0,25 |
Metaller arası çökelme aşamaları oluşturmak için Mg ile birleşir. |
|
Krom (Cr) |
0.04 – 0.35 |
0.15 – 0.35 |
Tahıl büyümesini baskılar; Yeniden kristalleşme sıcaklığını kontrol eder. |
|
Bakır (Cu) |
0.15 – 0.40 |
Maksimum 0,10 |
6061'de gücü artırır; deniz korozyon direncini azaltır. |
|
Demir (Fe) |
Maksimum 0,70 |
Maksimum 0,40 |
Safsızlık aşaması; FeAl'i oluşturur3veya -AlFeSi, anotlamanın berraklığını etkiler. |
|
Çinko (Zn) |
Maksimum 0,25 |
Maksimum 0,10 |
İz elementi; Galvanik korozyon potansiyelini sınırlar. |
|
Manganez (Mn) |
Maksimum 0,15 |
Maksimum 0,10 |
Tane yapısını değiştirici ve dispersoid oluşturucu. |
|
Titanyum (Ti) |
Maksimum 0,15 |
-- |
Kütük dökümü sırasında eklenen tahıl inceltici. |
|
Alüminyum (Al) |
Bakiye (95,8 – 98,6) |
Bakiye (95,7 – 97,7) |
Temel matris. |
Termal Yağış Yaşlandırma ve Gerinim Sertleştirme Mekaniği
6061-T6 Metalurji
T6'nın temperlenmesi üç-aşamalı bir termal döngü içerir:
1. Çözelti Isıl İşlemi:Tüm Mg ve Si'nin homojen bir katı çözelti -Al matrisi halinde çözülmesi için 530 dereceye (985 derece F) ısıtıldı.
2. Su Söndürme:Aşırı doymuş bir katı çözeltide (SSSS) çözünen atomları dondurmak için 15 saniyenin altında bir sürede 100 derecenin altına hızla söndürülür.
3. Yapay Yaşlanma:8 ila 18 saat boyunca 160 ila 180 derece arasında tutuldu. Çözünen madde kümeleri Guiner-Preston (GP-I ve GP-II) bölgelerinden "(Mg) gibi yarı kararlı iğne-lere doğru evrilir.5Si6) çöker.
Bu tutarlı "nanoyapılar", dislokasyon hareketini sabitleyen lokalize kafes gerilim alanları oluşturarak akma mukavemetini artırır.6061-T6276 MPa'ya kadar.
5052-H32 Metalurji
Çünkü5052 alüminyumTutarlı silisit çökeltileri oluşturmak için yeterli silikon bulunmadığından termal yaşlandırmayla sertleştirilemez.
1. Soğuk Çalışma (H3x):Alaşım, oda sıcaklığında soğuk haddeleme yoluyla-gerilim sertleşmesine tabi tutulur. Bu dislokasyon yoğunluğunu ∼10'dan artırır9santimetre−2 to >1011santimetre−2Kesişen dislokasyonların, sertliği artıran yoğun düğümler (dislokasyon ormanları) oluşturduğu yer.
2. Stabilizasyon Tavlaması (H32):Soğuk haddeleme, zamanla boyutları değiştirebilecek artık iç gerilimler bırakır. Malzeme düşük-sıcaklıkta termal stabilizasyon işlemine tabi tutulur (yaklaşık 120 derece ila 150 derece). Bu işlem, yeniden kristalleşme olmadan kısmi iyileşmeye neden olur, mekanik özellikleri stabilize eder ve alaşımı %12 ila %18 uzamayla çeyrek-sert durumda bırakır.

Termal ve Elektriksel Fiziksel Özellik Karşılaştırması
|
Fiziksel Mülkiyet |
6061-T6 |
5052-H32 |
Mühendislik Uygulaması |
|
Yoğunluk (ρ) |
2,70 gr/cm3 |
2,68 gr/cm3 |
5052 %0,74 daha hafiftir; kitle bütçelerinde küçük bir faktör. |
|
Esneklik Modülü (E) |
68,9 not ortalaması |
70,3 GPa |
5052 biraz daha yüksek elastik sertlik sergiler. |
|
Isıl İletkenlik (k) |
167 W/m⋅K |
138 W/m⋅K |
6061 ısıyı %21 daha hızlı aktarır; soğutucular için idealdir. |
|
Termal Genleşme Katsayısı ( ) |
23.2 μm/m⋅K |
23.8 μm/m⋅K |
Optik muhafazalardaki termal büyümeyi hesaplamak için kritik öneme sahiptir. |
|
Elektriksel İletkenlik |
%40 IACS |
%35 IACS |
Yüksek-akımlı baralar ve topraklamalar için 6061 tercih edilir. |
|
Solidus / Liquidus Sıcaklığı |
582 derece / 652 derece |
607 derece / 649 derece |
5052, kaynak havuzu kontrolüne yardımcı olan daha dar bir erime aralığına sahiptir. |
Tüm dövme alaşımlarda eksiksiz iş parçası kurulumu ve iş mili hızları için teknik bölümümüzü inceleyinalüminyum CNC işleme kılavuzuparçaları çalıştırmadan önce.
Mekanik Özellikler ve Yapısal Dayanım: 6061 vs 5052
Değerlendirirken6061 ve 5052 gücü, mühendisler yalnızca nihai çekme mukavemetine güvenmek yerine gerilim-gerinim profilinin tamamını incelemelidir (R)m). Hassas mühendislikte yapısal başarısızlık, plastik akmanın başlangıcında meydana gelir (Rp0.2), son kopmada değil.
Akma Dayanımı, Sertlik ve Çekme Veri Matrisi
|
Mekanik Parametre |
6061-T6 |
5052-H32 |
Delta (%) |
Test Standardı |
|
Akma Dayanımı (Rp0.2) |
276 MPa(40,0 ksi) |
193 MPa(28,0 ksi) |
+43.0% (6061) |
ASTM B557 |
|
Nihai Çekme Dayanımı (Rm) |
310 MPa(45,0 ksi) |
228 MPa(33,0 ksi) |
+36.0% (6061) |
ASTM B557 |
|
Kopma Uzaması (A50 mm) |
%12 (levha) / %17 (çubuk) |
12% – 18% |
Karşılaştırılabilir |
ASTM B557 |
|
Brinell Sertliği (HBW 10/500) |
95 ağır ağır |
60 SBW |
+58.3% (6061) |
ASTM E10 |
|
Rockwell B Sertliği (HRB) |
60 HRB |
28 HRB |
+114% (6061) |
ASTM E18 |
|
Yorulma Dayanım Limiti (SN) |
96,5 MPa (5×10⁸döngüsel) |
117MPa (5×10⁸döngüsel) |
+21.2% (5052) |
RR Moore Döner Kiriş |
|
Kesme Dayanımı (τ) |
207 MPa(30,0 ksi) |
138 MPa(20,0 ksi) |
+50.0% (6061) |
ASTM B565 |
|
Kırılma Tokluğu (Kentegre devre) |
29 MPa⋅m1/2 |
Yok (Yüksek Plastisite) |
5052'de daha yüksek |
ASTM E399 |
Gerilim-Gerilim Elastik Rezervleri ve Kiriş Sapma Dinamiği
Akma-/gerilme oranı-(λ=Rp0.2/Rm) her alaşımın plastik deformasyon rezervini ortaya çıkarır:
· 6061-T6 için:λ=276/310≈0,89. Malzeme, ilk akma ve nihai kırılma arasında minimum plastik deformasyon sergiler. Bu dar pencere, darbeli yüke maruz kalan dinamik yapısal montajlarda daha yüksek güvenlik faktörleri gerektirir.
· 5052-H32 için:λ=193/228≈0,84. Yaşlanmayla-sertleştirilmemiş tane sınırlarıyla birleştirilen 5052, yıkıcı mikro-boşluk birleşimi meydana gelmeden önce daha fazla iş-sertleştirici enerji emilimi sağlar.
Pratik Kiriş Sapması ve Yük Örneği
Orta-açıklık nokta yükü F=2500 N, uzunluğu L=600 mm, genişliği b=40 mm ve kalınlığı h=10 mm olan basit bir şekilde desteklenen bir kirişi düşünün.
1. Bölüm Modülü (Z) ve Atalet Momenti (I):


2. Maksimum Eğilme Momenti (Mmaksimum):

3. Maksimum Dış Fiber Gerilimi (σmaksimum):

Bu yük altında her iki alaşım da plastik deformasyona uğrayacaktır. Ancak yükü F=800 N(σ) değerine kadar ölçeklendirinmaksimum=180 MPa):
· 6061-T6: σmaksimum(180 MPa)p0,2(276 MPa). Kalıcı sertleşmeye karşı Güvenlik Faktörü (SF):

· 5052-H32: σmaksimum(180 MPa)≈Rp0.2(193MPa). Güvenlik Faktörü (SF):

Döngüsel Yorulma Ömrü ve Titreşimsel Şok Direnci
Rağmen6061-T6 alüminyum gücüStatik gerilim ve kesme altında daha yüksektir,5052 alüminyumyüksek-döngülü titreşim ve döngüsel yorgunluk altında olağanüstü iyi performans gösterir.
5×10'da 117 MPa'lık dönen ışın dayanıklılık sınırıyla8döngülerde (6061-T6 için 96,5 MPa ile karşılaştırıldığında), 5052-H32 sabit titreşimli yükler altında yorulma çatlağı başlangıcına direnç gösterir. Dinamik deniz yakıt tankları, otomotiv iç kapı yapıları ve sürekli harmonik titreşime maruz kalan endüstriyel akustik muhafazalar için yaygın olarak kullanılır.
CNC İşleme Performansı: 6061 vs 5052 İşlenebilirlik
İşlenebilirlik derecesi6061-T6%80 ila %90 arasında standartlaştırılmıştır (2011-T3 otomat alüminyuma kıyasla %100), oysa5052-H32Oranlar %50 ila %60 arasında. Bu delta doğrudan farklı talaş oluşumu dinamiklerine, takım aşınma oranlarına ve 3 eksenli ve 5 eksenli CNC ekipmanında ulaşılabilir yüzey pürüzlülüğü (Ra) değerlerine dönüşür.

Talaş Oluşumu, Kayma Açısı ve Yapılı-Üst Kenar (BUE) Oluşumu
· 6061-T6 Çip Mekaniği:Mg2Si çökeltileri matris kesme mukavemetini arttırır ve birincil kesme bölgesini yüksek-hızlı frezeleme altında temiz bir şekilde kırılmaya zorlar. Talaşlar kısa, sıkı C-şekillerine veya 6-dönüşlü iğnelere bölünür ve iş mili üzerinde kuş yuvası oluşmadan standart talaş konveyörlerinden sorunsuz bir şekilde tahliye edilir.
· 5052-H32 Çip Mekaniği:Sert metaller arası kesme maddelerinin yokluğu, kesme kenarında şiddetli gerinim sertleşmesine neden olur. Yüksek kesme gerilimi altında 5052, sürekli, sünek şerit talaşları üreterek aşırı plastik deformasyon sergiler. Yüksek lokalize sürtünme ısısı, alüminyumun karbür kesici uçların eğimli yüzeyinde mikro-kaynaklanmasına neden olur ve etkili takım yarıçapını değiştiren ve iş parçası yüzeyini çizen Yerleşik-Yukarı Kenar (BUE) oluşturur.
Hızlar, İlerlemeler ve Takım Geometrisi Parametre Tablosu
|
İşleme Parametresi |
6061-T6 (Freze / Torna) |
5052-H32 (Freze / Torna) |
Mühendislik Etkisi |
|
Kesme Hızı (vc) |
400 – 800 m/dak (Kaba İşleme) |
150 – 300 m/dak (Kaba İşleme) |
6061, 2,5 kat daha yüksek talaş kaldırma oranlarına (MRR) ulaşır. |
|
Diş Başına İlerleme (fz) |
0,10 – 0,25 mm/diş |
0,05 – 0,12 mm/diş |
5052'deki düşük ilerlemeler, talaş paketleme nedeniyle takımın sapmasını önler. |
|
Yüzey İşlemi (ra) |
Ra 0,4 μm−0,8 μm |
Ra 1,6 μm−3,2 μm |
6061, makineden optik ve sızdırmazlık yüzeyi kaplamaları elde eder. |
|
Takım Kaplama Yüzeyi |
Kaplamasız mikro-tanecikli karbür / TiB2 |
DLC (Elmas-Karbon Gibi) / ZrN |
5052, BUE'yi durdurmak için ultra-kaygan, düşük-sürtünmeli DLC kaplamalara ihtiyaç duyar. |
|
Takım Geometrisi |
35 dereceden 45 dereceye kadar Helis, 12 derece Eğim Açısı |
45 dereceden 55 dereceye kadar Yüksek Helis, 18 dereceden 22 dereceye kadar Rake |
5052, çok-keskin, cilalı pozitif eğim kenarları gerektirir. |
|
Soğutma Sıvısı Gereksinimleri |
%6 – %8 Emülsiyon konsantrasyonu |
%10 – %12 Emülsiyon + Yüksek Basınç |
5052, sünek kirişleri yıkamak için zengin yağlama gerektirir. |
Bu alaşımla ilgili özel besleme tabloları ve iş mili hızı önerileri için-ayrıntılı bölümümüze bakın6061 alüminyum CNC işleme kılavuzuyüksek-hızlı frezelemeyi kapsar.
Mühendislik Sorun Noktası 1: M2-M4 Mikro İplik Çekme Arızaları
Yüksek-yoğunluklu elektronik ve optomekanik muhafazalarda, küçük kör deliklere (M2, M2,5, M3, M4) kılavuz çekilmesi, parça reddinin sık görülen bir nedenidir.
· 5052 Vuruş Tehlikesi:Standart kesme kılavuzlarını kullanırken5052 CNC parçasısünek malzeme temiz bir şekilde kesilmek yerine musluk oluklarına akar. Malzeme, kılavuz dişlerinin serbest kalma açısına karşı aşınarak, musluğun deliğin içinde kırılmasına neden olan tork artışlarına neden olur. Diş oluşturucular (yuvarlak kılavuzlar) da 5052-H32'de eşit olmayan malzeme akışı ve yüksek sürtünme nedeniyle zorlanır, bu da eksik tepe oluşumlarına ve diş soyulmasına neden olur.
· 5052 için Dazao Üretim Protokolü:Mühendislik baskıları 5052 plaka üzerinde CNC özelliklerini zorunlu kıldığında Dazao Machinery, düşük iş mili hızında çalışan, büyük boyutlu, DLC-kaplamalı spiral-nokta kılavuzları kullanır (<300 RPM) with a 12% synthetic emulsion concentration. To prevent tool gumming and thread galling on softer grades, follow our dedicated 5052 alüminyum CNC işleme kılavuzutalaş yükü parametreleri için. 6061-T6 için, standart spiral-kanallı kılavuzlar sıfıra yakın kırılma oranlarıyla 1200+ RPM'de güvenilir bir şekilde çalışır.
Mühendislik Sorunu Noktası 2: İnce Plakalarda Asimetrik Gerilim Çarpılması
İnce plakalarda derin cepleri veya büyük-ağırlık azaltma ceplerini işlerken (<6.0 mm remaining base thickness), both alloys react differently to internal stress redistribution:
· 5052-H32 Çarpılma Mekanizması:5052-H32 temperini soğuk haddeleme yoluyla elde ettiğinden, yüzey katmanlarında yüksek artık basınç gerilimleri bulunur ve çekirdekteki çekme gerilimleri dengelenir. Asimetrik yüzey frezeleme, basınçlı yüzey katmanını sıyırarak işlenmemiş alt yüzün büzülmesine ve ±0,20 mm düzlük toleranslarını aşan ciddi dışbükey veya içbükey bükülme (yağ konservesi) oluşmasına neden olur.
· 6061-T651 Gerilim Giderme:Dazao Machinery, hassas-işlenmiş taban plakaları ve bağlantı elemanları için şunları belirtir:6061-T651. 51 temper, çözelti ısıl işleminden sonra %1,5 ila %3,0 oranında mekanik ön-esnetmeyi belirtir; bu, iç artık gerilimlerin %90'ından fazlasını hafifletir. 300 mm'lik açıklıklar boyunca ±0,025 mm'lik düzlük toleransları, CNC boşluğunun ağır şekilde sıkıştırılmasından sonra sabit kalır. İnce kaburgalar ve derin cepler tasarlayan mühendisler bizim referanslarımıza başvurmalıdır.alüminyum CNC işleme tasarım kılavuzu-işleme sonrası gerilim çarpıklığını ortadan kaldırmak için.
Sac Bükme ve Soğuk Şekillendirilebilirlik: 6061 ve 5052
Sac metal muhafazalar, damgalı kasalar ve soğuk-şekilli braketler için,5052-H32endüstri standardıdır, oysa6061-T6sıkı süreç kontrolleri gerektiren ciddi şekillendirme kısıtlamaları sunar.

Sac Kalınlığına Göre Minimum İç Bükülme Yarıçapı (R-Değeri)
İzin verilen minimum iç bükülme yarıçapı, malzeme kalınlığının (t) katı olarak ifade edilir. Küçük boyutlu bir zımba yarıçapını zorlamaya çalışmak, dış bükme yarıçapında lokal boyun verme ve tane sınırı yırtılmasına neden olur.
|
Sac Kalınlığı (t) |
5052-H32 90∘ Enine |
5052-H32 90∘ boyuna |
6061-T6 90∘ Enine |
6061-T6 90∘ boyuna |
|
1,0 mm (0,040 inç) |
0,5 ton (0,5 mm) |
1,0 ton (1,0 mm) |
1,5 ton (1,5 mm) |
2,5 ton (2,5 mm) |
|
2,0 mm (0,080 inç) |
1,0 ton (2,0 mm) |
1,5 ton (3,0 mm) |
2,5 ton (5,0 mm) |
4,0 ton (8,0 mm) |
|
3,0 mm (0,120 inç) |
1,0 ton (3,0 mm) |
1,5 ton (4,5 mm) |
3,0 ton (9,0 mm) |
5,0 ton (15,0 mm) |
|
6,0 mm (0,240 inç) |
1,5 ton (9,0 mm) |
2,0 ton (12,0 mm) |
4,0 ton (24,0 mm) |
6,0 ton (36,0 mm) |
Mühendisliğin Sorun Noktası 3: Tane Yönünde Çatlama ve Geri Yayılma Varyansı
1. Tahıl Yönü Hassasiyeti:Sac haddeleme sırasında alaşım taneleri haddeleme yönü (boyuna eksen) boyunca uzar. Bükme6061-T6 metal levhaBu yuvarlanma yönüne paralel olarak çekme gerilimi daha az tane sınırı boyunca yoğunlaşır ve 3t yarıçapta bile çatlamayı tetikler. 6061-T6'nın oluşturulması gerekiyorsa, büküm çizgileri dik olarak uzanmalıdır (90∘) tane yönüne doğru.5052 sacminimum mikro{0}}kırılma riskiyle hem enine hem de çapraz şekillendirmeye izin veren daha düşük tane anizotropisi sergiler.
2. Otomatik Montajda Geri Yaylanma Dağılımları:6061-T6 daha yüksek akma dayanımına sahip olduğundan (276 MPa vs 193 MPa), abkant presin boşaltılması sırasındaki elastik gerinim geri kazanımı büyük bir geri esneme açısına neden olur (4∘7'ye kadar∘), 1,5 ile karşılaştırıldığında∘3'e∘5052-H32 için. Çoklu-bükümlü hassas muhafazalarda, 5052'de partiden partiye-±15 MPa'lık akma dayanımı değişimleri, ±0,8 derecelik açısal sapmalara neden olur. Dazao, strok derinliğini gerçek zamanlı olarak telafi etmek ve son flanş açılarını ±0,25 dereceye kilitlemek için CNC abkant preslerimizde dinamik lazer açı ölçüm sistemlerini kullanır.
TIG ve MIG Kaynaklanabilirliği: HAZ Dayanımında Düşüş
Her iki alaşım da Gaz Tungsten Ark Kaynağı (GTAW/TIG) ve Gaz Metal Ark Kaynağı (GMAW/MIG) yoluyla birleştirilebilir, ancak bunların-kaynak sonrası bağlantı verimlilikleri önemli ölçüde farklılık gösterir.
Katılaşma Sıcak Çatlama ve ER5356 ve ER4043 Tel Seçimi
· 6061'de Katılaşma Çatlaması:6061, Al-Mg-Si çatlak hassasiyeti eğrisinde en yüksek sıcak-kısalık bölgesinin yakınında yer alır. Otojen kaynak (dolgu metali olmadan kaynak), kaynak merkez hattı boyunca katılaşma çatlamasına neden olur. Kaynak havuzunu sulandırmak ve çatlamayı bastırmak için,ER4043 (Al-Si5)veyaER5356 (Al-Mg5)dolgu teli gereklidir.
· 5052'de Kaynak Havuzu Stabilitesi:5052, %2,5 Mg ve minimum Si içerir, bu da onu kritik katılaşma çatlama aralığının oldukça dışında tutar. Sorunsuz bir şekilde kaynak yaparER5356veyaER5183dolgu teli, tekdüze boncuk ıslatma ve minimum sıçrama sağlar.
Isıdan-Etkilenen Bölge (HAZ) Yumuşama ve Çekme Dayanımı Kaybı
· 6061-T6 HAZ Yumuşatma:Kaynak termal döngüsü (250 dereceyi aşan sıcaklıklar), HAZ'daki tutarlı "çökeltileri" çözer ve aşırı-yaşlandırır. Akma dayanımı 276 MPa'dan 110-140 MPa'ya düşer, bu da yaklaşık %50'lik bir yapısal kayıptır. Tam T6 mekanik mukavemetini geri kazanmak için, kaynaklı düzeneğin tamamının bir fırında çözelti ısıl işlemine, suyla söndürmeye ve yapay yaşlandırmaya tabi tutulması gerekir. Bu termal döngü sıklıkla karmaşık kaynaklarda ciddi geometrik bozulmalara neden olur.
· 5052-H32 HAZ Tutma:5052,-ısıl{-işleme tabi tutulamaz olduğundan, HAZ yalnızca kısmi termal tavlama (O temperine geri kazanım) yaşar. Akma mukavemeti 193 MPa'dan 155-170 MPa'ya hafif bir düşüş göstererek, kaynak sonrası herhangi bir termal işlem gerekmeden baz mukavemetinin %80 ila %90'ını korur. Bu, 5052'yi kaynaklı sıvı tankları, basınçlı kaplar ve mimari kanallar için standart alaşım haline getirir.
Korozyon Direnci ve Yüzey İşlem: Eloksal Kalitesi
Tuz Püskürtme Direnci ve Deniz Sınıfı 5052 Performansı
· 5052 Deniz Sınıfı Üstünlüğü:Doğru olarak belirlenmişdeniz alüminyum 5052Bu alaşım bakır içermez (<0.10%) and 2.5% magnesium. It forms a dense, self-healing oxide layer that resists aggressive chloride-ion penetration. In ASTM B117 salt spray testing, 5052 demonstrates over 1000 hours of exposure without pitting. It is standard for ship hulls, offshore electronics boxes, and coastal infrastructure.
· 6061'in Galvanik Güvenlik Açığı:6061 %0,15 ile %0,40 arasında bakır içerir. Bakır intermetalikleri (Al2Cu ve Al2CuMg) tane sınırları boyunca çökelerek lokalize mikro-galvanik hücreler oluşturur. Deniz ortamlarına maruz kalan anotlanmamış durumlarda, 6061 tanecikler arası korozyona ve ciddi yüzey oyuklarına eğilimlidir.
Tip II ve Tip III Eloksal Oksit Katmanı Şeffaflığı
· 6061 Eloksal Kalitesi:6061, Tip II dekoratif eloksal ve Tip III sert kaplama eloksallama (MIL-A-8625) için olağanüstü bir alaşımdır. Düşük alaşımlı çözünen madde içeriği kristal berraklığında, şeffaf altıgen bir alüminyum oksit tabakasının (Al2O3). Organik ve inorganik boyaları eşit şekilde kabul ederek, eşit parlaklıkta derin, canlı siyahlar, maviler, kırmızılar ve altın rengi üretir.
· 5052 Eloksal Kalitesi:5052 anotlanırken, daha yüksek magnezyum içeriği sülfürik asit elektrolitinde eşit olmayan bir şekilde çözünür ve berrak anotlamada sarımsı veya puslu gri bir görünüm oluşturur. 5052, endüstriyel kullanım için siyah boyayı tatmin edici bir şekilde kabul ederken, parlak dekoratif renkler genellikle çamurlu ve donuk görünür.
Mühendislik Sorunu Noktası 4: Karışık 6061 ve 5052 Eloksal Renk Uyuşmazlığı
Bir düzeneğin 6061 CNC ön panelini 5052 sac kaynaklı gövdeyle birleştirmesi ve birleştirilmiş ünitenin toplu siyah anotlama için bir anotlama hattına gönderilmesi, endüstriyel mahfaza imalatında sıklıkla karşılaşılan bir kalite kontrol hatasıdır.
· Görünür Sonuç:6061'in ön çerçevesi derin, yüksek-parlak jet-siyah kaplamayla ortaya çıkarken, 5052 kasası hafif bulutlu koyu kömür, mat gri-siyah renk tonu sergiliyor. Birleşme dikişindeki görsel kontrast, tüketici ürünleri ve üst düzey tıbbi ürünlerde kalitenin reddedilmesine yol açmaktadır-.
· Dazao Mühendislik Azaltımı:
1. Karışık alaşımlarda kozmetik uyum gerekiyorsa, ince boncuklu kumlama (4,5 bar'da 120 kumlu cam boncuk) ve ardından aynı aşındırma döngüsünü belirtin veya montajı termoset mimari toz boya (Qualicoat Sınıf 2) veya poliüretan boyayla bitirin.
2. Anotlama işlevsel olarak zorunluysa, alaşıma özgü- kaplama çeşitlemelerini estetiğin bir parçası haline getirmek için ürünü kasıtlı görsel kontrastla (örneğin, siyah 5052 kasaya karşı doğal şeffaf 6061 çerçeve) tasarlayın. Çok-parçalı muhafazalarda yüzey kusurlarını ve görsel tutarsızlıkları önlemek için,alüminyum yüzey bitirme kılavuzukimyasal ön işlemleri kapsamaktadır.
Üretim Maliyet Analizi: 6061 ve 5052 Parça Başına Maliyet
Değerlendirme6061 ve 5052 maliyetiHam emtia spot fiyatlarına ($/kg) dayalı olarak yapılan harcamalar, hatalı bütçe projeksiyonlarına yol açmaktadır. Toplam iniş maliyeti, kesici takım tüketimini, CNC iş mili çalışma süresini, ikincil çapak alma, hurda oranlarını ve-sonraki işleme döngülerini hesaba katmalıdır.
Toplam Parça Maliyeti Modeli: Hammadde, Takım Aşınması ve Çevrim Süresi
|
Maliyet Sürücüsü |
6061-T6 Bileşeni |
5052-H32 Bileşeni |
Ticari Etki |
|
Hammadde Stoku (Ekstrüzyon / Çubuk) |
Karşılaştırmalı Temel Maliyet |
%+10 ila %+25 (Daha düşük çubuk piyasası hacmi) |
6061 çubuk stoğu standart depo kullanılabilirliğine sahiptir. |
|
Hammadde Stoku (İnce Sac<3.0 mm) |
5052'nin üzerinde %+5 ile %+15 arası |
Karşılaştırmalı Temel Maliyet |
5052 standart, yüksek-hacimli rulo sac kalitesidir. |
|
CNC İşleme Çevrim Süresi |
Karşılaştırma Temel Çizgisi (1,0x) |
1,8 kat ila 2,5 kat daha uzun çalışma süresi |
5052, daha düşük ilerleme hızları ve temizleme döngüleri gerektirir. |
|
Kesici Takım Ömrü |
%100 standart takım ömrü |
Takım ömründe %40 ila %60 azalma (BUE aşınması) |
5052 takım değişikliklerini ve kesici uç aşınmasını hızlandırır. |
|
Sac Abkant Abkant İşçiliği |
Daha yüksek kurulum hurda riski (3 ton limit) |
Hızlı, sıfır-kırık işleme (1 ton limit) |
5052 sac imalat işçilik maliyetlerini düşürür. |
|
Kaynak ve{0}Son İşleme |
Yüksek (Fikstürleme/PWHT gerektirir) |
Düşük (Doğrudan kaynak bütünlüğü korunur) |
5052 yapısal kaynak imalat maliyetlerini azaltır. |
· CNC İşleme Paket Servisi:CNC frezelenmiş bileşenler için 6061-T6'nın belirtilmesi, 5052'ye kıyasla net parça maliyetinde %30 ila %45'lik bir azalma sağlar çünkü daha hızlı malzeme kaldırma oranları ve daha uzun takım ömrü, küçük hammadde fiyat farklılıklarına ağır basar.
· Sac Metal Paket Servisi:Sac metal braketler ve mahfazalar için 5052-H32'nin belirtilmesi, bükme öncesi tavlama döngülerini ortadan kaldırarak, bükme çatlaması hurdasını azaltarak ve kaynak kurulumlarını basitleştirerek üretim maliyetlerini 6061-T6'ya kıyasla %20 ila %35 azaltır.
Malzeme Seçim Matrisi: 6061 veya 5052 Mühendislik Kılavuzu
Aşağıdakiler arasında seçim yapmak için bu mühendislik karar hiyerarşisini kullanın:6061 ve 5052 alüminyumbirincil üretim operasyonlarına ve çalışma koşullarına dayanmaktadır.
6061-T6 ve 5052-H32 için Kesin Uygulama Senaryoları
Şu durumlarda 6061-T6'yı seçin:
· Hassas CNC Frezelenmiş Yapısal Parçalar:Robot kolu bağlantıları, çok-eksenli hareket aşamaları, otomasyon montaj plakaları ve ±0,013 mm (±0,0005 inç) dahilinde tolerans gerektiren sensör blokları.
· Termal Yönetim Bileşenleri:Yüksek ısı iletkenliği (167 W/m⋅K) gerektiren yüksek-performanslı pin-kanatlı ısı emiciler ve sıvı soğutmalı soğuk plakalar.
· Dişli Montajlar:Yüksek-yoğunluklu dişli cıvata desenlerine sahip ağır-yüklü yapısal bileşenler.
· Yüksek-Sınıf Dekoratif Muhafazalar:Tutarlı Tip II veya Tip III renkli anotlama gerektiren yekpare elektronik muhafazalar ve birinci sınıf ön paneller.
Şu durumlarda 5052-H32'yi seçin:
· Karmaşık Sac Metal Muhafazalar:Sunucu rafı kasaları, endüstriyel elektrik kabinleri ve çok sayıda dar yarıçaplı kıvrımlara ve kenarlara sahip operatör konsolları-.
· Kaynaklı Tanklar ve Muhafazalar:Yakıt hücreleri, hidrolik depolar, akışkan manifoldları ve akustik sönümleme bölmeleri.
· Denizcilik ve Kimyasal Donanım:Tuzlu su pompası braketleri, gemi gösterge panelleri, açık deniz iletişim kasaları ve kıyı mimari kaplamaları (deniz alüminyum 5052).
· Derin Çekilmiş Bileşenler:Kusursuz çekilmiş kutular, silindirik kalkanlar ve damga-şekilli tavalar.
Dazao Hassas Üretim ve DFM Kalite Güvencesi
Xiamen Dazao Makineleri2000 yılında kurulan, özel hassas mühendislik odaklı ISO9001:2015 ve IATF16949:2016 sertifikalı üretim tesislerini işletmektedir. Tasarım mühendisliği ile üretim alanında uygulama-arasındaki boşluğu kapatıyoruz. Tesisimiz hassasiyeti destekleyen çok-eksenli ekipmanlarla çalışmaktadırCNC işleme hizmetlerizorlu havacılık ve tıbbi muhafazalar için. Karmaşık biçimli muhafazalar için Dazao eksiksiz çözümler sunarözel sac imalatLazer açısı doğrulamalı otomatik CNC abkant preslerin kullanılması.

Spektrometre Malzeme Doğrulaması ve CNC İşleme Yetenekleri
· Ön-DFM Çizim İncelemeleri:Makine mühendisliği ekibimiz, talaşları kesmeden veya sac şekillendirmeden önce tüm müşteri CAD geometrisini inceler. Fiyatlandırma sırasında malzeme yanlış uygulamaları, bükülme yarıçapı ihlalleri ve eloksal uyumsuzluğu risklerini yakalıyoruz.
· %100 Hammadde Doğrulaması:6061 ve 5052 stokunun her lotu, doğrulanmış bir Malzeme Test Raporu (MTR) içerir. Kimyasal bileşimler ve mekanik özellikler, geri dönüştürülmüş-hurda kirlenmesini önlemek için optik emisyon spektrometreleri ve kalibre edilmiş sertlik test cihazları kullanılarak doğrulanır.
· Entegre-Şirket İçi Kapasite:Yüksek-eksenli, 4-eksenli, 4 eksenli ve 5 eksenli CNC işleme merkezlerinin yanı sıra yüksek hassasiyetli fiber lazer kesim, dinamik açı dengelemeli CNC abkant presler, robotik TIG/MIG kaynağı ve otomatik yüzey işleme hatları işletiyoruz.

Sıkça Sorulan Sorular: 6061 ve 5052 Alüminyum
01.M3 kesme kılavuzları neden 6061-T6'ya kıyasla 5052 alüminyumu sık sık takıyor?
02.6061-T6 sac büküm hattı boyunca çatlamadan 90 derece nasıl bükülebilir?
03.Neden 6061 işlenmiş çerçeveler ve 5052 sac paneller aynı eloksal banyosunda renk uyumsuzluğu gösteriyor?
04.Kaynaklı 6061-T6 neden kaynak bağlantısının yakınında mekanik dayanımının yarısını kaybediyor?
05.İnce bir 5052 plaka neden CNC cep frezeleme sonrasında yay şekline dönüşüyor?
06.5052 hasar görmeden kalırken neden 6061 denizin sıçrama bölgelerinde ciddi şekilde çukurlaşıyor?