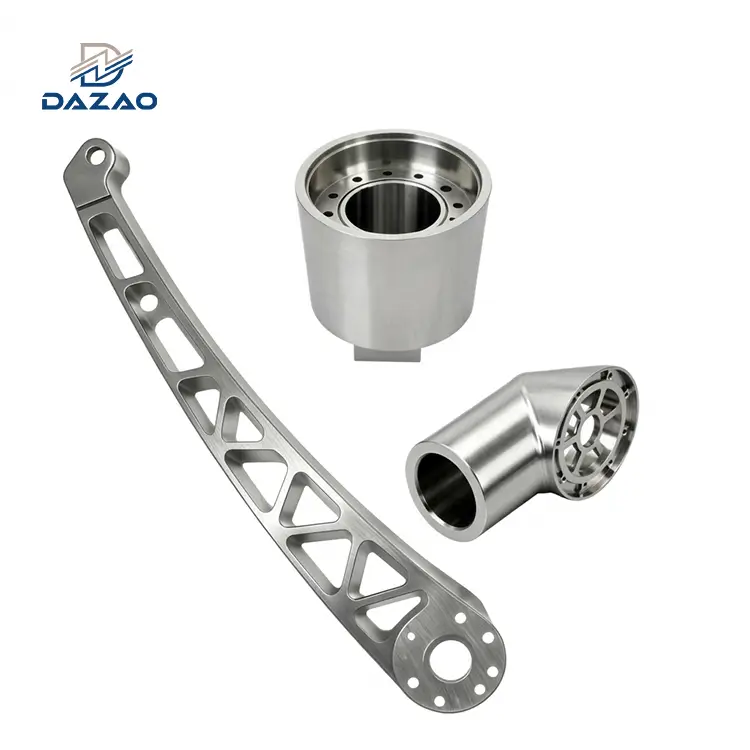
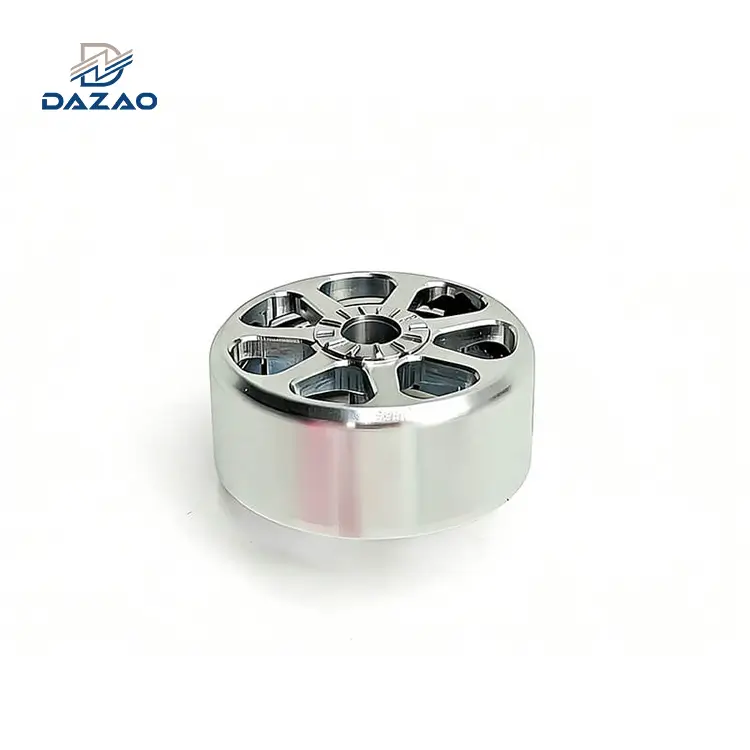
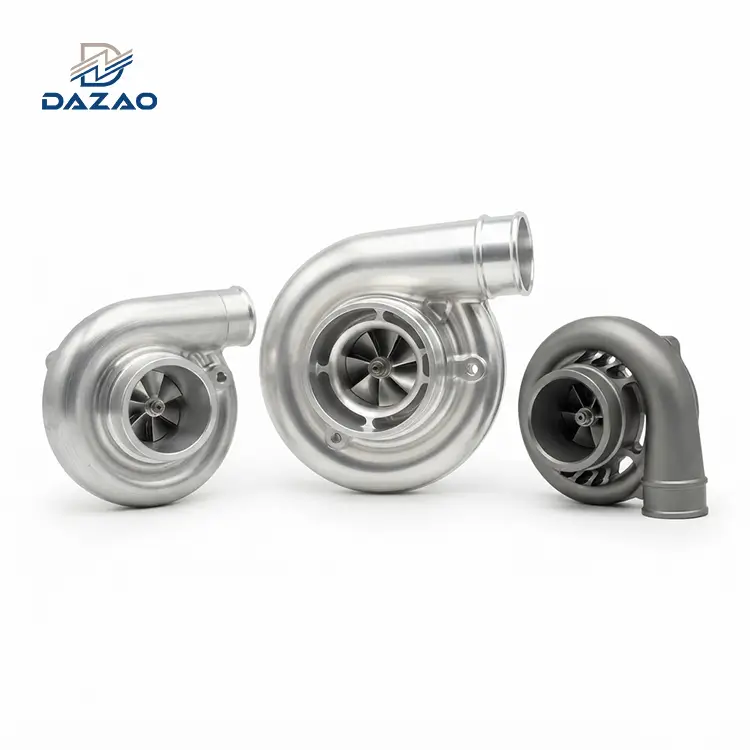
Doğruyu seçmekalüminyum üretim süreciüretim hacminin, boyut toleransının ve mekanik yükün dengelenmesini gerektirir. İçindüşük hacimli alüminyum üretimi(1 ila 500 adet),prototip CNC işlemekullanarakAl6061-T6veyaAl7075-T6ön takım yatırımı gerektirmeden en düşük teslim süresini (3 ila 7 gün) ve en sıkı toleransı (±0,01 mm) sunar.
Orta-hacime (500 - 5.000 birime) ölçeklendirirken, çok-eksen arasındaki finansal dönüm noktasıCNC alüminyum üretimive yazılım-aracıalüminyum dökümikincil işleme hurda oranlarına (dökümde genellikle %4 ila %8) ve taslak açısı yeniden tasarım mühendislik saatlerine bağlıdır. İnce-duvarlı yüzeylerde termal bükülmeişlenmiş alüminyum prototipbileşenler önceden-uzatılmış uygulanarak ortadan kaldırılır6061-T651stok ve 175 derecede 2 saat boyunca 3-aşamalı gerilim giderme tavlama döngüsü.
İşlenmiş Alüminyum Bileşen Tedarikinin Pratik Gerçekleri
Robotik, havacılık, otomotiv ve tıbbi donanım geliştirme alanlarındaki mühendislik alıcıları ve proje yöneticileri, sıklıkla maliyetli darboğazlarla karşılaşıyor.alüminyum parça imalatı. Kelepçeyi çözdükten sonra boyutsal deformasyon, toplu-toplu{-toplu anotlama renk farklılıkları, öngörülemeyen takım ücretleri ve prototip ölçeklendirme sırasındaki yapısal arızalar, küresel tedarik zincirlerinde yaygın arıza noktalarını temsil eder.
Birçok çevrimiçi kılavuz, gerçek işleme alanlarından teknik veriler olmadan genel metal tanımları sağlar. Xiamen Dazao Machinery, 2000 yılında ISO9001:2015 ve IATF16949:2016 sertifikaları ve yaklaşımlarıyla kurulduözel alüminyum imalatpratik mühendislik perspektifinden. 500.000'den fazla hassasiyet ürettikprototip alüminyum parçalarve üretim sınıfı bileşenler için bu kılavuz, satın alma kararlarını kolaylaştırmak için ham işleme atölyesi verilerini, termal gerilim mekaniğini, maliyet formüllerini ve Üretilebilirlik için Tasarım (DFM) protokollerini sunar.
Alüminyum Alaşım Seçim Matrisi: İşlenebilirlik, Çekme Mukavemeti ve Eloksal Tepkisinin Dengelenmesi
Optimum alaşımın seçilmesi etkili çalışmanın temelidir.metal prototip imalatı. Alüminyum alaşımları iki ana kategoriye ayrılır: dövme alaşımlar (kullanılanlar)CNC alüminyum prototipfrezeleme, metal levha ve ekstrüzyon) ve döküm alaşımları (yüksek-basınçlı dökümde kullanılır).
Dövme Alüminyum Alaşımlarına Genel Bakış
· Al6061-T6:için endüstri standardıözel alüminyum prototiplerve yapısal bileşenler. Birincil alaşım elementleri olarak magnezyum (%0,8-1,2) ve silikon (%0,4-0,8) içerir. Orta düzeyde akma dayanımı (276 MPa), mükemmel işlenebilirlik ve üstün korozyon direnci sunar.
· Al7075-T6:Çinko (%5,1-6,1) ve bakır (%1,2-2,0) ile alaşımlı, ultra-yüksek-mukavemetli bir havacılık alaşımı. Yoğunluğun üçte birini (2,81 g/cm³) korurken yapısal çeliğe rakip olarak 503 MPa akma dayanımı ve 150 HB Brinell sertliği sergiler.
· Al5052-H32:Yüksek magnezyum içeriğine (%2,2-2,8) sahip,-ısıl{-işleme tabi tutulamayan bir alaşım. Üstün soğuk-şekillendirilebilirlik ve tuzlu su korozyon direncine sahiptir, bu da onu birincil tercih haline getirmektedir.alüminyum imalat süreciSac metal mahfazaları ve braketleri içeren uygulamalar.
· Al2024-T3:Yüksek yorulma direnci ve çekme mukavemeti (483 MPa) sunan yüksek{0}}bakır alaşımı (%3,8-4,9). 6061'e kıyasla daha düşük kaynaklanabilirlik ve atmosferik korozyon direnci sergilemesine rağmen uçak yapıları için sıklıkla belirtilir.
Dökme Alüminyum Alaşımlarına Genel Bakış
· A380:En yaygın olarak belirtilen basınçlı döküm-alaşımıdır. Sıvı dökülebilirliği, mekanik özellikler (akma dayanımı 160 MPa) ve termal iletkenlik (96,2 W/m·K) arasında optimum denge sağlar.
· ADC12:Karmaşık, ince duvarlı uygulamalar için ideal, yüksek akışkanlığa sahip, Japon standartlarında silikon-bakır-alüminyum basınçlı-döküm alaşımıalüminyum bileşen imalatı.
· A356: Kum ve kokil kalıba dökümde kullanılan birincil döküm alaşımı. Yüksek gerilimli otomotiv tekerlekleri ve yüksek kırılma dayanıklılığı gerektiren yapısal muhafazalar için genellikle T6 durumuna göre ısıl-işlemden geçirilir.
|
Alaşım Sınıfı |
Akma Dayanımı (MPa) |
Çekme Dayanımı (MPa) |
İşlenebilirlik Derecesi (%) |
Kaynaklanabilirlik Derecesi |
Eloksal Kalitesi |
|
Al6061-T6 |
276 |
310 |
%80 (Mükemmel) |
İyi |
Üstün (Tip II) |
|
Al7075-T6 |
503 |
572 |
%70 (Orta) |
Fakir |
Mükemmel (Sert Kaplamalı) |
|
Al5052-H32 |
193 |
228 |
%50 (Orta) |
Harika |
İyi |
|
Al2024-T3 |
345 |
483 |
%75 (İyi) |
Adil |
Adil (Rengi değişir) |
|
A380 (Oyuncular) |
160 |
320 |
%60 (Orta) |
Fakir |
Zayıf (Karanlık Nokta) |
|
ADC12 (Oyuncular) |
150 |
310 |
%60 (Orta) |
Fakir |
Fakir |
Mekanik Dengeler-Kötülükler: İşlenebilirlik, Kaynaklanabilirlik ve Eloksal Tepkisi
· Al7075-T6 Eloksal ve Kaynaklama:Al7075, Tip III sert anotlama sırasında (50 µm kalınlığa kadar) yoğun, düzgün bir oksit tabakası oluşturarak 450-500 HV'ye kadar yüzey sertliği sağlar. Ancak yüksek bakır ve çinko içeriği, ergitme kaynağı (TIG/MIG) sırasında mikro çatlamayı teşvik eder. Mühendislik Kuralı: 7075 düzenekleri için mekanik bağlantı elemanları veya sürtünme karıştırma kaynağı (FSW) kullanın.
· Al5052 Frezeleme Sınırlamaları:Al5052, ağır CNC frezeleme geçiş işlemleri sırasında yapışkan talaş davranışı sergileyerek kesici takımlarda kenar talaşlarının oluşmasına (BUE) yol açar. Mühendislik Kuralı: Lazer kesim ve abkant bükme için 5052 numaralı rezerve edin. BelirtAl6061-T6yüksek-yoğunluk gerektiren bileşenler içinprototip cnc işleme.

Teknik Bilgi 1: İnce Duvarlı-CNC Alüminyum Prototiplerinde Artık Gerilim ve Termal Çarpılma
Boyutsal başarısızlığın sık görülen bir nedenifonksiyonel alüminyum prototipüretim, kelepçeleri çözme sonrası-eğilimdir. Büyük bir düz plaka (400 mm x 300 mm x 15 mm şasi plakası gibi) yoğun talaş kaldırma işlemine tabi tutulduğunda (%60'ın üzerinde malzeme kaldırma oranı), iç asimetrik artık gerilimler eşit olmayan şekilde sıkıştırılır ve genişler.
İç Artık Gerilme Mekaniği
Ekstrüzyona tabi tutulmuş veya sıcak-haddelenmiş alüminyum plakalar, dahili söndürülmüş termal gerilimleri korur. Boyuna artık gerilim dağılımı (σr) h levha kalınlığı boyunca parabolik bir profil izler:

Nerede:
· σmaksimumDış yüzeyde=maksimum çekme gerilimi (+40 ila +80 MPa)
· tarafsız eksenden z=uzaklık
· h=toplam levha kalınlığı
Yüksek-hızlı parmak frezeler malzemenin üst katmanını kestiğinde gerilim dengesi bozulur. Dengesiz alt çekme gerilimi geri esnemeye neden olarak bir eğilme sapmasına (δ) neden olur:

Nerede:
· L=parçanın uzunluğu (mm)
· E=Elastik Modül (Al6061 için 68,9 GPa)
· h=kalan duvar kalınlığı (mm)
Xiamen Dazao Makine Stres Azaltma Protokolü
Büyük yüzeylerde ±0,02 mm'nin altındaki düzlük toleranslarını garanti etmek içinişlenmiş alüminyum prototipXiamen Dazao Machinery, 4 adımlı bir üretim protokolünü uygular:
1. Stok Malzeme Seçimi:YetkiAl6061-T651plaka stoğu. T651 tanımı, çözelti ısıl işleminden sonra malzemenin mekanik bir germe işlemi (%1,5 ila %3 kalıcı sertleşme) yoluyla geriliminin- giderildiğini ve dahili artık gerilimi %85'e kadar azalttığını doğrular.
2. Simetrik Stok Kaldırma:Yüksek- ilerlemeli değiştirilebilir yüzey frezeleri (V) kullanılarak Yüz A ve Yüz B arasında eşit şekilde alternatif kaba işleme geçişleric=800 m/dak, fz=0.12 mm/diş).
3. Termal Gerilim Giderme Tavlaması:Kritik toleranslara sahip parçalar için kaba işleme ile son geçiş arasına bir ara ısıl işlem ekleyin. Parçaları 175 derece ± 5 dereceye ısıtın, 2 saat bekletin ve fırının içindeki havayı-saatte < 20 derece olacak şekilde yavaşça soğutun.
4. Alt-Kelepçe Gıcırtı/Titreşim İşleme:Son hafif son geçişten (0,2 mm kesme derinliği) önce, hidrolik mengeneleri tamamen serbest bırakın, parçanın doğal olarak genişlemesine/gevşemesine izin verin ve özel yumuşak çeneler kullanarak gereken minimum torkla (3,5 N·m) yeniden-sıkıştırın. Çeşitli alüminyum kalitelerindeki ayrıntılı tolerans sınırları için kapsamlı ürünümüze bakın.CNC alüminyum prototip tolerans kılavuzu.
4 Çekirdekli Alüminyum İşleme Yönteminin Karşılaştırılması: CNC, Ekstrüzyon, Basınçlı Döküm ve Sac Metal
Optimum alüminyum üretim prosesinin seçilmesi, takımlama maliyetlerini, teslim sürelerini ve birim fiyatları doğrudan belirler.
|
Süreç Metriği |
CNC İşleme (Çok-Eksenli) |
Profil Ekstrüzyonu |
Yüksek-Basınçlı Basınçlı Döküm |
Sac İmalatı |
|
Ekonomik Hacim |
1 - 1.000 birim |
1,000 - 100,000+ |
5,000 - 500,000+ |
50 - 5.000 birim |
|
Takım Maliyeti |
0$ (Yalnızca fikstürler) |
$1,500 - $6,000 |
$15,000 - $80,000 |
$200 - $1,500 |
|
Kurşun zamanı |
3 - 7 gün |
3 - 5 hafta |
6 - 12 hafta |
5 - 10 gün |
|
Minimum Duvar Kalınlığı |
0,5 mm |
1,2 mm |
1,5 mm |
0,8 mm |
|
Standart Tolerans |
±0,010 mm |
±0,15 mm |
±0,05 mm |
±0,10 mm |
|
Birim Maliyet Eğilimi |
Yüksek / Düz |
Çok Düşük |
Ultra-Düşük |
Ilıman |
CNC Alüminyum Üretimi ve Prototip CNC İşleme Hizmeti
CNC alüminyum üretimikatı kütük stokunu yüksek hassasiyetli parçalara kesmek için 3-eksenli, 4 eksenli ve 5 eksenli çıkarmalı frezeleme/tornalama merkezlerinden yararlanır.
· Temel Yetenekler:Şunun için idealdir:hızlı alüminyum prototipyineleme vedüşük hacimli alüminyum üretimi. Kalıcı takım yatırımı gerektirmeden yüksek geometrik karmaşıklık, cepler, dişli delikler ve hassas rulman delikleri üretir. Adım-adım-adım kurulum stratejileri için özel bölümümüze başvurunalüminyum CNC işleme kılavuzu.
· Hassas Metrik:Dazao Machinery tarafından sağlanan standart toleranslar, 5 eksenli Hermle işleme merkezlerinde ±0,012 mm ile ±0,005 mm arasında değişir.
· Sınırlama:Yüksek talaş kaldırma hacmi, yakın-net-şekle yakın döküm işlemleriyle karşılaştırıldığında birim çevrim sürelerini ve malzeme hurda oranlarını artırır.
Alüminyum Ekstrüzyon Prosesi
Ekstrüzyon işlemi, ısıtılmış alüminyum kütükleri (450 derece - 500 derece) yüksek hidrolik basınç (1.000 ila 10.000 ton) altında sertleştirilmiş bir çelik kalıp profili boyunca zorlar.
· Temel Yetenekler:Yapısal çerçeveler, montaj rayları ve LED ısı emiciler gibi uzun, tekdüze{0}}kesitli profiller üretir. için son derece verimliyüksek hacimli alüminyum üretimi.
· Takım Yatırımı:Döküm kalıplarına kıyasla düşük kalıp maliyeti (1 $,500 - 5.000 $).
· Sınırlama:Ekstrüzyon vektörü boyunca 2 boyutlu profil geometrileriyle sınırlıdır. İkincilprototip cnc işleme hizmetienine delikler, yuvalar ve dişler için işlemler gereklidir.
Alüminyum Basınçlı Döküm Prosesi
Yüksek-Basınçlı Basınçlı Döküm (HPDC), erimiş alüminyumu (650 derece), yüksek hız ve 70 MPa'yı aşan basınçlar altında sertleştirilmiş bir çelik kalıp boşluğuna enjekte eder.
· Temel Yetenekler:için en iyi yöntemseri üretim alüminyum parçalarince duvarlara (1,5 mm ila 3,0 mm) ve karmaşık iç kaburgalara sahiptir. Yüksek üretim hızları (saatte 120 çekime kadar).
· Takım Yatırımı:Yüksek başlangıç sert takım maliyeti (15.000 ila 80 ABD Doları,000+) ve uzun kalıp imalat süreleri (45 ila 60 gün).
· Sınırlama:Yüksek-hızlı enjeksiyon sırasında kalıbın çalkantılı doldurulmasından kaynaklanan iç gaz gözenekliliği riski. Gözeneklilik, yorulma ömrünü azaltır ve-döküm sonrası ısıl işlemi sınırlar.
Alüminyum Sac İmalatı
Alüminyum levhayı (Al5052 veya Al6061) kesmek, çentiklemek ve bükmek için CNC fiber lazer kesiciler, taret zımba presleri ve hidrolik abkant presleri kullanır.
Temel Yetenekler:Elektronik muhafazalar, braketler, otomotiv ısı kalkanları ve şasi panelleri için{0}uygun maliyetli.
Bükme Kuralı:Dış yarıçap çatlamasını önlemek için Al5052 için minimum iç bükülme yarıçapı 1,5×t'ye eşit veya bu değerden fazla olmalıdır (burada t=sac kalınlığı).

Teknik Bilgi 2: Orta-Hacim Devrilme Noktası Modeli (500 ila 5.000 Birim) - CNC ve Basınçlı Döküm ROI Analizi
Tedarik yöneticileri için sıklıkla karşılaşılan zorluk, en uygun olanı seçmektir.alüminyum üretim yöntemleriorta-ölçekli üretim çalışmaları sırasında (500 - 5.000 birim).
Basınçlı Döküm ve CNC İşlemenin Gizli Maliyetleri
Genel modeller genellikle basit CNC birim fiyatını basınçlı döküm birim fiyatıyla karşılaştırır ve üç ana maliyet faktörünü kaçırır:
1. Taslak Açının Yeniden Tasarımı ve Mühendislik Saatleri:Basınçlı döküm, tüm dikey duvarlarda 1 dereceden 3 dereceye kadar taslak açı gerektirir. Montaj ilişkisi bileşenlerinin yeniden tasarlanması ve CAD modellerinin güncellenmesi genellikle 20 ila 40 mühendislik saati (1 ABD Doları,500 - 3.000 ABD Doları) gerektirir.
2. Gözeneklilik ve İkincil İşleme Hurda Oranı:Dökümler, eşleşen yüzeylerde ve dişli deliklerde ikincil CNC işleme gerektirir. İşleme sırasında açığa çıkan iç döküm gözenekliliği, kütük için <%0,5'e kıyasla %4 ile %8 arasında hurda oranları oluşturur.cnc prototip işleme.
3. Kalıp Bakımı ve Amortismanı:Kalıp yenileme, göbek pimi değişimi ve termal yorulma onarımı, 10.000 atışlık yaşam döngüsü boyunca parça başına ortalama 0,40 ila 1,20 ABD Doları tutarında katkı sağlar.
Toplam Sahip Olma Maliyeti (TCO) Formülü
Bu matematiksel modeli kullanarak gerçek başa-eşit hacmi (Vbe) hesaplayın:


Nerede:
· Ckalıba dökmek= Sert takım kalıp maliyeti (25.000 $)
· Cfikstür= Modüler CNC yumuşak fikstür maliyeti (800$)
· Cyeniden tasarlamak= Mühendislik CAD değişiklik maliyeti (2.000 ABD doları)
· Sgözeneklilik= Döküm boşluklarından kaynaklanan ikincil işleme hurda oranı (%6)
· RmakineSaat başına=CNC iş mili hızı (45$/saat)
|
Maliyet Faktörü |
Seçenek A: %100 CNC İşleme (Al6061-T6 Kütük) |
Seçenek B: HPDC Basınçlı Döküm + CNC (A380 Döküm Alaşımı) |
|
Peşin İşleme / Kalıp Ücreti |
800$ (Özel Kalıplar) |
28.000 Dolar (Çelik Kalıp) |
|
DFM / CAD Yeniden Tasarım Saatleri |
0$ (Doğrudan CAD'den) |
2.400 $ (30 saatlik Mühendislik) |
|
Hammadde Maliyeti / Birim |
12,50 ABD Doları (Blok 120x120x80mm) |
3,20 ABD Doları (Külçe Ağırlığı) |
|
İşleme / Döküm Süresi |
18 dakika (13,50$) |
45 saniye Döküm (1,80$) |
|
İkincil CNC İşleme |
$0 (Kurulumda tamamlandı) |
4 dakika İşleme (3,00$) |
|
İkincil Hurda Oranı Faktörü |
0.5% ($0.13) |
6.0% ($0.48) |
|
Birim Başına Yüzey İşlemi |
3,00 $ (Şeffaf Eloksal) |
2,50$ (Pudra Kaplama) |
|
500 Adette Birim Fiyatı |
$29,93 / birim |
$90,98 / birim (Amorti Edilmiş Takımlar) |
|
2.500 Adet Birim Fiyatı |
$29,20 / birim |
23,14 ABD Doları / birim (Kopma-Eşit Bölge) |
|
10.000 Adette Birim Fiyatı |
$28,80 / birim |
$13,78 / adet (Seri Üretim) |
Karar:1.800 birimin altında, çok-eksenliCNC alüminyum üretimidaha düşük bir TCO sağlar ve teslim süresi-risklerini ortadan kaldırır. 2.500 birimin üzerinde alüminyum basınçlı döküm, takım sermayesi tamamen amorti edildikten sonra net birim-maliyet avantajları sunar.
Boşluğu Kapatmak: CNC Prototip İşlemeden Seri Üretime Geçiş
Başlangıçtan geçişmühendislik prototipitam-ölçeğeseri üretim alüminyum parçalarproje başarısızlığının ortak noktasıdır. Ayrık olarak iyi performans gösteren fiziksel prototiplerözel alüminyum prototipleryüksek-hızlı otomasyon hatlarına geçildiğinde sıklıkla üretim hatalarıyla karşılaşılır.
Prototipleme Yanılsaması
Erken dönemdehızlı alüminyum prototipCNC programcıları, daha uzun takım uzunlukları, özel adım-rutinleri ve yüksek iş mili saatleri kullanarak katı kütükten bileşenleri keser. Maliyet hızdan sonra gelir.
Ancak, tam olarak bu CAD tasarımını biryüksek hacimli alüminyum üretimiproses (örneğin basınçlı döküm veya ekstrüzyon) önemli fiziksel kısıtlamalara neden olur:
· Düzgün-Olmayan Duvar Bölümleri:İnce dış duvarlara bitişik kalın katı çıkıntılar, döküm katılaşması sırasında ciddi çökme izlerine ve büzülme boşluklarına neden olur.
· Keskin İç Cepler:Küçük boyutlu takımlar kullanılırsa, CNC parmak frezeler kare iç cepleri kolayca keser. Bununla birlikte, basınçlı döküm pimleri ve ekstrüzyon kalıpları keskin termal köşeler altında kırılır ve minimum iç yarıçap gerektirir (R 1,5 mm'den büyük veya ona eşit).
Özel Alüminyum İmalatı için Temel DFM Optimizasyon Kuralları
Kontrol ederken yüksek-hacimli üretim için parçaları optimize etmekalüminyum prototip maliyeti, tamamımızı takip edinalüminyum CNC işleme tasarım kılavuzuve şu temel DFM kurallarını uygulayın:
1. Dahili Cep Yarıçapı Optimizasyonu:Ceplerde-dik açılı 90 derecelik dikey duvar geçişlerinden kaçının. En az 0,2×cep derinliğine eşit bir iç köşe yarıçapı (R) belirtin. Bu, CNC programcılarının daha büyük, daha sert parmak frezeleri, takım sesi veya erken kesici kırılması olmadan daha yüksek ilerleme hızlarında çalıştırmasına olanak tanır.
2. Düzgün Et Kalınlığı Kuralı:Dökme veya ekstrüde alüminyum bileşenlerin tüm bölümlerinde tutarlı duvar kalınlıklarını koruyun. Gerilme konsantrasyonlarını ve termal büzülme çarpıklığını ortadan kaldırmak için nominal duvar kalınlığını 1:3 koniklik oranı kullanarak kademeli olarak değiştirin.
3. Dişli Delik Derinliği Standardı:Hızlı cnc prototiplemede, derin vidalı delikler çevrim süresini tüketir ve kılavuzun kırılma riskini artırır. Diş derinliğini 1,5×nominal diş çapı (1,5D) ile sınırlayın. 2D'nin ötesinde diş kavraması, alüminyum alaşımlarında ihmal edilebilir güç kazancı sağlar.
|
Özellik Parametresi |
Optimize Edilmemiş-Tasarım |
DFM Optimize Edilmiş Tasarım |
Birim Maliyete Etkisi |
|
İç Cep Yarıçapı |
R=0.5 mm (Keskin) |
R=4.0 mm (Takım dostu) |
-22% İşleme Maliyeti |
|
Duvar Kalınlığı Değişimi |
Adım geçişi (2 ila 8 mm) |
Düzgün Konik T=3.0mm |
Lavabo Deliğini Ortadan Kaldırır |
|
Konu Derinliği Oranı |
Derinlik=3.5x D |
Derinlik=1.5x D |
-%15 Takım Aşınması |
|
Boyutsal Tolerans Özellikleri |
Üniversal ±0,005 mm |
İşlevsel ±0,012 ila 0,1 mm |
-35% Muayene Maliyeti |
Xiamen Dazao Machinery 24 Saatlik DFM Denetim Protokolü
Mühendislik ekipleri bir proje için 3D CAD dosyalarını (STEP/IGES) gönderdiğindeprototip cnc işleme hizmetialıntı, Xiamen Dazao Machinery, 24 saatlik otomatik bir DFM denetimi yürütüyor:
· Duvar Kalınlığı Termal Haritalaması:Frezeleme sırasında titreşim veya döküm sırasında soğuk bindirme kusurları riski taşıyan 0,6 mm'nin altındaki ince duvarları tanımlar.
· Araç Erişimi ve En Boy Oranı Analizi:Tüm derin cepler için derinlik-çap- oranlarını hesaplar. 5×D'yi aşan derin cepler, yarıçapın ayarlanması veya montajın bölünmesi için bir uyarıyı tetikler.
· Tolerans Yığını{0}}Doğrulaması:Kritik olmayan yüzeylerin üretim maliyetlerini gereksiz yere artırmamasını sağlamak için-işlevsel birleşme özelliklerine karşı sıkı toleransları (±0,008 mm'nin altında) çapraz referanslar verir.
Yüzey İşlemi ve Eloksal Tutarlılığı: Kozmetik Kusurların ve Toplu Renk Farklılıklarının Ortadan Kaldırılması
Yüzey işlemleri son kritik aşamayı temsil ederalüminyum parça imalatı. Kaplamalar parçaları çevresel korozyondan ve mekanik aşınmadan korurken, yüzey bitirme işlemleri estetik kusurlar ve boyutsal hurda açısından yüksek-riskli bir alan olmaya devam ediyor.
|
Tedavi Türü |
Kalınlık Katmanı (μm) |
Yüzey Sertliği (HV / Vickers) |
Korozyon Direnci (Tuz Püskürtme Saatleri) |
Birincil Başvuru |
|
Tip II Eloksal |
5 - 25 µm |
200 - 300 YG |
168 - 336 saat |
Kozmetik, Renk kodlaması |
|
Tip III Sert Kaplama |
25 - 50 µm |
400 - 500 YG |
1,000+ saat |
Aşınma plakaları, Piston delikleri |
|
Boncuk Patlatma |
Yok (Alt Çıkarma) |
N/A |
Baz metal derecelendirmesi |
Mat doku hazırlığı |
|
Kromat Filmi |
0.2 - 1.0 µm |
Düşük |
96 - 168 saat |
Elektrik topraklaması |
|
Toz Boya |
60 - 120 µm |
100 - 150 YG |
500 - 1.000 saat |
Dış muhafazalar |
Standart Alüminyum Yüzey İşlemlerine Genel Bakış
· Tip II Sülfürik Asit Eloksal:Alüminyum yüzeyi dayanıklı bir alüminyum oksit filme (5 ila 25 μm) dönüştüren elektrokimyasal bir işlem. Kozmetik tüketici donanımı ve tıbbi cihazlar için mükemmel renk boya emilimi (siyah, mavi, kırmızı, altın) sunar.
· Tip III Sert Kaplama Eloksal:Daha düşük elektrolit sıcaklıklarında (0 derece ila 5 derece) ve daha yüksek akım yoğunluklarında gerçekleştirilir. Havacılık aktüatörleri ve hidrolik valfler için uygun, yüksek aşınma direncine sahip yoğun bir katman (25 ila 50 μm) oluşturur.
· Boncuk Patlatma:Eşit, yönsüz, mat bir yüzey oluşturmak için cam boncukları veya alüminyum oksit ortamını yüksek basınçta (0,2 ila 0,5 MPa) iter. Standart cam boncuk boyutları #80 (kaba mat, Ra≈3,2 μm) ile #120 (saten kaplama, Ra≈1,6 μm) arasında değişir.
· Kimyasal Dönüşüm Kaplaması (Kromat / SurTec 650):Ultra-ince pasifleştirilmiş iletken bir film (<1 μm). Preserves electrical conductivity while preventing surface oxidation in electrical housings.
Teknik Bilgi 3: Eloksal Grubu Renk Tutarsızlıkları ve Tane Yönü Tuzakları
Bir kişi arasında sık sık yaşanan sürtünme noktasıalüminyum bileşen tedarikçisive tedarik ekipleri, çok bileşenli eloksallı düzeneklerde-renk uyumsuzlukları içeriyor. Birbiriyle eşleşen iki parçanın farklı partiler halinde anodize edilmesi, genellikle standart ışık koşulları altında gözle görülür renk farklılıklarına neden olur.

Eloksal Renk Değişiminin Fiziksel Mekaniği
Eloksallı alüminyumdaki renk derinliği, gözenekli altıgen oksit hücreler boyunca ışığın kırılmasına bağlıdır. Optik yansımayı üç farklı mikro-yapısal faktör yönetir:
1. Yuvarlanan Tahıl Yönü (Boyuna ve Enine):Ekstrüde ve haddelenmiş alüminyum stok, uzun tanecik yapılarına sahiptir. Işık, uzunlamasına tanecik ekseni boyunca farklı şekilde yansır (RL) enine eksene (R) kıyaslaT). A Parçası haddeleme yönüne paralel olarak frezelenirken B Parçası dik olarak frezelenirse, aynı kimyasal tankta boyandıklarında bile görsel bir ton farklılığı sergileyeceklerdir.
2. Metallerarası Faz Dağılımı:Hammadde eriyikleri arasındaki silikon ve demir konsantrasyonundaki değişiklikler, alkali dağlama sırasında çözünme hızını değiştirir. Bu, kazınmış yüzeyin mikro-pürüzlülüğünü değiştirerek optik ışık saçılımını değiştirir.
3. Eloksal Büyüme Boyutu Değişiklikleri:Tip II anotlama, oksit hücrelerini büyütmek için ham metal tüketir. Kalınlık bölünmesi 50:50 oranına göre yapılır: %50 alt tabakaya nüfuz etme, %50 dışa doğru birikme. 15 μm'lik bir anotlama katmanı, dış parça boyutlarını yüzey başına 7,5 μm artırır, bu da hassas rulman deliklerinde önceden-anotlama toleransı planlaması gerektirir.
ΔDharici=+2⋅(0.5⋅tanotlamak)
Nerede:
· ΔDharici= Toplam şaft çapı genişlemesi (μm)
· tanotlamak= Hedef oksit film tabakası kalınlığı (μm)
Xiamen Dazao Makine Eloksal Kalite Protokolü
Xiamen Dazao Machinery, üretim partileri arasında tam renk ve doku tutarlılığını garanti etmek için şu dört kuralı uygular:
· Tane Yönü CAD/CAM Standardı:CAM programcıları birincil takım yolu vektörünü ham madde ekstrüzyonu veya yuvarlanma ekseni ile hizalamalıdır. CAD mühendislik baskıları, görsel yüzeyleri Tane Yönü Referans Vektörü ile açıkça işaretlemelidir.
· Tek Isıtma-Erime Malzeme Grubu Kilidi:Tek bir montaja ait tüm bileşenler, tek bir değirmen ısı numarasından (MTR sertifikalı) gelen hammadde stokundan kesilir.
· Rack Jigging Konumunun Ön-Planlanması:Kritik birleşme yüzeyleri, görsel yüzeylerde ham metalin açığa çıkmasını önlemek için teknik çizimlerde belirtilen belirlenmiş mastar temas konumlarına (temas işaretleri) sahip olmalıdır.
· Hassas Delikler İçin Maskeleme:Toleransları ±0,010 mm'nin altında olan dişli delikler ve hassas yatak delikleri, Tip III sert kaplama öncesinde yüksek-sıcaklık silikon tapalarla maskelenmelidir.
Alüminyum Üretim Maliyet Dağılımı: Hammaddeler, Makine Ücretleri ve Gizli RFQ Ücretleri
Maliyet yapısını anlamaközel alüminyum imalatmühendislik alıcılarının mekanik performanstan ödün vermeden bütçelerini optimize etmelerine olanak tanır. Kapsamlı bir fiyat formülü dökümü için ayrıntılı açıklamamızı inceleyinalüminyum CNC işleme maliyet kılavuzu.
|
Maliyet Kategorisi |
Düşük-Hacimli CNC Üretimi (100 Adet) |
Yüksek-Hacimli Basınçlı Döküm (10.000 Adet) |
|
Hammadde Stoku |
25% - 30% |
40% - 50% |
|
CNC Makine Zamanı / İşçilik Kurulumu |
45% - 55% |
15% - 20% |
|
Takım / Kalıp Amortismanı |
5% - 10% |
15% - 25% |
|
Yüzey İşlem ve Kaplama |
10% - 15% |
10% - 15% |
|
Kalite Kontrol ve Lojistik |
5% - 8% |
3% - 5% |
Alüminyum Bileşen İmalatının Dört Maliyet Direği
1. Hammadde Maliyet Endeksi:Londra Metal Borsası (LME) alüminyum külçe spot fiyatları artı alaşım fabrikası primleri temel alınarak hesaplanmıştır. Verimli CAM yerleştirme, malzeme hurdasını azaltır ancak ağır frezeleme işlemleri (katı blokların kesilmesi) hammadde maliyetlerini doğrudan alıcıya aktarır.
2. İşleme Saatleri ve Ekipman Amortismanı:Makine saat oranlarına göre yönetilir (3-eksenli CNC için 35 ABD doları/saat, 5 eksenli eşzamanlı CNC için 65−95/saat). Karmaşık 3D organik konturlar, iş mili saatlerini artıran yüksek yoğunluklu takım yolları gerektirir.
3. Yüzey İşlem ve İkincil İşleme:Tip III sert kaplama veya maske-yoğun toz kaplama gibi özel kaplamalar birim maliyetleri artırır.
4. Kalite Kontrol ve CMM Denetim Maliyetleri:%100 CMM denetimi ve tam malzeme izlenebilirlik sertifikaları (MTR) gerektiren yüksek{0}hassasiyete sahip bileşenler, standart numune alma incelemesine (AQL 2.5) kıyasla ek test süresi gerektirir.
Gizli Tedarik Zinciri Maliyetleri ve Risk Önleme
· Denetim Boşlukları (AQL 1.5 ve AQL 4.0):Satınalma siparişlerinde Kabul Kalite Limitinin (AQL) tanımlanamaması çoğu zaman anlaşmazlıklara yol açar. Sıfır-kusurlu kritik boyutlar için AQL 1.0'ın belirtilmesi, varışta yüksek ret oranlarını önler.
· Deniz Taşımacılığı Sırasında Korozyona Karşı Koruma:Okyanus geçişi ortam nemine maruz kalan ham işlenmiş alüminyum, yüzeyde çukurlaşma oksidasyonu riski taşır. Tüm uluslararası deniz gönderileri için nem alıcı paketlere sahip, vakumlu-kapalı VCI (Buhar Korozyon Önleyici) ambalaj poşetlerini belirtin.
Bir Alüminyum İşleme Tedarikçisinden Fiyat Teklifi İsteme Yönergeleri
24 saat içinde doğru bir ticari fiyat teklifi almak içinalüminyum işleme tedarikçisi, eksiksiz bir mühendislik RFQ paketini şu adrese gönderin:alüminyum işleme teklifi isteyiniçeren:
· GD&T özelliklerine sahip 2D PDF teknik çizimlerinin yanı sıra 3D CAD Yerel/Adım Dosyaları (.STEP veya .IGES).
· Özel alaşım tanımı ve ısıl işlem durumu (örn. Al6061-T6, Al7075-T651).
· Gerekli yüzey işleme özellikleri (örn. Tip II Siyah Eloksal, Ra 1.6 kaplama).
· Sipariş hacimleri başlangıçtaki miktarlara bölünmüştüralüminyum prototipmiktar ve öngörülen yıllık üretim çalışması.
Mağaza-Zeminde Örnek Olay İncelemeleri: Dazao Eğilmeyi Nasıl Çözdü ve EV Soğutucu Üretim Maliyetlerini %41 Oranında Azaldı
Gerçek üretim deneyimi, atölyedeki beklenmedik arızaların-çözümlenmesi üzerine kuruludur. Aşağıdaki gerçek-dünya örnek olay incelemeleri, Xiamen Dazao Machinery'nin karmaşık üretim zorluklarını nasıl çözdüğünü göstermektedir.
Örnek Olay 1: Robotik Kol Eklem Muhafazası Eğilmesi ve Rulman Tutulmaları
Arka Plan ve Arıza Modu
Bir robot bilimi OEM'i, yüksek-hassas ince duvarlı-bir yatak yuvasına (∅85.000 mm+0.012/{+0.000 mm) sahip bir Al7075-T6 robotik mafsal muhafazası için CAD dosyaları sağladı. Önceki bir satıcı tarafından üretilen ilk parçalar, makine tablasına kelepçelendiğinde CMM denetiminden geçmiştir. Bununla birlikte, bağlantı elemanından çıkarılıp yurt dışına gönderildikten sonra, yatak yuvaları oval bir şekle (0,035 mm'yi aşan yuvarlaklık) bükülerek montaj sırasında rulmanın anında tutukluk yapmasına neden oldu.

Kök Neden Analizi
Derin iç ceplerin yüksek-hızda frezelenmesi, 7075-T6 stok malzemesinde depolanan dengesiz iç gerilimleri serbest bıraktı. Ek olarak agresif 3 çeneli ayna bağlama kuvvetleri, son ince işleme sırasında ince dış duvarı (2,0 mm) deforme etti. Kelepçe açıldığında elastik toparlanma geri esnemeye neden olarak hassas çapın bozulmasına neden oldu.
Xiamen Dazao Makine Mühendisliği Çözümü
1. Malzeme Yükseltme ve-Ön İşlem:Hammadde stoğu standarttan değiştirildiAl7075-T6Al7075-T651 gerilimi giderilmiş dövme plakaya ekstrüzyona tabi tutulmuş çubuk.
2. Süreç Sırasının Değiştirilmesi:İşlemeyi üç aşamaya ayırın:
· Aşama 1: Tüm özelliklerin kaba frezelenmesi, 0,8 mm'lik son işlem stokunun bırakılmasını sağlar.
· 2. Aşama: 3 saat boyunca 160 derecede termal stres-giderme döngüsü, ardından 24 saat boyunca oda-sıcaklığının stabilizasyonu.
· 3. Aşama: Konsantre 3 noktalı çene basıncı yerine, sıkıştırma basıncını çevre çevresinde eşit olarak dağıtmak (360 derece temas) için özel tam-sarma hidrolik pasta-çeneleri kullanılarak son bitirme geçişi.
3. Sonuçlar:Eşmerkezlilik ve yuvarlaklık kesinlikle 0,008 mm dahilinde korunarak 3.000 birimlik üretim süreci boyunca rulman tutukluklarını tamamen ortadan kaldırır.
Örnek Olay 2: EV Pil Paketi Isı Emici Düzeneği (%40 Maliyet Azalması)
Arka Plan ve Mücadele
Bir elektrikli araç müşterisi, EV pil paketi için özel bir sıvı soğutma plakası düzeneğine (650 mm×450 mm×22 mm) ihtiyaç duyuyordu. İlk tasarım, dahili sıvı kanallarının 45 kg'lık devasa bir Al6061-T6 kütükten tamamen işlenmesini gerektiriyordu; bu da kabul edilemez bir birim maliyete (285,00 $/birim) ve bileşen başına 110 dakikayı aşan çevrim sürelerine neden oluyordu.
Mühendislik Analizi ve Süreç Yeniden Tasarımı
Katı kütükten iç kanalların oyulması, %82'lik bir malzeme hurda oranı oluşturdu. Dazao mühendisleri, iki ayrı üretim sürecini birleştirerek üretim yaklaşımını yeniden yapılandırdı:
· Aşama 1 Profil Ekstrüzyonu:Doğrudan ekstrüzyon sırasında oluşturulan iç akış kanallarına sahip çok-boşluklu bir taban plakası profili ekstrüde edilerek hammadde israfı %70 oranında azaltıldı.
· Aşama 2 Yerelleştirilmiş CNC Frezeleme:Uç kapak sızdırmazlık bağlantı noktalarını ve montaj arayüzlerini işlemek için yüksek-hızlı 4-eksenli frezeleme merkezlerinden yararlanıldı.
· Aşama 3 Sürtünme Karıştırma Kaynağı (FSW):Üst kapak plakasına katı-hal Sürtünme Karıştırma Kaynağı kullanılarak birleştirildi. FSW, ana metali eritmeden sızıntı-sıkı bağlantılar oluşturur ve ısıdan-etkilenen bölgenin (HAZ) yumuşamasını ve termal bozulmayı ortadan kaldırır.
|
Parametre Metrik |
İlk Monolitik CNC Frezeleme |
Dazao Ekstrüzyon + FSW Hibrit Yöntemi |
|
İlk Ham Kütük Ağırlığı |
45,0 kilo |
12,8 kilo |
|
CNC İşleme Çevrim Süresi |
110 dakika |
14 dakika |
|
Malzeme Kullanım Verimliliği |
%18 (%82 Hurda) |
%85 (%15 Hurda) |
|
Basınç Testi Başarısızlık Oranı |
1.2% |
%0,05 (FSW Yüksek Bağlantı Mukavemeti) |
|
Toplam Biten Birim Maliyeti |
$285,00 / birim |
168,00 ABD Doları / birim (-%41 İndirim) |
Ticari Etki
Hibrit süreç birim maliyetlerini %41 oranında azalttı, üretim teslim sürelerini 6 haftadan 12 güne kısalttı ve 0,6 MPa'yı aşan iç basınca dayanacak şekilde sertifikalı, sızdırmaz-soğutma plakaları sağladı.
Tedarik Aksiyon Kontrol Listesi ve Özel Alüminyum Tedarikçi Değerlendirme Kılavuzu
Güvenilir olanı seçmeközel alüminyum parça üreticisifiziksel atölye kapasitesinin, inceleme sistemlerinin ve mühendislik yanıt verme hızının değerlendirilmesini gerektirir-.
Bir Alüminyum Üretim Şirketini Değerlendirmenin Temel Kriterleri
Tesis ekipmanlarımız ve gelişmiş 5 eksenli üretim kapasitemiz hakkında daha fazla bilgi edinmek için ürünümüzün tamamını inceleyinözel alüminyum parça üretim yetenekleri.
|
Denetim Kategorisi |
Temel Seviye Tedarikçisi |
İleri Seviye (Dazao Standardı) |
|
Talaşlı İmalat Altyapısı |
3 eksenli CNC dikey frezeler |
4 eksenli / 5 eksenli eş zamanlı merkezler |
|
Malzeme İzlenebilirliği |
Sözlü onay |
Spektrometre PMI ve Değirmen Test Raporları |
|
Muayene Ekipmanları |
Kumpaslar ve Mikrometreler |
Zeiss CMM, Optik Profilometre, X-Ray |
|
DFM Desteğinin Yanıt Verme Süresi |
Geri bildirim olmadan doğrudan alıntı |
24 saat içinde otomatik DFM ve stres modelleme |
|
Kalite Sistem Belgelendirmesi |
Yalnızca ISO 9001 |
ISO 9001:2015 ve IATF 16949:2016 |
Nihai Ön-Sipariş Tedarik Kontrol Listesi
Bir Satınalma Siparişini (PO) bir alüminyum bileşen tedarikçisine vermeden önce aşağıdaki teknik noktaları doğrulayın:
Alaşım ve Temper Tanımı:Malzeme kodları mühendislik çizimlerinde açıkça tanımlanmış mı (örn. genel alüminyum yerine Al6061-T651)?
Çizim Toleransları:Gereksiz işleme maliyetlerinden kaçınmak için-kritik olmayan toleranslar ISO 2768-m (Orta) standardına göre gevşetildi mi?
Yüzey İşlem Özellikleri:Eloksal film kalınlığı (μm), renk standardı (Pantone / RAL) ve maskeleme gereklilikleri açıkça detaylandırılmış mı?
Görsel Yüz Tanımlayıcılar:Açıkta kalan yüzeylerde mastar temas izlerini önlemek için 2 boyutlu çizimlerde estetik kozmetik yüzeyler işaretlenmiş mi?
Paketleme Gereksinimleri:İhracat deniz/hava nakliyesi için pası önleyici VCI folyo veya özel köpük ambalaj belirtilmiş mi?

SSS
01.6061-T6 alüminyum parçam neden kelepçeyi çözdükten hemen sonra muz gibi eğildi?
02.Siyah eloksallı alüminyum neden parçalar arasında farklı tonlarda geri geliyor?
03.Çalışan CNC alüminyum prototipim basınçlı döküme dönüştürüldüğünde neden başarısız oldu?
04.Al5052 alüminyumda derin delikler ve frezeler neden tıkanır?
05.Köklü döküm aslında hangi üretim miktarında çok-eksenli CNC işlemeden daha ucuzdur?
06.Özel alüminyum RFQ'larında beklenmeyen kalıplama ücretlerini ve ikincil hurda maliyetlerini nasıl önleyebilirim?