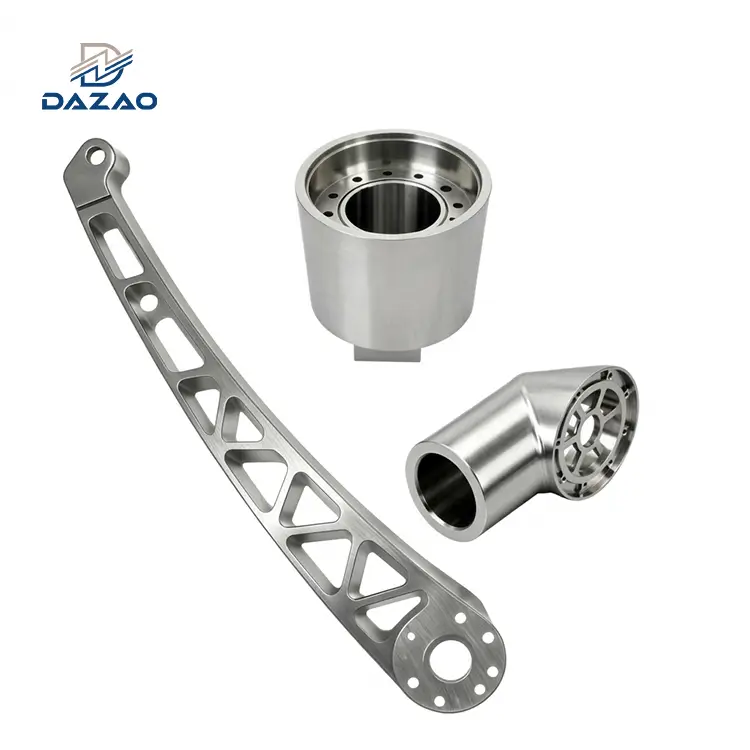
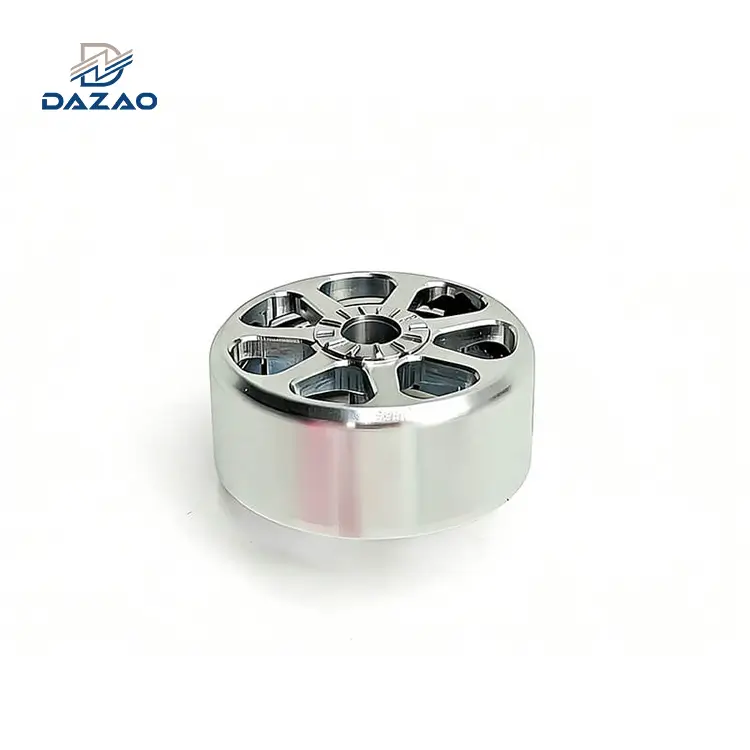
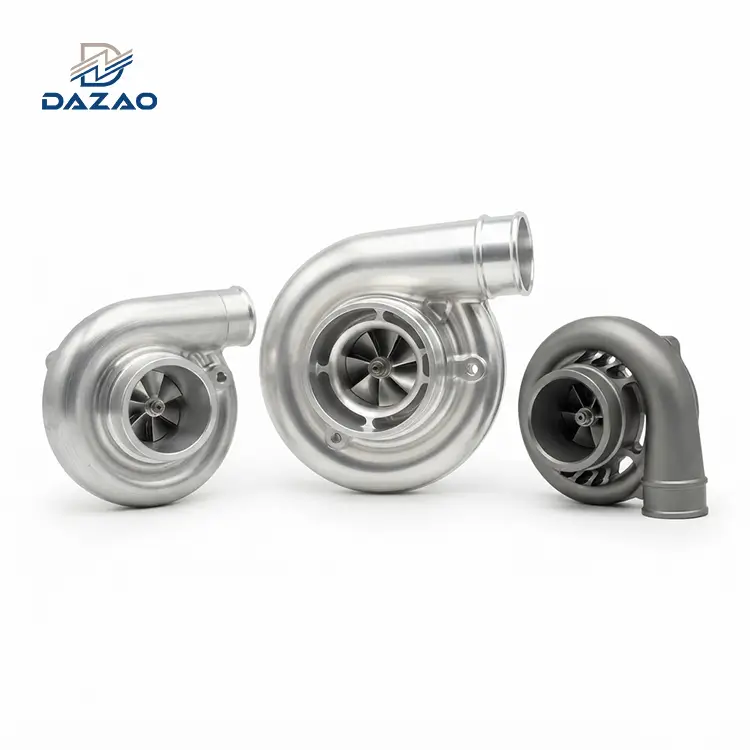
Seçmeotomotiv alüminyumakma mukavemeti, döngüsel yorulma limitleri, termal iletkenlik ve mikroyapısal stabilitenin dengelenmesini gerektirir. Yapısal içinelektrikli araçlar için alüminyum parçalar, 6061-T6 ve 6082-T6 ekstrüzyonları hassas bir şekilde eşleştirilmiştirCNC alüminyum otomotiv parçalarıişleme, akü tepsileri ve motor muhafazaları için temel oluşturur. Yüksek-stresalüminyum süspansiyon parçalarıtalep dövme 6082-T6 veya kütük 7075-T6, yüksek hacimli isealüminyum motor bileşenleridöküm A380 veya ısıl işlem görmüş-A356-T6'ya güvenin. İnce-duvarlı EV muhafazalarının işlenmesi, 1000 mm'yi aşan açıklıklarda geometrik sızdırmazlık düzlüğünü 0,05 mm dahilinde korumak için kontrollü kaba işleme-bitirme döngüleri ve işleme sonrası gerilim giderme gerektirir.
Modern Hafifleştirmede Otomotiv Alüminyum Malzemeleri: ICE'den EV Platformlarına Yapısal Evrim
Otomotiv alüminyumunun entegrasyonu, temel kütle azaltımından çoklu-fiziksel işlevsel optimizasyona doğru kaymıştır. Modern araç mimarileri, mekanik yükleri eşzamanlı olarak yönetmek, güç elektroniğindeki termal enerjiyi dağıtmak, elektromanyetik girişim (EMI) zayıflaması sağlamak ve çarpışma olayları sırasında yapısal bütünlüğü korumak için yapısal metallere ihtiyaç duyar.
Çoklu-Fizik Performansı Gereksinimleri: Akülü Elektrikli Araçlar (BEV) ve Güç Aktarma Sistemleri Karşılaştırması
Malzeme gereksinimleri, tahrik mimarileri arasında önemli ölçüde farklılık gösterir:
· İçten Yanmalı Güç Aktarma Organları:Yüksek-sıcaklık yorulma mukavemetine, hidrokarbona maruz kalmaya karşı sürekli dirence ve harmonik titreşim altında akustik sönümlemeye odaklanın. Silindir blokları, şanzıman kasaları ve alternatör braketleri gibi bileşenler, 90 dereceden 220 dereceye kadar değişen termal rejimlerde çalışır ve sürekli termal döngü altında boyutsal stabilite gerektirir.
· Elektrikli Araç (EV) Mimarileri:400 kg ila 700 kg arası pil paketlerini dengelemek için sertlik-ağırlık{- oranlarına, sıvı-soğutmalı termal plakalar için yüksek termal iletkenliğe ve sıkı hermetik sızdırmazlığa öncelik verin. Biralüminyum pil yuvasıveyaalüminyum motor gövdesiŞiddetli burulma gövde esnekliği altında IP67 ve IP68 giriş koruma derecelerini korumalı ve aynı zamanda 20 kHz'i aşan invertör anahtarlama frekanslarına karşı bir EMI kalkanı görevi görmelidir.
Üretim Rotası Spektrumu: Hassas CNC İşleme, Ekstrüzyon, Döküm ve Dövme
Prototip, düşük-hacim ve seri-üretim aşamalarında gerekli mekanik performansın elde edilmesi, farklı işleme rotaları gerektirir:
1. 5-Eksen CNC Hassas İşleme:Prototipler, düşük-hacimli performansa sahip platformlar ve döküm ve dövme işlenmemiş parçaların yüksek-hassasiyet sonrası{-işlenmesi için birincil üretim yöntemi olarak hizmet eder. Yerleşik bir durumdan faydalanmakalüminyum CNC işleme kılavuzuprotokoller, GD&T toleranslarını ±0,010 mm'ye kadar tutarak, pahalı ilk takım yatırımları olmadan prototip doğrulamaya olanak tanır.
2. Ekstrüzyon ve Hidroforming:Uzunlamasına şasi rayları, yan eşikler ve akü paketi yan çerçeveleri için temel. Profil tasarımları, eksenel darbe kuvvetleri altında tahmin edilebilir şekilde bükülecek şekilde tasarlanmış dahili çok-hücreli ağlara sahiptir.
3. Yüksek-Basınçlı Basınçlı Döküm (HPDC) ve Giga-Döküm:Özel sünek alüminyum alaşımları kullanarak çok-parçalı damgalı sac düzeneklerini tek-parçalı arka alt gövdeler ve şok kuleleri halinde birleştirerek yüksek-hacimli yapısal üretime hakim olur.
4. Kapalı-Kalıpta Hassas Dövme:Güvenlik açısından-kritik olarak ayrılmıştıralüminyum şasi bileşenleriSüspansiyon kontrol kolları, tekerlek göbekleri ve direksiyon mafsalları da dahil olmak üzere ciddi çok yönlü döngüsel gerilime maruz kalır.
Dazao üretim tesisinde otomotiv parçalarının imalatı, kesimden önce ham stokun metalurjik durumunun ele alınmasını gerektirir. Artık gerilimi azaltmak, tane sınırı yönelimlerini optimize etmek ve diş başına hassas ilerleme hızlarını uygulamak, son montaj sırasında beklenmeyen boyut kaymalarını önler.
Otomotiv Alüminyum Alaşımları Seçim Matrisi: Dövme ve Döküm Malzeme Özellikleri
Seçimiotomotiv parçaları için en iyi alüminyum alaşımıakma mukavemetinin, kopma uzamasının, yol-tuzlu ortamlarda korozyon davranışının ve yüksek-hızda işlenebilirliğin değerlendirilmesini gerektirir.

Dövme Alüminyum Otomotiv Parçaları: 5xxx, 6xxx ve 7xxx Serisinin-Derinlemesine Değerlendirilmesi
5xxx Serisi (Al-Mg Sistemi: 5052, 5083)
Katı çözelti ve soğuk işlem yoluyla güçlendirilmiş-Isıl-işlem uygulanamayan alaşımlar.
· 5052-H32:Klorürün- neden olduğu korozyona karşı olağanüstü direnç ve yüksek yorulma mukavemeti (115 MPa ters bükülme sınırı) sunar. Sac metal alt gövde koruma plakalarında ve derin-çekilmiş sıvı depolarında yaygındır.
· 5083-H111:Üstün kaynaklanabilirlik ve enerji emilimi sağlayan yüksek magnezyum içeriğine (%4,0 ila %4,9 Mg) sahiptir. Kaynaklı akü paketi taban tepsilerinde ve darbeye-dayanıklı veri yolu şasi yapılarında kullanılır.
6xxx Serisi (Al-Mg-Si Sistemi: 6061, 6082, 6063)
CNC alüminyum otomotiv parçaları ve yapısal çerçeve ekstrüzyonları için endüstri standardı olarak hizmet veren çökeltme-sertleştirilmiş alaşımlar.
· 6061-T6: Akma mukavemeti 276 MPa'ya eşit veya daha büyük, nihai çekme mukavemeti 310 MPa'ya eşit veya daha büyük. Mg'nin ince dağılımı2Si çökeltileri, yüksek-hızlı frezeleme sırasında mükemmel talaş oluşumunu sağlar. Standartlaştırılmış takip6061 alüminyum CNC işleme kurallarımakinistlerin Ra 0,8 µm'ye kadar yüzey kalitesi elde etmelerine olanak tanırken, yüksek hızlı iş millerinde kuşların-yuvalamasını önler. Yapısal olarak kullanılıralüminyum otomotiv braketleri, sensör muhafazaları ve sıvı dağıtım manifoldları.
· 6082-T6: 6061'e kıyasla %10 ila %15 daha yüksek akma dayanımı (310 MPa'dan büyük veya eşit) ve üstün darbe dayanıklılığı sunan, yapısal uygulamalara yönelik Avrupa standardı.alüminyum süspansiyon parçaları, alt şasi montaj bağlantıları ve çekme kancaları.
· 6063-T6:Daha düşük mukavemet (verim 170 MPa'ya eşit veya daha büyük) ancak üstün ekstrüde edilebilirlik ve yüzey kalitesi. Uzman incelemesi6063 alüminyum işleme uygulamalarımühendislik ekiplerinin karmaşık çok-boşluklu sıvı soğutma profilleri ve pil takımı çevre çarpma bariyerlerinde hassas duvar kalınlıklarını korumasına yardımcı olur.
7xxx Serisi (Al-Zn-Mg-Cu Sistemi: 7075)
Ultra-yüksek-mukavemetli havacılık-sınıf malzeme, kütle azaltmanın temel mühendislik kısıtlaması olduğu yerlerde kullanılır.
· 7075-T6: Akma mukavemeti, 570 MPa'lık nihai gerilme mukavemeti ile 500 MPa'yı aşar; yoğunluğun -üçte biri oranında yapısal yumuşak çeliklerle eşleşir veya onları aşar. Yarış süspansiyon direklerinde, yüksek-yüklü kamber kollarında ve diferansiyel montaj braketlerinde uygulanır. Kanıtlanmış7075 alüminyum CNC işleme teknikleriyüksek-yüklü askı direklerinde derin cep açma işlemleri sırasında lokal gerilim yoğunlaşmasını önler.
· Mühendislik Kısıtlaması: 7075-T6, sürekli çekme gerilimi ve aşındırıcı ortamlar altında tane sınırları boyunca gerilim korozyonu çatlamasına (SCC) karşı duyarlılık sergiler. Ergitme kaynağına uygun değildir ve yol spreyine maruz kaldığında sert anotlama veya dönüşüm kaplamaları gerektirir.
Dökme Alüminyum Otomotiv Parçaları: A380 ve A356-T6 Yapısal Bütünlük ve Akışkanlık
· A380 / ADC12 (Al-Si-Cu Sistemi):Yüksek akışkanlığa ve boyutsal stabiliteye sahip yüksek-basınçlı-döküm alaşımı. Silikon içeriği (%7,5 ila %9,5), ince duvarlı parçalar için kalıbın doldurulmasına yardımcı olurken-bakır (%3,0 ila %4,0) sertliği ve işlenebilirliği artırır. Gelişmiş olanı benimsemekdökme alüminyum CNC işleme prosedürleriA380 ve ADC12 basınçlı dökümlerdeki sert silikon kalıntılarının neden olduğu takım aşınmasını en aza indirir. Zamanlama zinciri kapakları, dişli kutusu muhafazaları ve küçük e-tahrik motoru muhafazaları için kullanılır.
· A356 / AlSi7Mg0.3 (Al-Si-Mg Sistemi):Düşük-basınçlı kalıcı kalıba döküm alaşımı. T6 temperine tabi tutulduğunda (çözelti ısısıyla-işlenmiş, söndürülmüş ve yapay olarak yaşlandırılmış), uzama, 205 MPa'dan büyük veya buna eşit bir akma mukavemetiyle %6 ila %10'a ulaşır. İçin kullanılırdökme alüminyum otomotiv parçalarıDireksiyon mafsalları, alt çerçeve düğümleri ve yol tekerlekleri gibi darbe enerjisi emilimi gerektiren.
Otomotiv Alüminyum Alaşımları için Mekanik ve Termal Performans Matrisi
|
Alaşım ve Temperleme |
Biçim |
Akma Dayanımı (MPa) |
Nihai Çekme Dayanımı (MPa) |
Kopma Uzaması (%) |
Isıl İletkenlik (W/m·K) |
İşlenebilirlik Derecelendirmesi (Dizin 1-100) |
Birincil Otomotiv Uygulaması |
|
5052-H32 |
Ferforje Sac |
195 |
230 |
12 |
138 |
55 (Sakızlı) |
Gövde altı korumalar, yakıt depoları |
|
6061-T6 |
Ferforje Kütük/Levha |
276 |
310 |
12 |
167 |
85 (Mükemmel) |
CNC işlenmiş otomotiv parçaları, parantez |
|
6082-T6 |
Ferforje Ekstrüzyon / Çubuk |
310 |
340 |
10 |
170 |
80 (İyi) |
Süspansiyon bağlantıları, şasi traversleri |
|
6063-T6 |
Ekstrüde Profil |
170 |
215 |
12 |
200 |
70 (Orta) |
Akü soğuk plakaları, çarpışma kutuları |
|
7075-T6 |
Ferforje Kütük/Levha |
503 |
572 |
11 |
130 |
75 (Kısa Cipsler) |
Yüksek-yüklü süspansiyon direkleri, motor sporları göbekleri |
|
A380 (Oyuncu Olarak) |
Yüksek-Basınçlı Döküm |
160 |
330 |
3.5 |
96 |
70 (Aşındırıcı) |
Motor kapakları, transaks muhafazaları |
|
A356-T6 |
Düşük-Basınçlı Döküm |
205 |
290 |
8 |
150 |
75 (Üniforma) |
Direksiyon mafsalları, süspansiyon alt çerçeveleri |
Otomotiv Alüminyum Bileşenleri: Sistem Dağılımı ve Üretim Süreci Eşleştirmesi
Uygun malzeme ve üretim sürecinin seçilmesi, bileşen işlevsel dinamiklerinin üretim fiziğiyle hizalanmasını gerektirir.

Alüminyum EV Bileşenleri: Alüminyum Pil Muhafazası ve Sıvı-Soğutmalı Motor Muhafazaları
Alüminyum Pil Muhafazası
Pil muhafazaları, hücreleri mekanik izinsiz girişlere ve termal kaçak olaylarına karşı korurken, modern EV platformlarının birincil yapısal zemini olarak hizmet ediyor.
· Malzeme Stratejisi:Çevre çerçeveleri içi boş çok-odacıktan yararlanırotomotiv alüminyum ekstrüzyon6063-T6 veya 6082-T6'daki profiller, ısıdan etkilenen bölge (HAZ) bozulmasını en aza indirmek için Sürtünme Karıştırma Kaynağı (FSW) yoluyla kaynaklanmıştır. Alt muhafaza tavasında delinmeye karşı dayanıklılık için 5083-H111 levha kullanılır.
· İşleme Zorlukları:Üst ve alt birleşme flanşları için-sonradan kaynak yapılması gerekiryüksek-hassas 5 eksenli CNC frezeleme hizmetleri1500 mm'den 2000 mm'ye kadar açıklıklar boyunca 0,05 mm'den az veya eşit düzlük toleransına sahip sürekli bir sızdırmazlık yüzeyi oluşturmak, iç basınç darbeleri altında silikon conta patlamalarını önlemek.
Alüminyum Motor Muhafazası ve İnvertör Muhafazaları
Yüksek-güçlü çekiş motoru statörleri, 10 W/cm²'yi aşan termal akı yoğunlukları üretir ve entegre sıvı-soğutma ceketleri gerektirir.
· Tasarım ve Malzeme:Sürekli dahili sarmal soğutma sıvısı kanallarına sahip monolitik 6061-T6 kütük veya düşük basınçlı döküm A356-T6.
· İşleme Toleransları:Stator deliği iç çapları, yuvarlaklık ve silindirikliğin 0,008 mm dahilinde tutulacağı ISO H7 tolerans sınırlarına (tipik olarak +0.025/-0,000 mm) göre işleme gerektirir. Bu, 18.000 RPM'yi aşan dönüş hızlarında rulmanların yanlış hizalanmasını ve hava boşluğu değişikliklerini önler.
Döngüsel Stres Altında Dinamik Alüminyum Süspansiyon Parçaları ve Alüminyum Şasi Bileşenleri
Alüminyum Süspansiyon Parçaları ve Kumanda Kolları
Süspansiyon bağlantıları, yüksek-frekanslı yol titreşimlerinden ve kaldırıma çarpmalardan kaynaklanan aşırı şok girdilerinden oluşan birleşik döngüsel yüklere dayanır.
· Malzeme Seçimi:Yüksek hacimli araçlar için kapalı-kalıpta dövme 6082-T6; Düşük hacimli performans uygulamaları için 5 eksenli frezelenmiş 7075-T6 kütük.
· Mühendislik Parametreleri:Kontrol kolu bilyalı mafsal delikleri ve burç yuvaları, dinamik süspansiyon eklemlenmesi sırasında aşındırma aşınmasını ve mikro-çatlak oluşumunu önlemek için Ra'nın 0,4 µm'den az veya ona eşit iç yüzey pürüzlülüğü gerektirir.
Alüminyum Şasi Bileşenleri ve Direksiyon Mafsalları
· Yapı Mekaniği:Mafsallar, yanal darbeler sırasında yıkıcı gevrek kırılma olmadan, yüksek-g viraj alma yükleri altında yüksek kavis ve ayak parmağı sertliğini korumalıdır.
· Süreç Eşleştirme:Döküm A356-T6 veya dövme 6082-T6 bileşenleri, hassas kaliper montaj çıkıntılarını, tekerlek yatağı deliklerini ve bağlantı çubuğu bağlantı koniklerini işlemek için çok eksenli CNC frezelemeye tabi tutulur. Takım yolları, yerel gerilim yükselticilerini ortadan kaldırmak için iç radyus yarıçaplarını (minimum R 3,0 mm) birleştirmelidir.
Alüminyum Motor Bileşenleri ve Yüksek-Hassas Alüminyum Otomotiv Braketleri
Alüminyum Motor Bileşenleri
· Silindir Kafaları ve Motor Blokları:A356-T6 veya yarı katı şekillendirilmiş alüminyum alaşımları, 180 bar'a ulaşan tepe silindir yanma basınçları altında yorulma direncini koruyacak şekilde tasarlanmıştır.
· CNC Valf Yuvası ve Kılavuz İşleme:Kılavuz deliği merkez hattına göre 0,012 mm dahilinde valf yuvası eşmerkezliliğine ulaşmak için yüksek-hızlı PCD (çok kristalli elmas) raybalama ve dairesel enterpolasyonlu kesme.
Alüminyum Otomotiv Braketleri ve Muhafazaları
· Motor Takozu ve Aksesuar Braketleri:Yapısal topoloji optimizasyonu yoluyla tasarlanmış döküm ADC12 veya CNC ile işlenmiş 6061-T6 braketler. Diş kalınlığı, duvar-konik geçişleri ve cıvata-göstergesi ayrımları, bileşenin doğal rezonans frekanslarını 400 Hz'nin üzerine çıkaracak şekilde orantılıdır ve araç kabinini güç aktarma organı NVH'den (Gürültü, Sertlik ve Titreşim) izole eder.
CNC Alüminyum Otomotiv Parçaları İmalatı: 3 Kritik Atölye-Zemin Mühendisliği Tuzakları
Mühendislik ders kitapları ve çevrimiçi malzeme seçiciler genellikle homojen izotropik malzemeleri ve idealleştirilmiş geometrileri varsayar. Dazao'daki fiili üretimde, ham ürüne dönüştürülüyorotomotiv alüminyum malzemeleriFonksiyonel düzeneklere dönüştürülmesi, yapısal mekanik ve termal dinamikler göz ardı edilirse ciddi fiziksel arıza modlarını ortaya çıkarır.

Tuzak 1: İnce Duvarlı Alüminyum Otomotiv Muhafazalarında Artık Gerilimin Serbest Kalması ve Eğilme-
Büyük{0}}kapladığı alanalüminyum EV bileşenleriİnverter ısı alıcıları ve iletim kapakları gibi sistemler, genellikle katı 6061-T6 dövme levhadan hacimsel olarak %85'e kadar malzeme çıkarılmasını gerektirir.
· Fiziksel Arıza Mekanizması:Soğuk-haddelenmiş ve çözeltiyle-işlem görmüş 6000-serisi plaka, derin iç artık gerilim gradyanları içerir. Asimetrik yüksek-hızlı takım yolları dış yüzey malzemesini kaldırarak iç mekanik dengeyi bozar. İşleme sonrasında vakum veya mekanik kelepçe serbest bırakıldığında- parça, patates cipsi etkisi olarak bilinen doğrusal olmayan bir eğrilme sergiler. Çevre sızdırmazlık yüzeyleri 0,50 mm'den 2,50 mm'ye kadar saparak IP67/IP68 elastomerik conta sıkıştırması için gerekli olan temel 0,05 mm düzlüğü yok eder.
· Pratik Dazao Çözümü:
1. İki-Aşamalı Kaba İşleme: Tüm yüzeylerde 1,50 mm'lik eşit bir son işlem payı bırakarak tüm cepleri ve dış profilleri kaba-frezeleyin.
2. Termal Stres Giderme ve Kriyojenik Stabilizasyon: Yarı-işlenmiş parçaları bir termal döngüye tabi tutun (3 saat boyunca 160 dereceye kadar ısıtma, ardından kontrollü hava soğutması ve -40 derecede ara-sıfırın altında stabilizasyon). Bu, T6 temper sertliğini 95 HBW'nin altına düşürmeden iç kafes dislokasyonlarını yeniden dağıtır.
3. Dinamik Fikstürleme ile Bitirme Geçişleri: Mekanik kelepçenin neden olduğu elastik sapmayı önleyen, dağıtılmış tutma kuvvetine sahip özel vakumlu aynalar kullanarak yüksek-hızlı son yüzeysel kesimleri (iş mili hızı > 14.000 RPM, düşük radyal kesme derinliği ae 0,20 mm'den az veya eşit) gerçekleştirin.
Tuzak 2: Alüminyum Süspansiyon Parçalarında Galvanik Korozyon ve Eloksal Mikro-Çatlak
Alüminyum süspansiyon parçalarıve yapısalalüminyum şasi bileşenleriçelik bilyeli mafsalları, alt çerçeve cıvatalarını ve sensör braketlerini takmak için-yüksek mukavemetli dişli bağlantılar gerektirir.
· Fiziksel Arıza Mekanizması: To prevent thread stripping in soft 6082-T6 or 7075-T6 aluminum, engineers frequently install stainless steel or carbon steel wire thread inserts (Helicoils or Keenserts). When exposed to wet, salted road conditions (aqueous NaCl electrolyte), the standard electrode potential differential between aluminum (-1.66 V vs. SHE) and steel (-0.44 V vs. SHE) creates an active galvanic cell. The aluminum parent material surrounding the steel insert experiences rapid pitting corrosion, leading to complete thread pull-out under dynamic shock loads. Additionally, applying thick (>Aşınmayı önlemek için Tip III sert anotlama, kırılgan alüminyum oksit tabakasında mikro-çatlaklar oluşturarak baz alaşım yorulma sınırını %30'a kadar azaltır.
· Pratik Dazao Çözümü:
1. Galvanik İzolasyon: Organik bariyer sızdırmazlık maddesi ile kaplanmış çinko-nikel (Zn-Ni) kaplı çelik parçalar belirtin veya elektrokimyasal potansiyel boşluğu en aza indirmek için yüksek-mukavemetli titanyum (Ti-6Al-4V) donanıma geçiş yapın.
2. Kontrollü Eloksal Parametreleri: Sertifikalı belirtinotomotiv sert kaplama eloksal yüzey bitirmedinamik süspansiyon bağlantılarında kaplama kalınlığı kesinlikle 25 ila 30 µm ile sınırlıdır, ardından mikroskobik yüzey çatlaklarını doldurmak ve döngüsel yorulma direncini korumak için sıcak nikel asetat veya PTFE sızdırmazlık sağlanır.
Tuzak 3: CNC Kütükten Otomotiv Alüminyum Dökümüne Geçiş Sırasında Metalurjik Bağlantı Kesilmesi
İlk Ar-Ge sırasında yapısal akışkan manifoldları, yağ filtresi adaptörleri vealüminyum motor gövdesiprototipler katı dövme 6061-T6 kütükten işlenir. Tedarik ekipleri, yüksek-hacimli üretime geçerken doğrudan yüksek basınçlı döküm (HPDC) A380 veya ADC12'ye geçiyor.
· Fiziksel Arıza Mekanizması:Dövülmüş 6061-T6, düzgün tanecik akışına, sıfır iç gaz gözenekliliğine ve izotropik gerilme mukavemetine (%12 uzama) sahiptir. Prototipler, 10 bar hidrolik patlama testlerini ve 2.000.000-döngülü basınç titreşim testini kolaylıkla geçer. Bununla birlikte, standart HPDC döküm parçaları, kalın-ince kesit kesişimlerinde dahili gaz sıkışması, dendritik ayrışma ve termal büzülme gözenekliliğinden zarar görür. Aynı basınç darbelerine maruz kaldıklarında, döküm bileşenler iç örgü hatları boyunca mikro çatlaklar geliştirerek, basınç bağlantı noktalarında yıkıcı sıvı sızıntısına neden olur.
· Pratik Dazao Çözümü:
1. DFM-Odaklı Prototip Modelleme: İlk CNC kütük prototipini, bloklu prizmatik geometri kullanmak yerine basınçlı döküm akış kısıtlamalarını taklit ederek, tekdüze nominal duvar kalınlıkları (3,0 mm ila 4,5 mm), iç taslak açıları (1,5 derece ila 3,0 derece) ve sürekli fileto yarıçapları (R 3,0 mm'den büyük veya eşit) ile tasarlayın.
2. Ara Takım Doğrulaması: Düşük-hacimli doğrulama için (50 ila 500 birim), düşük-basınçlı yerçekimi kum dökümü veya A356-T6 alaşımı kullanılarak yarı-katı reocasting kullanın. Bu, pahalı HPDC çelik takımlarının kesilmesinden önce seri üretim dökümlerin metalurjik yoğunluğuna ve yapısal sünekliğine uygundur.
Süreç Ekonomisi ve Hacim Değişimi-Eşit: CNC İşlenmiş Otomotiv Parçaları ve Ekstrüzyon ve Döküm Karşılaştırması
En uygun üretim yönteminin seçilmesialüminyum otomotiv bileşenleriüretim hacimlerine, boyut toleranslarına, yapısal yüklere ve-ilk yinelenmeyen mühendislik (NRE) sermaye harcamalarına bağlıdır.

Otomotiv Üretim Rotalarındaki Teknik ve Sermaye Harcamaları Ölçümleri
|
Üretim Yöntemi |
Takım Yatırımı (NRE) |
Tipik Teslim Süresi |
Ulaşılabilir Tolerans (mm) |
Yüzey Pürüzlülüğü (Ra) |
Yapısal Yoğunluk ve Bütünlük |
En İyi Parça Geometrileri |
|
5 Eksenli CNC İşleme |
Sıfır (0$) |
3 - 10 Gün |
±0,005 ila ±0,025 |
0.4 - 1.6 µm |
%100 (Masif işlenmiş kütük, sıfır boşluk) |
CNC işlenmiş otomotiv parçaları, karmaşık muhafazalar, braketler |
|
Alüminyum Ekstrüzyon + CNC |
Düşük (2 $,000 - 8.000 $) |
3 - 5 Hafta |
Ekstrüzyon: ±0,30; CNC: ±0,010 |
1.6 - 3.2 µm |
Yüksek (Tek yönlü tahıl akışı) |
Akü paketi çerçeveleri, çarpışma kirişleri, koltuk rayları |
|
Yüksek-Basınçlı Basınçlı Döküm (HPDC) |
Yüksek (30$,000 -150.000$) |
10 - 16 Hafta |
Döküm: ±0,20; CNC: ±0,015 |
1.6 - 6.3 µm |
Orta (İç-yüzey gözenekliliği riski) |
İnce-duvarlı motor kapakları, şanzıman kutuları |
|
Kapalı-Kalıpta Hassas Dövme |
Yüksek (20$,000 -80.000$) |
8 - 14 Hafta |
Dövme: ±0,50; CNC: ±0,010 |
3.2 - 6.3 µm |
Maksimum (Hizalanmış sürekli tane sınırı akışı) |
Direksiyon mafsalları, süspansiyon kontrol kolları, tekerlek göbekleri |
Ölçeklenebilirlik Katmanları: Hızlı CNC Prototiplemesinden Yüksek-Hacimli Basınçlı Döküme
· Kademe 1: 1 ila 500 Birim (Prototip Oluşturma, Özel Araçlar, Motor Sporları):Tam 5-eksenli CNC otomotiv alüminyum parçalarının doğrudan kütükten işlenmesi en uygun maliyetli yoldur. 24 saat içinde yinelenen tasarım değişikliklerine izin verirken, 30$000+ tutarındaki takım amortismanını ortadan kaldırır.
· 2. Kademe: 500 - 5.000 Birim (Düşük-Hacimli EV Platformları, Lüks Donanım Paketleri):Hibrit üretim en düşük toplam maliyeti sunar. Faydalanmakotomotiv alüminyum ekstrüzyonuzun, sabit kesitli profiller oluşturmak için kalıplama ve ardından montaj delikleri, kesikler ve birleşme yüzleri için ikincil 4 eksenli CNC işleme gelir.
· 3. Kademe: 5,000+ Birim (Toplu-Pazar Binek Araçları):Yüksek-basınçlı döküm veya otomatik dövme boşlukları, özel çok- iş milli CNC transfer hatlarıyla eşleştirilerek döngü sürelerini en aza indirir ve parça başına maliyetleri- azaltır.
Otomotiv Alüminyum Bileşenleri için Kalite Kontrol Protokolü: Dazao IATF 16949 Standartları
Yüksek-güvenilirlik sağlamaalüminyum otomobil parçalarıIATF 16949:2016 kalite yönetim sistemleriyle desteklenen, her üretim aşamasında çok-düzeyli fiziksel ve kimyasal doğrulama gerektirir.

Hammadde İzlenebilirliği: Spektroskopi ve Ultrasonik-Tahribatsız Muayene
· Kimyasal Bileşim Doğrulaması:Alaşım elementlerinin (Mg, Si, Cu, Zn, Mn) kesinlikle EN 573-3 ve ASTM B221 spesifikasyonlarına uygun olduğunu doğrulamak için gelen her malzeme partisinde ASTM E1251 uyarınca Optik Emisyon Spektroskopisi (OES) testi.
· Dahili Arıza Taraması: Ultrasonic non-destructive testing (UT) per AMS-STD-2154 Class A on thick billet stock (>İşleme başlamadan önce yüzey altındaki boşlukları, kalıntıları ve büzülme boşluklarını tespit etmek için 50 mm kalınlık).
{0}Süreç İçi İşleme Kalitesi: Termal Kompanzasyon ve ISO 16232 Temizlik
·-İşlem İçi Termal Kayma Telafisi:Gerçek-zamanlı iş mili ve bilyalı-vidalı termal sensörlerle donatılmış, yüksek-sertliğe sahip CNC işleme merkezlerini işletmek. Makine koordinat sistemleri, ±5 derecelik ortam fabrika sıcaklığı salınımlarını dinamik olarak telafi ederek ±0,005 mm dahilinde boyutsal tekrarlanabilirlik sağlar.
· Akışkan Kanalı Temizlik Testi:Akü soğuk plakalarının ve invertör muhafazalarının iç soğutma galerilerinin VDA 19 ve ISO 16232 standartlarına göre incelenmesi. Sıvı ekstraksiyonu ve gravimetrik membran analizi, kalan partikül boyutunun 200 µm'yi aşmamasını sağlayarak elektrikli su pompasının tutukluk yapmasını önler.
Son Denetim: CMM Boyutlu Metroloji ve Helyum Kütle Spektrometrisi Kaçak Tespiti
· GD&T Boyutsal Muayene:Sertifikalı aracılığıyla doğrulandıölçüm makinesi inceleme protokollerini koordine edinkarmaşık serbest biçimli yüzey profillerini, gerçek konumları ve salgıları yerel 3D CAD adım dosyalarına göre doğrulamak için Zeiss'ın yüksek-hassas CMM tarama problarını kullanıyor.
· Hava Sızdırmazlık ve Basınç Kaçak Testi:Tüm kapalı yüzeylerde 3,5 bar geçirmez basınç altında sızıntı oranlarının 1,0 x 10⁻⁴ mbar·l/s'nin altında kaldığını doğrulayan kuru-hava diferansiyel basıncında azalma testi ve Helyum kütle spektrometresi sızıntı tespiti (vakum odası yöntemi)alüminyum otomotiv gövdeleri.
· Korozyon Testi:Eloksallı, pasifleştirilmiş veya e-kaplamalı yüzeyde sıfır kabarma veya beyaz pas oluşumunu doğrulamak için ASTM B117 / ISO 9227'ye göre 1.000 saate kadar Nötr Tuz Püskürtme (NSS) testialüminyum araba parçaları.
Stratejik Tedarik Yol Haritası: Otomotiv Parçaları için En İyi Alüminyum Alaşımının Belirlenmesi
Yüksek-performansa kaynak sağlamaotomotiv alüminyumbileşenler, malzeme bilimi, yapısal dinamikler, yüzey kimyası ve işleme mekaniğinin dengelenmesini gerektirir:
1. Alaşım Temperini Dinamik Stres Durumlarıyla Eşleştirin:Genel yapısal sağlamlık ve işleme kolaylığı için 6061-T6 veya 6082-T6'yı belirtin. 7075-T6'yı kesinlikle en yüksek akma dayanımının tartışmasız olduğu yüksek gerilimli süspansiyon elemanları için ayırın ve gerilim korozyonu çatlamasını önlemek için uygun korozyon önleyici bariyer kaplamaları uygulayın.
2. Stresi Azaltma Protokollerini Erken- Tasarlamak:İnce duvarlı EV invertör kutularını ve pil muhafazalarını tasarlarken, simetrik duvar tasarımlarını dahil edin ve düzeltilemez parça bükülmesini önlemek için çok-aşamalı CNC kaba işleme ve ara termal stabilizasyon planlayın.
3. DFM Mühendisliğine Erkenden Başlayın:Üretim kalıp tasarımlarını dondurmadan önce Dazao'daki imalat mühendisliği ekibini sürece dahil edin. CAD aşamasında fileto yarıçaplarının, takım yaklaşma açılarının ve duvar geçişlerinin ayarlanması döngü sürelerini azaltır, gereksiz 5 eksenli kurulumları ortadan kaldırır ve erken döküm arızasını önler.
Sık Sorulan Sorular: Otomotiv Alüminyum İşleme ve Tedarik
01.Yapısal çarpışma yönetimi için en iyi otomotiv alüminyum alaşımı nedir?
02.EV akü muhafazaları için neden 7075-T6 yerine 6061-T6 tercih ediliyor?
03.İnce duvarlı alüminyum otomotiv gövdelerini CNC'de işlerken-bükülmeyi nasıl önlersiniz?
04.CNC prototiplerinden dökme alüminyum parçalara geçiş yaparken basınç testi başarısızlıklarına ne sebep olur?
05.Otomotiv alüminyum süspansiyon parçaları CNC işlemeden sonra kaynak yapılabilir mi?
06.Yol tuzuna maruz kalan alüminyum otomobil parçaları için en iyi korozyon direncini hangi yüzey işlemi sağlar?