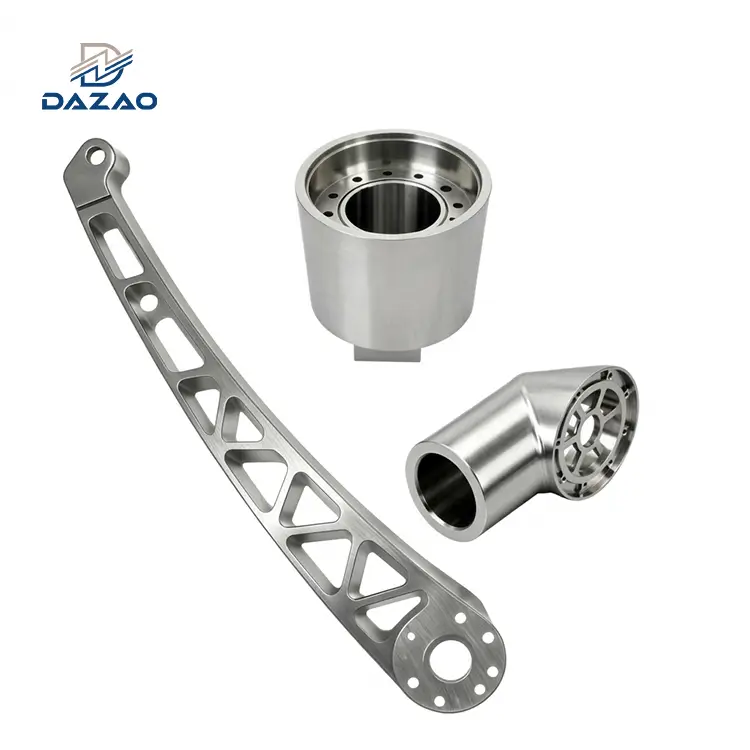
SeçimiCNC işleme için en iyi alüminyumakma dayanımı, artık gerilim durumları (T6 ve T651 gibi), talaş morfolojisi ve yüzey bitirme gereksinimlerinin dengelenmesini gerektirir. SırasındaAl6061-T651Genel yapısal frezelenmiş bileşenler için temel standart olmaya devam ediyor,Al7075-T6anotlama tutarlılığı pahasına havacılık yükleri için en yüksek kesme ve çekme performansını sağlar. Kısa talaş kırılması gerektiren tornalanmış parçalar için,Al2024-T351VeAl2011-T3İsviçre torna tezgahlarında çevrim sürelerini optimize ederken,MIC6 döküm plakasıdüşük çekme ve diş mukavemetine rağmen ultra-düz fikstürlerdeki işleme bozulmalarını ortadan kaldırır.
Alüminyum CNC Malzeme Seçiminin Toplam Maliyet Matrisi: Ham Stok ve Çevrim Süresi
Hammadde tedariki, standart hassas CNC işlemede toplam parça harcamasının %15 ila %30'unu temsil eder. Geriye kalan %70 ila %85'lik kısım, tezgah çevrim süresi, kesici takım bozulması, kurulum yinelemeleri ve boyutsal istikrarsızlıktan kaynaklanan hurda oranları tarafından belirlenir. Yalnızca kilogram başına stok malzeme fiyatına dayalı olarak yanlış bir alaşımın veya temperin seçilmesi, rutin olarak proje maliyetinin aşılmasına neden olur. Bu analizden en çok yararlanan mühendisler, bu analize zaten aşina olanlardır.Alüminyum CNC işlemenin temellerine ilişkin temel kılavuzumuzu gözden geçiriyoruzGerçekçi operasyonel marjları hesaplamak için.
Xiamen Dazao Machinery üretim tesisinde CNC alüminyum malzeme seçimi dört niceliksel üretim değişkeni aracılığıyla değerlendirilir:
1. İşlenebilirlik İndeksi:İzin verilen maksimum yüzey kesme hızlarını tanımlar (Vc, m/dak), takım ömrü ölçümleri (T, dakika) ve kesme kuvveti katsayıları (kc, N/mm2).
2. İç Artık Gerilme Dağılımı:Derin cep açma operasyonları sırasında-işleme sonrası boyutsal stabiliteyi ve parça çarpıklığını belirler.
3. Talaş Tahliye Morfolojisi:Gözetimsiz üretim güvenilirliğini,{0}birikmiş kenar (BUE) oluşumunu ve iş parçası yüzey kalitesini (Ra) etkiler.
4. Yüzey İşlem Kimyasal Uyumluluğu:Tip II ve Tip III (sert kaplama) anotlama sırasında oksit tabakası kalınlığının homojenliğini, korozyon direncini ve renk uyumu toleranslarını belirler.

Karşılaştırılan Alüminyum İşleme Kaliteleri: Mekanik Özellikler, Hızlar ve İlerlemeler
Alüminyum alaşımları, birincil alaşım elementlerine, çökeltme sertleştirme mekaniğine ve soğuk-işleme temperlerine bağlı olarak önemli ölçüde değişiklik gösterir. Bu fiziksel özelliklere-çapraz başvuruda bulunmakCNC işleme özellikleri için standartlaştırılmış alüminyum kalitelerisatın alma tahminlerini ortadan kaldırmaya yardımcı olur. Aşağıdaki tablo, makine atölyemizde işlenen standart kalitelere göre üretim-doğrulanmış fiziksel, mekanik ve işleme verilerini göstermektedir.
Mekanik Özellikler ve İşlenebilirlik İndeks Tablosu
|
Alüminyum Sınıfı ve Temperleme |
Yoğunluk (g/cm3) |
Akma Dayanımı (MPa) |
Çekme Dayanımı (MPa) |
Brinell Sertliği (HB) |
İşlenebilirlik Derecesi (% Taban 2011=100) |
Isıl İletkenlik (W/m⋅K) |
Birincil Uygulama Odaklılığı |
|
Al6061-T6 / T651 |
2.70 |
276 |
310 |
95 |
80% |
167 |
Genel yapısal braketler, muhafazalar, optik montajlar |
|
Al7075-T6 / T651 |
2.81 |
503 |
572 |
150 |
70% |
130 |
Havacılık direkleri,{0}yüksek gerilimli dişliler, süspansiyon bağlantıları |
|
Al6082-T6 |
2.70 |
310 |
340 |
100 |
75% |
170 |
Ağır hizmet-kareleri, Avrupa endüstriyel otomasyonu |
|
Al5052-H32 |
2.68 |
193 |
228 |
60 |
50% |
138 |
Deniz muhafazaları, akışkan manifoldları, korozyon bariyerleri |
|
MIC6 Döküm Plaka |
2.80 |
105 |
165 |
65 |
90% |
142 |
Yarı iletken aletler, optik taban plakaları, armatürler |
|
Al2024-T351 |
2.78 |
325 |
470 |
120 |
85% |
121 |
Uçak yapısal kaplamaları, hassas bağlantı elemanları, şaftlar |
|
Al2011-T3 |
2.82 |
295 |
380 |
100 |
100% |
152 |
Yüksek-hızlı İsviçre tornalama, akışkan bağlantı parçaları, konektörler |
Al6061-T6 ve Al6061-T651 Karşılaştırması: Dahili Gerilim Giderme ve Hassas İşleme Kararlılığı
Al6061(Al-Mg-Si serisi), genel CNC frezeleme ve tornalama için standart kalitedir ve sıklıkla en iyi kalite olarak kabul edilir.CNC parçaları için en iyi alüminyumendüstriyel otomasyon genelinde. Magnezyum silisit (Mg) ile sertleştirilmiş yağış2Si), dengeli mekanik bütünlük, olağanüstü korozyon direnci ve yüksek kaynaklanabilirlik sağlar. Bu spesifik sınıfa yönelik takımyollarını, ilerlemeleri ve hızları-tam olarak derinlemesine incelemek için,detaylı 6061 alüminyum CNC işleme kılavuzuayrıntılı mağaza verileri sağlar.
· Ekstrüde 6061-T6 ve Gerilmiş 6061-T651:Standart 6061-T6 ekstrüzyon, yüksek iç su verme gerilimleri içerir. Asimetrik cepleri veya ince duvarları işlerken (<1.5 mm), the stock redistributes internal forces, causing bow and twist. 6061-T651çözelti ısıl işleminden sonra %1,5 ila %3 arasında kontrollü bir mekanik germe işlemine tabi tutulur, artık gerilimler ayrıştırılır vehassas işleme için en iyi alüminyumboyutsal kayma olmadan.
· Kesim Parametreleri:İzin verilen kesme hızları V'ye ulaşırcKaplamasız veya DLC kaplamalı (Elmas Benzeri Karbon) karbür parmak frezeler kullanan 3-eksen ve 5-eksenli CNC işleme merkezlerinde =400−800 m/dak.
· Bitirme Tepkisi:MIL-A-8625 Tip II sülfürik asit anotlama altında berrak, tutarlı kozmetik katmanlar üretir ve bu da onu yaygın olarak bilinen bir ürün haline getirireloksal için en iyi alüminyumticari elektronik alanında.
Al7075-T6 ve T7351: Havacılık Sınıfında Mukavemet, Kayma Direnci ve Eloksal Sınırları
Al7075esas olarak çinko (%5,1 ila %6,1) ve magnezyum (%2,1 ila %2,9) ile alaşımlanır ve η-fazını (MgZn) oluşturur2) çöker. Değerlendirirkenİşleme için 6061 ve 70757075, kütlenin üçte birinde çalışırken standart yumuşak yapı çeliklerinin (Q235 ve AISI 1018 gibi) akma dayanımına uygundur. Ayrıntılı kesme dinamikleri bizim belgemizde özetlenmiştir.tteknik 7075 alüminyum CNC işleme el kitabı.
· İşleme Özellikleri: Al7075-T6yüksek kesme yükleri altında olağanüstü derecede sağlamdır;CNC işleme için en iyi alüminyum alaşımıyapısal kütlenin--mukavemete- oranı belirleyici ölçü olduğunda. Talaşlar, takım yüzeyinde yerleşik bir kenar oluşturmadan-sıkı C-şeklinde temiz bir şekilde kırılır. Bu, f'ye kadar ilerleme hızlarında ağır radyal kavramalı frezelemeye olanak tanırz=0.15 mm/diş.
· Güvenlik açıkları:6000 serisine kıyasla daha düşük stres-korozyon çatlama direnci. Deniz veya sızdırmaz olmayan nemli ortamlarda,7075 koruyucu yüzey kaplamaları gerektirir.
· Aşırı-Eskitme Öfke Seçeneği (T7351):Aşındırıcı ortamlarda dinamik döngüsel yüklere maruz kalan bileşenler için,7075-T7351akma mukavemetini kabaca %12 ila %15 oranında azaltmasına rağmen stres-korozyon eşiklerini artırır.
Al6082-T6: Avrupa Standardı Yüksek Mukavemetli Yapısal Alaşım ve Takım Aşınma Dinamikleri
Avrupa ekipman tasarımında yaygın olarak belirtilmiştir (DIN EN 755),Al60826061'e göre daha yüksek bir manganez içeriğine sahiptir (%0,4 ila %1,0). Yapı mühendisleri sıklıkla bizim ürünümüze referans verir.özel 6082 alüminyum CNC işleme kılavuzuyurtdışı ekipman baskılarını uyarlarken.
· Yapısal Avantaj:Çekme ve akma özelliklerinde 6061-T6'ya göre %10 ila %15 artış sağlar.
· Takım Aşınması Etkisi:Manganez-silikon dispersiyonlarının varlığı, sürekli, yüksek-hızlı tornalama sırasında karbür kesici uçlardaki aşındırıcı yan yüzey aşınmasını artırır. İş mili güç gereksinimleri, standart 6061-T6'ya kıyasla yaklaşık %8 artar.
Al5052-H32: Hassas Frezelemede Korozyon Direnci ve Yığılmış Kenar (BUE)
Al5052magnezyum yoluyla katı-çözelti güçlendirmesine (%2,2 ila %2,8) dayanan, H32'ye göre sertleştirilmiş-ısıl-ısıl işlem görmeyen bir alaşım ürünüdür-.
· İşleme Zorlukları: Highly ductile with an elongation at break of 12% to 18%. During CNC milling, it exhibits high adhesion to the cutting edges. Without high-pressure flood coolant (>20 bar) ve keskin, cilalı eğimli-yüz takımları (Ra<0.1 μm), 5052 forms long, stringy ribbons that pack flutes, generate micro-burrs, and tear workpiece surfaces.
· En İyi Uygulama:Sıvı-soğutma manifoldu blokları, denizde-açıkta kalan şasi ve aşağı yönde sac-metal bükme entegrasyonu gerektiren bileşenler.

MIC6 Dökme Alüminyum İşleme Plakası: Düzlük Bütünlüğü ve Düşük Akma Dayanımına Sahip Tuzaklar
MIC6değiştirilmiş bir Al-Zn-Mg sürekli döküm alüminyum işleme plakasıdır. Granül, -yönsüz döküm matrisi, iç döküm gerilimlerini nötralize etmek için özel termal stabilizasyon döngülerinden geçer.
· İşleme Kararlılığı:Büyük plakalar, boyutsal sapma veya eğim göstermeden toplam hacimlerinin %80'i boyunca frezelenebilir, delinebilir ve kanalize edilebilir. Kalınlık toleransı, frezeden itibaren ±0,1 mm'ye kadar-önceden işlenir;hassas CNC için en iyi alüminyumtaban plakaları ve metroloji tabloları.
· Mekanik Sınırlamalar:Akma mukavemeti düşüktür (105 MPa) ve uzama %3 ile sınırlıdır. Yapısal darbelere veya ağır bükülme momentlerine dayanamaz.
Al2011-T3 ve Al2024-T351: İsviçre Vida İşlemesinde Talaş Kırma Performansı
2000-serisi (bakır-alaşımlı) malzemeler, yüksek-hacimli vida makineleri ve İsviçre tipi torna tezgahları için optimize edilmiştir.
· Al2011-T3: Regarded as the easiest aluminum to machine and the most machinable aluminum alloy available, with a baseline machinability rating of 100%. Micro-alloying elements act as internal chip-breakers, allowing rapid spindle speeds (>6000 RPM) sıfır takım yerleştirme özelliğine sahiptir ve bu da onu yüksek-hacimli hassas burçların tornalanması için en iyi alüminyum haline getirir.
· Al2024-T351:Mükemmel yorulma direnci (140 MPa dayanıklılık sınırı) ve yüksek kesme mukavemeti sağlayarak hassas dişli kaplinler, hidrolik valf makaraları ve havacılık şaftları için standart seçim olarak hizmet eder.
3 Gerçek-Dünya Alüminyum İşleme Kusurları ve Kök-Neden Çözümleri
Dazao Machinery'de yirmi yıldan fazla süredir hassas üretim yapan mühendislik ekiplerimiz,-dünyanın gerçek üretim zorluklarını belgeledi. Aşağıdaki vaka analizleri, kritik arıza modlarını ve önleyici karşı önlemleri özetlemektedir.
Durum 1: Derin Cep Distorsiyonu: Neden Ekstrüzyonlu 6061-T6 Yaylar (ve 6061-T651 Neden Bunu Çözüyor)
· Arıza Senaryosu:Bir otomasyon istemcisi, 50 adet ince-duvarlı sensör muhafazasından oluşan bir topluluğa ihtiyaç duyuyordu (280 mm×140 mm×35 mm, zemin kalınlığı 1,5 mm, yan duvarlar 2,0 mm). Tedarik departmanı standart, düşük-maliyetli kaynaklardan tedarik ettiAl6061-T6ekstrüde çubuk stoğu. Modüler pnömatik mengeneden kelepçeyi çıkardıktan sonra bileşenin uçları 0,65 mm yukarı doğru eğilerek ±0,05 mm'lik genel profil toleransını ihlal ediyor. Çekirdek gözden geçiriliyoralüminyum CNC işleme tasarımı ve DFM yönergeleriCAD modelleme sırasında bu yapısal tuzakları önceden önler.

· Ana neden:Ekstrüde edilmiş dikdörtgen çubuk stoğu, hızlı su söndürmeden kaynaklanan dik bir artık termal stres profili sergiler: dış kısım yüksek basınç altındadır, çekirdek ise yüksek gerilim altındadır. İç hacmin %85'inin frezelenmesi çekirdek çekme bölgesini ortadan kaldırdı ve tabanın bükülmesine neden olan dengesiz dış basınç gerilimlerini bıraktı.
· Dazao Karşı Tedbiri:
1. Malzeme spesifikasyonunun zorunlu kılınmasıAl6061-T651 gerilimi azaltılmış plaka.
2. Dengeli, kademeli kesme derinliklerinde iç boşluğu ve dış konturu kabalaştırmak için CAM stratejisi değiştirildi (birp=3.0 mm), 0,5 mm stok bırakıyor.
3. Son parça düzlüğünü 0,025 mm dahilinde tutarak, vakumlu ayna iş tutma kullanarak son bitirme geçişinden önce fikstürleri gevşetin ve-yeniden kelepçeleyin.
Durum 2: Çoklu-Alaşımlı 6061/7075 Düzeneklerinde Eloksal Optik Renk Uyuşmazlığı
· Arıza Senaryosu:Bir tıbbi robot bilimi müşterisi, bir üst plaka, iki montaj braketi ve bir ısı emici çekirdeğinden oluşan-çok parçalı bir modüler optik kasa tasarladı. Belirtilen çizimlerTip II Mat Siyah Eloksal. Braketler makineyle işlendiAl7075-T6(diş mukavemeti için), üst plaka ve ısı emiciAl6061-T6. Eloksal sonrası montajda kabul edilemez bir renk farklılığı ortaya çıktı: 6061 bileşenleri derin, jet-siyah bir görünüm sergilerken, 7075 bileşenleri çamurlu, grimsi-bronz bir renk tonu sergiledi.

· Ana neden:Anodik tabaka oluşumu saf alüminyumun elektrokimyasal oksidasyonuna dayanır. 7075'teki yüksek bakır (%1,2 ila %2,0) ve çinko (%5,1 ila %6,1) içeriği, anodik oksit kaplamanın gözenek mikro yapısını ve ışık kırılma özelliklerini değiştirir. Aynı eloksal tankı akım yoğunluklarında (1,5 A/dm) işlendiğinde2) ve banyo sıcaklıkları (20∘C), boya emilimi 6000 ve 7000 serisi alaşımlar arasında keskin bir şekilde değişir.
· Dazao Karşı Tedbiri:
1. Standart-yük taşımayan- braketler yeniden tasarlandıAl6061-T651birleşik substrat kimyasını korumak için.
2. Karışık 6061 ve 7075 bileşenleri gerektiren montajlar için son işlem rotası şuraya taşındı:Akımsız Nikel Kaplama (ENP, 10-15 µm)veya tutarlı bir görsel eşleşme sağlamak için özel boya konsantrasyonu telafisine sahip mikro-kumlanmış Tip III Sert Kaplama.
Durum 3: Dinamik Olarak Yüklenen MIC6 Armatürlerinde Diş Soyulması ve Yorulma Çatlaması
· Arıza Senaryosu:Bir yarı iletken test müşterisi, Al6061-T6 montaj tabanınıMIC6 döküm takım plakasıtaban plakası yayı sorununu çözmek için. Montajda 3,0 N⋅m'ye torklanan M4 doğrudan-dişli cıvata delikleri kullanıldı. Yüksek-frekanslı ileri geri ivmelenme (2,5 g) altında saha çalışması sırasında, 16 cıvata dişinden 6'sı sıyrıldı ve sistemin kapanmasına neden oldu.
· Ana neden:MIC6, haddelenmiş veya dövülmüş plakanın mekanik tane yöneliminden yoksun, eş eksenli bir dendritik döküm tane yapısına sahiptir. Kesme mukavemeti (≈105 MPa), haddelenmiş 6061-T6'nın (≈205 MPa) yarısı kadardır. Tekrarlanan döngüsel yükleme, ham döküm iç alüminyum dişlerin kesme yorulma sınırını aştı.
· Dazao Karşı Tedbiri:
1. Tüm yük-taşıyan MIC6 yapısal çizimlerinde doğrudan vidalanan dişler yasaktır.
2. Entegre standartpaslanmaz çelik helisel tel dişli ekler (Helicoil)veya tüm dişli konumlarda yekpare, anahtar-kilitleme dişli ekleri (Anahtar-sert), kesme alanını daha büyük bir çapa dağıtır ve dinamik yük spesifikasyonlarına uyacak şekilde diş çekme-kapasitesini artırır.
Proses Kinematiği: CNC Frezeleme ve Alaşıma Göre CNC Tornalama Parametre Optimizasyonu
İşleme performansı, birincil kinematik işlemin çok-eksenli rotasyonel frezeleme mi yoksa tek-noktalı doğrusal tornalama mı olduğuna bağlı olarak önemli ölçüde değişiklik gösterir. Takım geometrisi, kesme sıvısı dağıtımı ve talaş oluşumu dinamikleri, her kalitenin spesifik mikroyapısal davranışına uygun olmalıdır.
Yüksek-Hızlı CNC Frezeleme: Talaş Tahliyesi, Takım Kaplamaları ve İnce-Duvar Sapması
Alüminyumun frezelenmesi, ağır eksenel ve radyal etkileşimler sırasında talaş birikmesini önlemek için keskin kesici kenarlar, açık kanal aralığı ve cilalı talaş yüzeyleri gerektirir. Bizim kullanımımızçok-eksenli 5 eksenli CNC frezeleme yeteneklerikarmaşık ince duvarlı özelliklerin{0}} dinamik kesme yükleri altında geometrik toleransları korumasını sağlar ve 6061 ve 7075'i standart olarak belirler.CNC frezeleme için en iyi alüminyumuygulamalar.
Gibi yapısal kaliteler içinAl6061-T651VeAl7075-T651, yüksek-hızlı işleme (HSM) stratejileri radyal talaş inceltme tekniklerine dayanır. Radyal etkileşimi sınırlandırarak (bire) kesici çapının %10 – %15'ine kadar, kesme hızları (Vc), takım-iş parçası arayüz sıcaklıklarını alüminyum matrisin termal yumuşama noktasının (350°C) altında tutarken 600 m/dak'nın üzerine çıkabilir.∘C).
Yapışkan alaşımları frezelerkenAl5052-H32, kesici takım geometrisi kaymaları:
· Flüt Sayısı:Talaş kanalı alanını maksimuma çıkarmak için 2-kanallı veya tek kanallı yekpare karbür parmak frezelere sıkı sıkıya bağlılık.
· Helis Açısı:Sürekli talaşlar üzerinde yukarı doğru eksenel kaldırma kuvvetleri oluşturmak için 45 dereceden 50 dereceye kadar yüksek-helis tasarımları.
· Soğutma Sıvısı Yönetimi: High-pressure through-spindle emulsion (>30 bar) termal sınır katmanlarını kırmak ve yapışkan talaşları derin ceplerden temizlemek için doğrudan kesme bölgesine yönlendirilir.
CNC Frezeleme Parametresi ve Takım Seçimi Matrisi
|
Alüminyum Alaşımlı Sınıf |
Önerilen Alet Yüzeyi / Kaplaması |
Flüt Sayısı ve Helis Açısı |
Kesme Hızı Vc(m/dak) |
Diş başına ilerleme fz(mm/diş) |
Eksenel Derinlik apap Maksimum (% Takım Çapı) |
Soğutma Sıvısı Stratejisi |
|
Al6061-T651 |
Kaplamasız Mikro Tanecikli Karbür / ZrN / DLC |
3 Kanallı, 37 derece/40 derece Değişken Helis |
450 – 900 |
0.08 – 0.18 |
%150'ye kadar (bire%20'den az veya eşit |
Taşkın %8–%10 Çözünür Yağ Emülsiyonu |
|
Al7075-T651 |
TiB2 (Titanyum Diborür) / DLC Kaplamalı Karbür |
3 ila 4 Flüt, 45 derece Helis |
350 – 750 |
0.06 – 0.15 |
%200'e kadar (bire%15'e eşit veya daha az |
High-Pressure Flood Emulsion (>20 bar) |
|
Al6082-T6 |
ZrN Kaplamalı Karbür |
3 Flüt, 42 derece Helis |
400 – 800 |
0.07 – 0.16 |
%150'ye kadar (bire%20'den az veya eşit |
Standart Taşkın Soğutma Sıvısı |
|
Al5052-H32 |
Yüksek-Cilalı Kaplamasız Karbür (Ra<0.05 μm) |
1 ila 2 Flüt, 45 derece –50 derece Helis |
250 – 500 |
0.04 – 0.10 |
%50’ye kadar (bire%30'dan az veya eşit |
Yüksek-Basınçlı Soğutma Sıvısı + Püskürtme Yağlayıcı |
|
MIC6 Döküm Plaka |
Kaplamasız Karbür / Elmas Uç (PCD) |
2 ila 3 Flüt, 30 derece Helis |
500 – 1200 |
0.08 – 0.20 |
%100'e kadar (Yüzey Frezeleme Tercih Edilir) |
Hava Üfleme / Hafif Sis ile Kurutun |

CNC Tornalama ve İsviçre İşleme: Talaş Kırma, Yüzey Pürüzlülüğü ve PCD Takımlama
Tek-nokta tornalama işlemleri, frezelemeye kıyasla farklı talaş kontrolü gereksinimleri sunar. Dış çap (OD) tornalama veya delik delme işlemleri sırasında oluşan sürekli şerit talaşları, eğirme aynalarının etrafına sarılır, işlenmiş yüzeyleri çentikler ve makine alarmlarını tetikler.
· Al2011-T3 ve Al2024-T351:Metaller arası fazların varlığı, bağımsız olarak kırılan süreksiz, parçalı talaşlara neden olur.CNC tornalama için en iyi alüminyumoperasyonlar. İsviçre-tipi torna tezgahlarındaki çevrim süreleri, 6061-T6'ya kıyasla %20 ila %35 oranında düşer çünkü takım temizleme operasyonları için bekleme çevrimleri ortadan kaldırılmıştır.
· Tornalamada Al6061-T6:Özel talaş kırıcı geometrilerine (R-oluk veya taşlanmış 3D topografik kırıcılar) sahip pozitif-talaşlı uçlar gerektirir. Talaşın kesici duvarın içine doğru itilmesini ve temiz bir şekilde kırılmasını sağlamak için ilerleme hızlarının f=0.12 mm/dev'in üzerinde kalması gerekir.
· Ultra-Yüksek Yüzey Cilası için Elmas İşleme (PCD):Ra 0,2 μm'nin altında yüzey pürüzlülüğü değerleri gerektiren silindirik bileşenler için, yüksek yüzey hızlarında (V) çalışan Çok Kristalli Elmas (PCD) kesici uçlarc>1000 m/dak) talaş-kenar oluşumunu önler ve-işleme sonrası cilalama aşamalarını ortadan kaldırır.
Prototiplemeden Seri Üretime Kadar Alüminyum Alaşımlarının Seçimi
Ürün geliştirme aşamalarında ilerledikçe malzeme seçimi de değişmelidir. Tek seferlik prototip testi sırasında kabul edilebilir faktörler, onbinlerce birime ölçeklendirme yapılırken maliyet darboğazları yaratabilir.

Prototipleme Aşaması (1 – 50 Parça)
· Temel Hedef:Hızlı teslimat, işlevsel doğrulama ve-düşük yinelenmeyen mühendislik (NRE) gideri.
· Malzeme Önceliği:Hazır yerel depo stoğu.Al6061-T651Levha ve çubuk stoğu birincil seçeneklerdir;prototipler için en iyi alüminyumKısa distribütör teslimat süreleri ve geniş geometri aralıkları nedeniyle.
· Maliyet Faktörü:Malzeme verimliliği kurulum hızına göre ikinci plandadır; Büyük boyutlu standart katı kütüklerden işleme, özel hammadde ekstrüzyon teslim sürelerini ortadan kaldırır.
Pilot ve Doğrulama Aşaması (EVT/DVT, 50 – 1.000 Parça)
· Temel Hedef:İstatistiksel proses kontrolü (Cpk doğrulaması), çevresel stres testi ve yüzey bitirme yeterliliği.
· Malzeme Önceliği:Hammadde tedarikçisini, kimyasal bileşim sınırlarını ve temper tanımını kesin olarak belirleyin.
· Kalite Kontrolü:Aşındırma ve anodik oksit tabakası oluşumunun neden olduğu gerçek boyut kaybı veya büyüme sapmalarını belirlemek için anotlama sonrasında koordinat ölçüm makinesi (CMM) doğrulaması gerçekleştirin.
Tam-Ölçekli Üretim Aşaması (1.000 – 100,000+ Parça)
· Temel Hedef:Birim maliyetin azaltılması, döngü süresinin kısaltılması ve sıfır-kusurlu tutarlılık.
· Malzeme Optimizasyonu:
1. Yakın-Net-Şekil Özel Ekstrüzyonları:Katı dikdörtgen bloklardan özel profil ekstrüzyonlarına geçiş. Bir 6061 bileşeninin kaba dış konturuyla eşleşen bir ekstrüzyonun tedarik edilmesi, kaba-frezeleme döngü sürelerini %40 ila %60 oranında azaltır ve ham madde hurda kütlesini azaltır; bu da 6061'i,üretim işleme için en iyi alüminyum.
2. Döngü Optimizasyonu için Alaşım Değiştirme:-Kaynaksız-yüksek hacimli tornalanmış parçaları 6061'den 6061'e geçirinAl2011-T3veyaAl6082-T6İlerleme hızlarını artırmak ve takım değiştirme aralıklarını yüzlerce parçadan binlerce parçaya çıkarmak için.
Yaşam Döngüsü Seçim Çerçevesi
|
Yaşam Döngüsü Aşaması |
Hacim (Birimler) |
Birincil Malzeme Önerisi |
Birincil Seçim Sürücüsü |
Maliyet Optimizasyon Kolu |
|
Kavram Kanıtı (POC) |
1 – 10 |
Standart Ticari 6061-T6 |
24-48 saat stok durumu |
Standart stok boyutları |
|
Fonksiyonel Prototipleme |
10 – 50 |
6061-T651 / 7075-T651 |
Gerilim giderme, tam mekanik testler |
Standart plaka stoğu, çok-eksenli kurulumlar |
|
Tasarım Doğrulaması (DVT) |
50 – 500 |
6061-T651 (Tek Lot) |
Eloksal renk tutarlılığı, Cpk testi |
Optimize edilmiş yumuşak çeneler, çok-parçalı fikstürle bağlama |
|
Seri üretim |
> 1,000 |
Özel Ekstrüde 6061/2011/6082 |
Çevrim süresi, takım ömrü, minimum talaş israfı |
Yakın{0}}net ekstrüzyonlar, otomatik palet sistemleri |
Yüzey İşlem Uyumluluk Matrisi: Tip II, Tip III Sert Kaplama ve Kaplama
Yüzey bitirme, alüminyum tabandaki alaşım elementleri ile doğrudan etkileşime giren bir elektrokimyasal ve kimyasal dönüşüm işlemidir. Yönetme kapasitesine sahip bir üretim tesisiyle ortaklık kurmakhassas eloksal ve yüzey bitirme hizmetlerialaşımlar arası parti farklılıklarına-karşı şirket içi korumalar-.

1. Tip II Sülfürik Asit Eloksallama (MIL-A-8625 Tip II):
· 6000-Serisi (6061, 6082):Derin, tek biçimli kozmetik renkler için mükemmel boya emilimine sahip yoğun, şeffaf oksit katmanları (10−25 μm) üretir.
· 7000-Serisi (7075):Yüksek çinko içeriği, oksit tabakası içinde sarımsı veya bronz bir taban çizgisi dökümüne neden olur. Renk farklılıklarını maskelemek için daha koyu boyalar (siyah, lacivert) gerekir.
· 2000 Serisi (2024, 2011):Yüksek bakır içeriği, asitle deoksidasyon aşamasında mikroskobik çukurlaşmaya neden olur. Oksit katmanları daha incedir, daha yumuşaktır ve korozyona karşı daha az koruma sağlar.
2. Tip III Sert Kaplama Eloksal (MIL-A-8625 Tip III):
· Daha düşük banyo sıcaklıklarında işlenir (0∘−5∘C) ve daha yüksek akım yoğunlukları, kalın (25−50 μm), aşınmaya-dirençli katmanlar (60–70 HRC eşdeğeri) üretir.
· 6061-T651-boyanmamış koyu gri ila zeytin-donuk bir yüzey elde edilir.
· 7075-T6yüksek mikro-sertliğe sahip, yoğun, koyu kömür-kahverengi bir yüzey oluşturur.
3. Kimyasal Dönüşüm Kaplama / Kimyasal Film (MIL-DTL-5541 Tip I/II):
· İhmal edilebilir kalınlık ekleyen elektriksel olarak iletken dönüşüm kaplaması (<1 μm). Suitable for RF shielding housings, grounding interfaces, and paint primer substrates across 6061, 5052, and 7075.
Yüzey İşlem Uyumluluk Matrisi
|
Bitirme Süreci |
Al6061-T651 |
Al7075-T6 |
Al5052-H32 |
MIC6 Döküm Plaka |
Al2024-T351 |
|
Tip II Şeffaf Eloksal |
Mükemmel (Şeffaf/Gümüş) |
İyi (Hafif Sarı Ton) |
Mükemmel (Net) |
Zayıf (Gri/Alacalı) |
Zayıf (Renksiz) |
|
Tip II Renkli Eloksal |
Mükemmel (Canlı Renkler) |
Orta (Yalnızca Koyu Boyalar) |
İyi (Tekdüze Ton) |
Kabul edilemez (Lekeli) |
Zayıf (Çizgili) |
|
Tip III Sert Kaplama |
Mükemmel (400–500 HV) |
Üstün (500–600 HV) |
İyi (350–450 HV) |
Zayıf (Düşük Yapışma) |
Orta (300–400 HV) |
|
Akımsız Nikel (ENP) |
Harika |
Harika |
Harika |
İyi (Sızdırmazlık gerektirir) |
Harika |
|
Kromat (MIL-DTL-5541) |
Harika |
Harika |
Harika |
İyi |
İyi |
|
Pasivasyon / Elektropolisaj |
Uygulanamaz |
Uygulanamaz |
Uygulanamaz |
Uygulanamaz |
Uygulanamaz |
Mühendislik RFQ Kontrol Listesi: Teknik Çizim Açıklamaları ve Kalite Doğrulaması
Fiyatlandırma belirsizliklerini ortadan kaldırmak, malzeme değiştirme hatalarını önlemek ve boyut anlaşmazlıklarını önlemek için, teknik çizim paketleri ve Teklif Talebi (RFQ) dokümantasyonu aşağıdaki dört gereksinimi belirtmelidir:CAD modellerinizi hızlı DFM değerlendirmesi için gönderme:
· Tam Alaşım ve Temper Tanımları:Çizimleri basitçe 6061 veya 7075 olarak işaretlemekten kaçının. Tam metalurjik durumu belirtin (örneğin:ASTM B209'a göre Al6061-T651veyaAMS 4045'e göre Al7075-T7351).
· Eloksal Kalınlığı ve Tolerans Ofsetleri:Çizim boyutlarının geçerli olup olmadığını açıkça belirtinkaplamadan önce (ön-plak)veyakaplamadan sonra (post-plaka). Standart bir Tip III Sert Kaplama (50 μm), yüzey başına 25 μm malzeme büyümesi ekler; bu, telafi edilmediği takdirde delik çaplarını 0,050 mm kadar kapatacaktır.
· Tane Yönü ve Kritik Gerilme Vektörleri:Yüksek-gerilmeli yapısal konsol parçaları için, yorulma performansını en üst düzeye çıkarmak amacıyla, birincil gerilim vektörüne göre gereken uzunlamasına yuvarlanan tane yönelimini işaretleyin.
· Düşük-Sertlikli Alaşımlar için Dişli Delikli Uçlar:Dinamik montajlarda döküm takım plakalarını (MIC6 gibi) veya 5000-serisi alaşımları belirtirken, doğrudan CAD modeline ve 2D çizim notlarına dişli kesici uç bilgileri (Helicoil veya Key-sert) ekleyin.
Dazao Makine İmalat Yeteneği Özeti
· Tesis Sertifikaları:ISO 9001:2015, IATF 16949:2016 (Otomotiv Kalite Yönetimi).
· İşleme Kapasitesi:3-eksen, 4-eksen ve 5-eksen yüksek-hızlı CNC frezeleme merkezleri (1800×1200×800 mm'ye kadar X/Y/Z), ∅38 mm'ye kadar İsviçre tipi otomatik tornalama merkezleri ve çok eksenli torna-frezeleme merkezleri.
· Kalite Güvencesi:Çok-sensörlü Koordinat Ölçüm Makineleri (±0,0015 mm hacimsel doğruluğa sahip Zeiss CMM), optik profilometreler ve alaşım bileşimini doğrulamak için şirket içi XRF malzeme spektroskopik analizörleri.

Sıkça Sorulan Sorular: Alüminyumun İşlenebilirliği, Maliyetleri ve Alaşım Seçimi
01.Neden derin-boşluklu bir 6061-T6 parçası kelepçeyi çözdükten sonra eğrilirken 7075-T6 düz kalıyor?
02.6061 ve 7075 bileşenleri birlikte siyah anotlandığında neden keskin renk uyumsuzlukları gösteriyor?
03.MIC6 dökme alüminyum plakadaki-doğrudan dişli dişler dinamik torku kaldırabilir mi?
04.Makine operatörleri 5052-H32 alüminyumun parmak frezelerde yapışkanlaşmasını nasıl önleyebilir?
05.Avrupa 6082-T6 ile Amerikan 6061-T6 arasındaki pratik işleme farkı nedir?
06.Tezgah atölyeleri tornalanmış parçalar için ne zaman 6061-T6'dan 2011-T3'e geçmelidir?