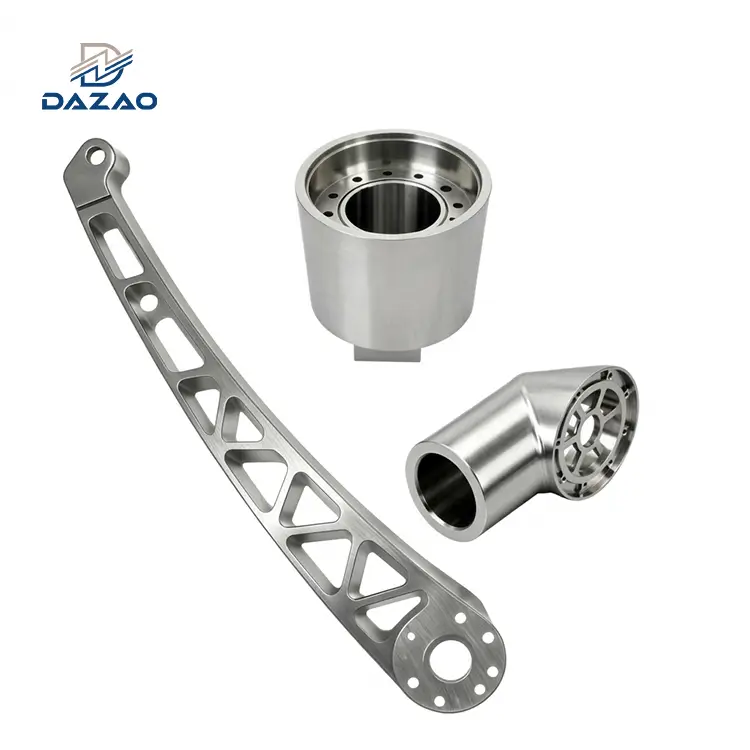
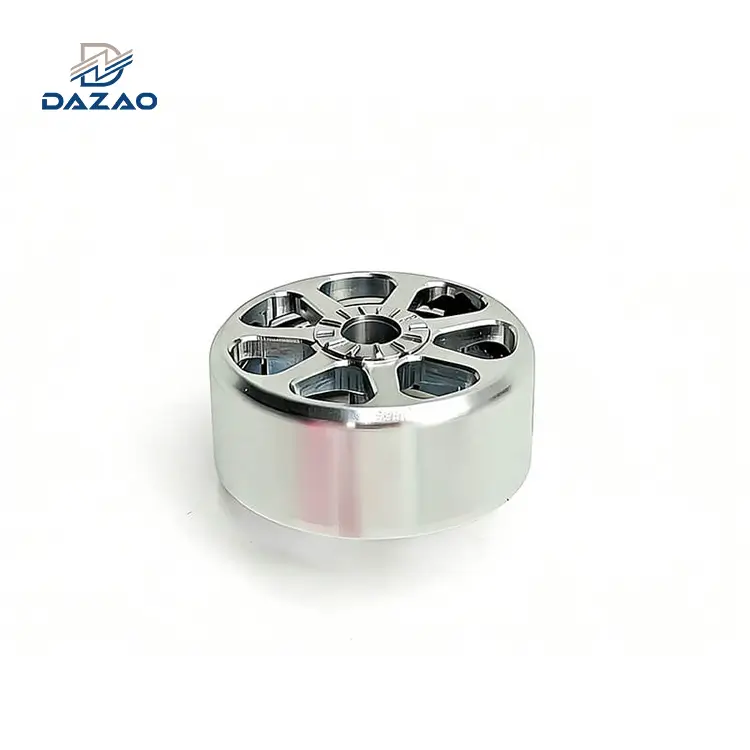
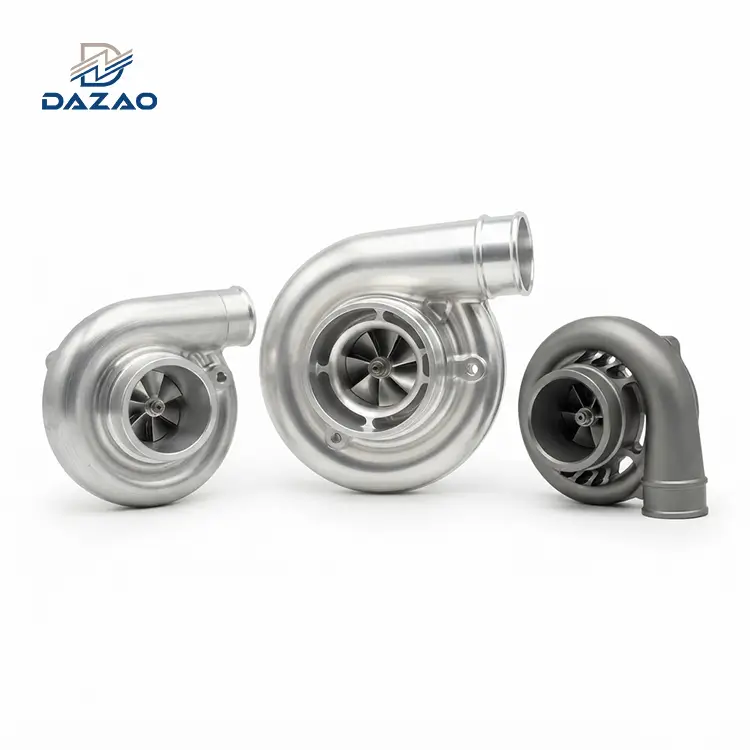
Yakın-net-şekilli dökümü çok-eksenli CNC işlemeyle birleştirmek, katı kütük frezelemeye kıyasla ham madde israfını %40 ila %70 azaltır, ancak döküm yüzey derinliğinin (0,5 mm ila 1,0 mm), silikon faz aşındırıcılığının (A380'de %8,5 ila %9,5 Si) ve yüzey altı gaz gözenekliliğinin sıkı kontrolünü gerektirir. Bu teknik kılavuz, dökme alüminyum parçalarda ±0,010 mm toleranslara ve Ra 0,8 µm yüzey kalitesine ulaşmak için hassas kesme parametrelerini, takım yüzeylerini, işleme stok paylarını ve fikstür tasarım kurallarını özetlemektedir.
Dökme Alüminyum CNC İşlemenin Temelleri: Net-Nete Yakın-Şekil Hassasiyetle Buluşuyor
Dökme alüminyum işleme, yüksek-hacimli yakın-şekilli metal oluşumu ile hassas çıkarmalı imalatın kesişimini temsil eder. Mühendisler, katı işlenmiş stoktan büyük hacimlerde hammadde çıkarmak yerine, temel geometriyi oluşturmak için döküm süreçlerini (yüksek-basınçlı döküm, yerçekimi kalıcı kalıp veya kum döküm gibi) belirler ve ardından kritik işlevsel özellikleri tamamlamak için dökme alüminyum CNC işleme izler: yatak delikleri, O-halka sızdırmazlık olukları, montaj yüzleri ve dişli delikler. Çeşitli alüminyum alaşımlarındaki temel CNC kurulumlarına kapsamlı bir genel bakış için temel kılavuzumuza bakın.alüminyum CNC işleme kılavuzu.

Otomotiv, robot bilimi ve akışkan gücü sektörlerindeki yüksek hacimli üretimde, dökümü CNC son işlemle birleştirmek, makine çevrim sürelerini %65'e kadar kısaltır ve tamamen kütükten işlemeye kıyasla ham madde hurdasını azaltır. Bununla birlikte, CNC programlama sırasında dökme alüminyumun standart dövme alaşımlar (Al6061-T6 gibi) gibi işlenmesi, helyum sızıntısı testi altında doğrudan hızlı takım yan aşınmasına, ciddi kılavuz kırılmasına ve sızdırmazlık arızasına yol açar.
Dökme alaşımlar, eriyik akışkanlığını iyileştirmek ve kalıp büzülmesini azaltmak için yüksek oranda silikon ve demir içerir, ancak aynı elementler aşındırıcı intermetalik fazlar oluşturur. Ayrıca, ham dökümler değişken parça geometrisi, taslak açıları, ayrım çizgileri ve yüzey altı gözenekliliği sağlar.
Xiamen Dazao Machinery (2000 yılında kuruldu, ISO9001:2015 ve IATF16949:2016 sertifikalı) 5 eksenli işleme merkezleri ve özel döküm hatları işletmektedir. Bu kılavuz, tasarım mühendislerinin, üretim ekiplerinin ve kaynak bulma yöneticilerinin bu konuda uzmanlaşmasına yardımcı olmak için makine atölyemizden deneysel verileri paylaşıyor.dökme alüminyum parçaların işlenmesisıfır-kusurlu kalite kontrolüyle.
Metalurjik Karşılaştırma: Hassas CNC Frezelemede Dökme Alüminyum ve Kütük Alüminyum
Arasında seçim yapmadökme alüminyum vs kütük alüminyumyalnızca ilk takım masraflarını ve parça{0}}parça maliyetlerini değil aynı zamanda takım yollarını, kesme parametrelerini ve fikstür tasarımlarını da belirler.
Mikroyapısal ve Metalurjik Farklılaşma
İşlenmiş kütük (ekstrüzyona tabi tutulmuş 6061-T6 veya dövülmüş 7075-T6 gibi) imalat sırasında plastik deformasyona uğrayarak iç boşluklardan arınmış, yoğun, homojen, yönlendirilmiş bir tane yapısı sağlar. Frezeleme sırasında düzgün çekme mukavemeti, yüksek uzama (%12 ila %17) ve tutarlı talaş oluşumu sergiler.
Dökme alüminyum alaşımları (A356, A380, ADC12 gibi) bir kalıp boşluğu içinde katılaşarak yönsüz, dendritik bir mikro yapı oluşturur. Ötektik silikon alüminyum matris boyunca çöker. Bu silikon parçacıkları (1000 HV'yi aşan Vickers sertliğine sahip) kesici kenara karşı dahili mikroskobik aşındırıcılar görevi görür. Talaş oluşumu sürekli şeritlerden, kolayca kırılan ancak kesici takımın ucunda mikro- darbeler oluşturan süreksiz, kırılgan parçalara doğru değişir.
Kesici Takım Ömrü Üzerinde Döküm Kaplama Etkileri
Döküm parçasının dış katmanı (döküm kaplaması) çekirdek malzemeden keskin biçimde farklıdır:
· Soğutma Katmanı:Kalıp duvarındaki hızlı soğutma, iç çekirdekten daha yüksek sertliğe sahip ultra-yoğun, ince-taneli bir dış yüzey (0,3 mm ila 0,8 mm kalınlık) üretir.
· Yüzey Kirliliği:Deride hapsolmuş alüminyum oksitler (Al2O3), gömülü kalıp ayırıcı maddeler (basınçlı dökümde silikon/balmumu-bazlı polimerler) ve kum döküm kalıplarından kalan silis parçacıkları.
· İşleme Kuralı:Kesme derinliği (ap) aletin ucunu doğrudan bu aşındırıcı yüzey katmanının içine yerleştirir, yan yüzey oksitlere sürtünerek mikro-talaşlanmayı ve aşındırıcı aşınmayı hızlandırır. Programcılar ilk kaba işleme kesme derinliğini yüzey kalınlığının en az 1,5 katı kadar ayarlamalıdır (birpKum dökümler için 1,2 mm'ye eşit veya daha büyük; ApBasınçlı dökümler için 0,8 mm'ye eşit veya daha büyük) böylece takım kenarı aşındırıcı yüzeyin altından daha yumuşak ana metali keser.
Artık Gerilim Dağılımı ve Parça Distorsiyonu
Döküm bileşenlerdeki iç gerilimler, ince kaburgalar ile kalın yapısal çıkıntılar arasındaki farklı soğuma hızlarından kaynaklanır. Yüksek-basınçlı dökümler, yüksek basınç yüzey gerilimleri ve çekme çekirdek gerilimleri taşır.
CNC yüzey frezeleme, ince duvarlı bir parçanın bir tarafındaki döküm yüzeyini-çıkardığında, bu gerilim dengesi değişir ve bu da bileşenin bükülmesine veya geri yaylanmasına- neden olur. Kütük alüminyum, T651 esnemesiyle hafifletilebilecek öngörülebilir ekstrüzyon gerilimleri içerir; dökme alüminyum, güvenilir tutmak için belirli stabilizasyon döngüleri, çok-aşamalı kelepçeleme veya kaba işleme-için-sonlandırma-gerilmeyi-rahatlama duraklamaları gerektirirAlüminyum için CNC işleme toleransları.
Teknik Karşılaştırma: Dökme Alüminyum ve Kütük Alüminyum
|
Özellik / İşleme Metrik |
Ferforje Kütük (Al6061-T6) |
Kum / Yerçekimi Dökümü (A356-T6) |
Yüksek-Basınçlı Döküm (A380) |
|
Silikon İçeriği (ağırlıkça%) |
0.40 – 0.80% |
6.50 – 7.50% |
7.50 – 9.50% |
|
Çekme Dayanımı (MPa) |
310 MPa |
260MPa |
320 MPa |
|
Kopma Uzaması (%) |
12 – 17% |
3.5 – 6.0% |
2.0 – 3.5% |
|
Sertlik (HBW) |
95 ağır ağır |
80 – 90 HBW |
80 – 95 YBW |
|
İşlenebilirlik İndeksi (6061=100) |
100 (Temel) |
80 (Kısa talaşlar, düşük çapak) |
65 (Aşındırıcı, hızlı takım aşınması) |
|
Çip Morfolojisi |
Sürekli, kıvırma |
Parçalı, süreksiz |
Gevrek, taneli |
|
Takım Malzemesi Seçimi |
Kaplamasız Karbür / TiB2 |
Mikro Tanecikli Karbür / DLC |
PCD (Elmas) / Elmas-kaplamalı |
|
İç Gözeneklilik Riski |
Sıfır (%100 Yoğun) |
Düşük ila Orta (Büzülme) |
Orta ila Yüksek (Gaz ve Büzülme) |
|
Hammadde Atığı (Kütük ve Döküm) |
%50 – %85 talaş üretimi |
%10 – %25 talaş üretimi |
%5 – %15 talaş oluşumu |
Alaşım-Özel CNC İşlenebilirliği: A356-T6 vs A380 vs ADC12 vs AlSi10Mg
Doğru döküm alaşımının seçilmesi kesme hızını belirler (Vc), diş başına ilerleme (fz) ve kesici takım alt tabakasının seçimi.

A356 / A356-T6 Alüminyum CNC İşleme
A356 (%7,0 Si, %0,35 Mg) yapısal kum dökümü, hassas döküm ve düşük-basınç/yerçekimi kalıcı kalıp dökümü için birincil alaşımdır.
· İşleme Özellikleri:As-döküm (F) durumunda, A356 yapışkandır ve takım kesme dudaklarında birikme kenarına (BUE) eğilimlidir. SonrasındaA356-T6 işlemeçözelti ısıl işlemi ve yapay yaşlandırma (~85 HBW verir), matris önemli ölçüde sertleşir. Ötektik silikon küreselleşerek talaş kırılabilirliğini artırır vedökme alüminyum frezelemeRa 0,4 µm'ye kadar temiz yüzey kalitesine sahiptir.
· Tipik Uygulamalar:Basınç koruması ve yapısal sünekliğin gerekli olduğu otomotiv süspansiyon mafsalları, EV motor çerçeveleri, havacılık braketleri ve denizcilik sıvısı muhafazaları.
A380 Basınçlı Döküm İşleme
A380 (%8,5 Si, %3,5 Cu, %1,3 Fe maks) dünya çapında en yaygın olarak belirtilen yüksek-basınçlı döküm alaşımıdır.
· İşleme Özellikleri:Yüksek bakır içeriği (%3,0 ila %4,0) alaşımın sertliğini ve kesme mukavemetini artırırken silikon, yüksek-hızlı kalıp dolumu sırasında akışkanlık sağlar. SırasındaA380 alüminyum işlemeBirincil silikon taneleri ince öğütme ortamı gibi davranır. Kaplamasız tungsten karbür takımlarda 200 ila 400 parça arasında hızlandırılmış aşındırıcı yanak aşınması görülür.
· Takım Çözümü:Çok Kristalli Elmas (PCD) kesici uçlar ve parmak frezeler, yüksek-hacim için standarttırA380 basınçlı döküm işlemetakım ömrünü yekpare karbürden 15 ila 30 kat artırır.
· Tipik Uygulamalar:Otomotiv şanzıman kapakları, elektrikli alet muhafazaları, elektronik soğutucular ve pompa gövdeleri. Yüksek-hacimli muhafazalar için, çok-eksenli CNC son işlemin Dazao'nunkiyle entegre edilmesialüminyum yüksek-basınçlı döküm yetenekleriMaksimum birim maliyet verimliliği sağlar.
Alternatif Döküm Alaşımları: ADC12 ve AlSi10Mg
· ADC12 (JIS H 5302):Daha sıkı boyutsal kararlılığa ve biraz daha düşük bakır değişimine sahip A380'e eşdeğerdir. Asya hassas imalatında yaygın olarak kullanılır. Freze bıçakları ve kılavuzlarda aynı aşındırıcı aşınma modellerini gösterir.
· AlSi10Mg:Hem düşük-basınçlı dökümde hem de katmanlı imalatta (DMLS/SLM) yaygındır. Orta düzeyde takım aşınmasıyla dengeli işlenebilirlik sunar; düşük ilerlemeli ince işleme kesimleri sırasında lekelenmeyi önlemek için keskin pozitif-tırmıklı frezeleme takımları gerektirir-.
Önerilen Hızlar, İlerlemeler ve Takımlama Parametreleri
|
Alaşım |
CNC İşlemi |
Takım Yüzeyi / Kaplama |
Kesme Hızı Vc(m/dak) |
Diş başına ilerleme fz(aa/z) |
Eksenel Derinlik ap(mm) |
Soğutma Sıvısı Dağıtımı |
|
A356-T6 |
Yüz Frezeleme |
Mikro Tanecikli Karbür (Kaplamasız / DLC) |
600 – 1200 |
0.10 – 0.20 |
1.0 – 2.5 |
Sel (%6–8 Emülsiyon) |
|
A356-T6 |
Parmak Frezeleme (Kontur) |
Katı Karbür (3 Kanallı, 45 derece Helis) |
400 – 800 |
0.06 – 0.12 |
2.0 – 6.0 |
Sel / Yüksek-Basınç |
|
A356-T6 |
Delme (Katı) |
Karbür (130 derece Nokta, TiAlN/DLC) |
120 – 250 |
0.12 – 0.25 |
Delikten |
İçten Soğutma Sıvısı (20 Bar'dan büyük veya eşit) |
|
A356-T6 |
Dokunarak |
HSS-E-PM / Karbür Form Kılavuzu |
15 – 35 |
Adım (P) |
2,0×DMax |
Yarı-Sentetik Yağlayıcı |
|
A380 / ADC12 |
Yüz Frezeleme |
PCD (Çok Kristalli Elmas) |
1000 – 2500 |
0.12 – 0.25 |
0.5 – 1.5 |
Sel veya MQL |
|
A380 / ADC12 |
Parmak Frezeleme (Duvar) |
PCD-Uçlu / Elmas-Kaplamalı Karbür |
600 – 1400 |
0.05 – 0.10 |
1.0 – 4.0 |
Sel / Yüksek-Basınç |
|
A380 / ADC12 |
Delme (Katı) |
Katı Karbür (Elmas-Kaplamalı) |
100 – 180 |
0.08 – 0.18 |
Delikten |
İçten Soğutma Sıvısı (30 Bar'dan büyük veya eşit) |
|
A380 / ADC12 |
Diş açma |
Solid Karbür Diş Frezesi (PCD/DLC) |
80 – 180 |
0.04 – 0.08 |
Tam Profil |
Yüksek-Basınçlı Sis/Su Baskını |
Döküm Parça İşlemede Kritik Atölye-Zemin Arıza Modları ve DFM'nin Azaltılması
Üretim hatasıdökme alüminyum parçaların işlenmesinadiren büyük programlama hatalarından kaynaklanır. Bunun yerine, mikroyapısal anormallikler, değişen veriler ve döküm alaşımlarına özgü kesici takım aşınma dinamikleri nedeniyle hurda oranları yükselir. Aşağıda, yüksek-hacimli üretimde karşılaşılan üç kritik üretim hatası modu ve Dazao'nun bunları ortadan kaldırmak için uyguladığı mühendislik protokolleri yer almaktadır.

Arıza Modu 1: O-Halka Sızdırmazlık Sırtlarında Açıkta Kalan Yüzey Gözenekliliği
Sorun
Yüksek-basınçlı basınçlı dökümler yoğun, soğutulmuş bir dış kabuk sergiler (0,3 mm ila 0,6 mm kalınlık). Bir CNC frezeleme takımı, bir O-halkası kanalını veya yüzey-sızdırmazlık kanalını 1,0 mm ila 1,5 mm derinliğe kadar işlediğinde, bu soğutulmuş sınırı doğrudan katılaşma büzülmesi ve gaz sıkışması bölgesine doğru keser.
Ham döküm harici görsel incelemeden geçerken işlenmiş yüzeyde mikro boşluklar (0,05 mm ila 0,30 mm çap) ortaya çıkar. 3,0 barda helyum kütle spektrometresi sızıntı testi altında, bu açıkta kalan boşluklar tipik otomotiv eşiği olan 1×10'u aşan sızıntı yolları oluşturur−6 mbar⋅L/sn.
Mühendislik Çözümü
1. Takımlama ve Yolluk Optimizasyonu:Basınçlı döküm kalıp tasarımında Dazao, hidrolik sıkıştırma pimlerini kritik sızdırmazlık çıkıntılarının üzerine yerleştirir. Katılaşma aşaması sırasında sıkma piminin etkinleştirilmesi, yerel basınç uygulayarak (120 MPa'ya kadar) iç gaz ceplerinin tam donmadan önce çökmesini sağlar.
2. İşleme Stok Sınırlaması:Sızdırmazlık yüzeylerindeki nominal dökme alüminyum işleme toleransını maksimum 0,40 mm ile sınırlayın. Bu, gözeneksiz-soğutulmuş katmanı korur.
3. Anaerobik Vakum Emdirme:Derin işlemenin gerekli olduğu kum veya yerçekimiyle döküm A356 bileşenleri için parçalar, son CNC son işlem geçişlerinden önce ASTM C1580 / MIL-I-17563C'ye göre termoset polimer reçineler kullanılarak vakumlu emprenye işlemine tabi tutulur.
Arıza Modu 2: Taslak Açılardan ve Ayrım Flaşından Datum Kayması ve Duvar Kalınlığı Değişimi
Sorun
Ham dökümlerin kare, düzlemsel yüzeyleri yoktur. 1 özelliği var∘2'ye∘Kalıp takımı aşındıkça ±0,35 mm'ye kadar ayrım hattı değişikliklerinin yanı sıra çelik kalıptan atmayı kolaylaştırmak için taslak açıları. Doğru uygulamaalüminyum CNC işleme tasarım ilkeleriCAD modelleme aşamasında fonksiyonel hedef veriler oluşturmak için gereklidir.
Standart bir CNC mengene doğrudan ham döküm taslak açılarına kenetlendiğinde iki hata meydana gelir:
· Bileşen, hidrolik kelepçenin çalıştırılması sırasında yukarıya doğru bir eğim vektörüne maruz kalır.
· Oluşturulan iş koordinat sistemi (X0,Y0,Z0), dahili döküm çekirdeklere göre kayarak, işleme sonrasında duvar kalınlığının minimum mühendislik sınırlarının altına düşmesine neden olur (örneğin, 3,0 mm'den 1,2 mm'ye incelme, patlama basıncı altında yapısal arızaya yol açar).
Mühendislik Çözümü
1. Veri Hedef Pedlerini Yayınla:Döküm kalıbına özel,-işlevsel olmayan veri hedefi pedleri (ASME Y14.5-2018'e göre) tasarlayın. Bu pedler, ayırma hattından ve ejektör pimi konumlarından uzağa konumlandırılmıştır.
2. İki-Aşamalı İşleme Mimarisi:
· Operasyon 10:Kritik olmayan-döküm yüzeylerine kelepçeleyin; üç ana veri pedini temizlemek ve nitelendirmek için tek-noktalı bir yüzey frezesi kullanın.
· Operasyon 20:Tüm kritik delik ve kontur kesimleri için, sertleştirilmiş yerleştirme pimleri ve kendinden-merkezlenen mengene çenelerini kullanarak, bileşeni doğrudan işlenmiş veri pedlerinin üzerine yerleştirin.
3.-Makinede İncelemede:Hassasiyetimiz genelinde5 eksenli CNC işleme hizmetleriDazao, kesme yolları birbirine geçmeden önce makro-değişken koordinat kaymalarını (G54.1 P1) yürüterek, döküm özelliği konumlarını dinamik olarak ölçmek için Renishaw optik problarını entegre eder.
Arıza Modu 3: Son-Operasyonu Silikon Kalıntılarından Kaynaklanan Musluk Kırılması
Sorun
Yüksek-hacimdeA380 alüminyum işleme, işleme çevrimlerinin son aşaması sırasında kesme kılavuzları sıklıkla kör deliklerde kırılır. Pahalı bir dökümün içine yerleştirilmiş kırık bir M4 veya M5 musluğu, ham dökümü ve birikmiş tüm CNC çevrim süresini hurdaya çıkarır.
Bunun nedeni metalurjiktir: erimiş metal akışı sırasında birincil silikon kristalleri ve demir intermetalikleri ( -Al5FeSi iğneleri), deliklerin açıldığı-yavaş soğuyan çekirdek bölgelerinde ayrışır. Standart bir HSS kesme kılavuzu iç dişleri kestiğinde, bu sert kalıntılar kılavuzun mikro-kesici kenarlarını kırar ve aletin burulma kesme mukavemetini aşan tork artışları oluşturur.
Mühendislik Çözümü
1. Kılavuz Çekme Üzerinden Diş Frezeleme:M4'ten büyük veya ona eşit delik boyutları için, kesilmiş kılavuzları yekpare karbür veya elmas-kaplı diş frezeleriyle değiştirin. İplik değirmeninde aşınma meydana gelirse delikte tutukluk yapmaz; bileşeni kırmadan basitçe geri çekilir.
2. Form Kılavuz Çekme (Soğuk Şekillendirme):For ductile cast alloys (such as A356-T6 with elongation >%5), kesmek yerine rulo-şeklinde kılavuzlar kullanın. Form kılavuz çekme, metali kesmek yerine yerini değiştirir, diş kökleri çevresinde daha güçlü tane akışı sağlar ve kör deliklerde talaş tahliyesi sıkışmasını ortadan kaldırır.
Dökme Alüminyum İşleme Ödeneği ve CNC Toleransları için Mühendislik Standartları
Uygun tahsisdökme alüminyum işleme stoğutakım ömrünü, çevrim süresini ve bileşen bütünlüğünü dengeler. Fazla stok kesme süresini artırır ve gözenekliliği açığa çıkarır; yetersiz stok, siyah döküm yüzeylerin kirlenmesine neden olur.

Döküm Yöntemine Göre İşleme Ödeneği Yönergeleri
· Yüksek-Basınçlı Basınçlı Döküm (HPDC):İşleme payı 0,5 mm ila 1,0 mm arasında tutulmalıdır. Bu aralık, tek geçişte son işlem frezeleme için yeterli etkileşimi sağlarken, dıştaki yüksek-yoğunluklu soğutma katmanını korur.
· Düşük-Basınç ve Yerçekimi Kalıcı Kalıp Dökümü:İşleme payı, termal kalıp genleşmesini ve maça kaymasını hesaba katmak için 1,5 mm ila 2,5 mm'ye ayarlanmıştır.
· Kum Döküm:İşleme payı, kumun büzülme değişimini karşılamak ve pürüzlü yüzey oksit kalıntılarını temizlemek için 3,0 mm ila 5,0 mm gerektirir.
Ulaşılabilir İşleme Toleransları
Başarmaksıkı alüminyum CNC işleme toleranslarıelastiklik modülünün (E≈71 GPa) ve termal genleşme katsayısının (≈21 ila 24×10) hesaba katılmasını gerektirir−6/K) alüminyum alaşımlarının:
· Delik Çapları:Standart delme, ISO IT9'dan IT10'a kadar sonuç verir. Karbür raybalama veya hassas delik işleme pasosu eklenmesiyle sürekli olarak ISO H7 (18 mm'den küçük veya eşit çap için +0.012/−0,000 mm) elde edilir.
· Yüz Düzlüğü:PCD silici kesici uçlar kullanılarak yapılan yüksek-hızlı uçarak-kesme, bağlama gevşemesini yönetmek için kaba işleme ve son işlem pasolarının ayrılması koşuluyla, 300 mm açıklıkta 0,020 mm düzlük elde eder.
· Yüzey Pürüzlülüğü:Sert fikstürler ve yüksek-basınçlı soğutma sıvısıyla,dökme alüminyum yüzey kaplamasıulaşırra0,4 µm ila 0,8 µmfrezelenmiş yüzeylerde veRa 0,2 mikronince-sıkılmış yatak muylularında.
İşleme Ödeneği ve Tolerans Yetenek Matrisi
|
Döküm Yöntemi |
Standart İşleme Payı (mm) |
Minimum Duvar Kalınlığı (-CNC Sonrası) |
Tipik Tolerans: Doğrusal (mm) |
Ulaşılabilir Delik Toleransı (Sıkıcı) |
Yüzey Pürüzlülüğü (ra, μm) |
|
Yüksek-Basınçlı Döküm (A380) |
0,5 – 0,8 mm |
1,5 mm |
±0,025 mm |
ISO H7 (±0,010 mm) |
0.4 – 0.8 |
|
Yerçekimi Kalıcı Kalıp (A356-T6) |
1,5 – 2,0 mm |
2,5 mm |
±0,035 mm |
ISO H7 (±0,010 mm) |
0.4 – 0.8 |
|
Kum Döküm (A356) |
3,0 – 5,0 mm |
4,0 mm |
±0,050 mm |
ISO H8 (±0,018 mm) |
0.8 – 1.6 |
|
Hassas Döküm (Al Alaşımları) |
0,8 – 1,2 mm |
1,2 mm |
±0,020 mm |
ISO H6/H7 (±0,008 mm) |
0.2 – 0.6 |
Dökme Alüminyum CNC İşleme için Kesici Takım Seçimi ve Soğutucu Dağıtım Protokolleri
Termal bozulma veya takım yapışkanlığı olmadan yüksek kesme hızlarında çalışmak, hassas takım alt tabaka seçimi ve sıvı dağıtımını gerektirir.
1. Araç Malzemesi Stratejisi
· Polikristalin Elmas (PCD):Sürekli orta{0}}ila-yüksek hacimli işler için PCD araçları zorunludurA380 basınçlı döküm işleme. Elmasın yüksek sertliği (5000–8000 HV), %9,5 silikon matrisinden kaynaklanan aşınmaya karşı direnç gösterir. PCD yüzey frezeleri kesme hızlarında çalışabilir (Vc) 50.000 parçayı aşan kenar ömrüyle 3000 m/dak'ya kadar.
· Elmas-Karbon Gibi (DLC) Kaplamalı Karbür:Kısa çalışmalar ve PCD geometrisinin sınırlı olduğu A356-T6'nın 5-eksenli 3D konturlaması için, DLC kaplamalı mikro tanecikli karbür parmak frezeler ultra düşük bir sürtünme katsayısı (μ) sağlar<0.1), preventing chip adhesion and edge buildup.
· Kaplamasız Mikro Tanecikli Karbür:Ultra-keskin, cilalı talaş yüzeyi (R) ile taşlandığında prototipler ve düşük-silikonlu döküm alaşımları için uygundurz<0.05 µm) and positive shear geometry (15∘20'ye kadar∘radyal eğim).
2. Frezeleme Kinematiği
Her zaman istihdam ettırmanma frezeleme (aşağı frezeleme). Geleneksel frezeleme, kesme başlamadan önce takımın kesici ucunu iş-sertleştirilmiş, oksit-zengin döküm yüzeyine sıfır talaş kalınlığında sürtünmeye zorlar ve bu da hızlı yan taraf aşınmasına yol açar. Tırmanmalı frezeleme, kesime maksimum talaş kalınlığında girer, döküm yüzeyinin altında temiz bir şekilde keser ve ısıyı parça yerine talaşa yönlendirir.

3. Soğutucu Kimyası ve Basınç Parametreleri
· Emülsiyon Tipi:Demir dışı alaşımlar için özel olarak formüle edilmiş yüksek ester kayganlık özelliğine sahip katkı maddeleri içeren yarı-sentetik veya tam sentetik sıvıları kullanın.
· Konsantrasyon:arasında konsantrasyonu kesinlikle koruyun.%8,0 ve %10,0. %6'nın altındaki konsantrasyonlar talaş kaynağına, zayıf diş kalitesine ve kılavuzun kırılmasına neden olur; %12'nin üzerindeki konsantrasyonlar ham döküm yüzeylerinde sıvı köpüğüne ve lekelenmeye neden olur.
· pH Kontrolü:Soğutma sıvısı pH'ını koruyun8,5 ila 9,2. 9,4'ün üzerindeki pH, ham alüminyum yüzeylerde kimyasal oksidasyona (koyu gri lekelenme) neden olur.
· İçten-İş Mili Soğutma Sıvısı (TSC):Dökme alüminyum üzerinde delme işlemleri, süreksiz talaşları derin boşluklardan dışarı çıkarmak için yüksek-iş mili soğutma sıvısı-basıncını (20 ila 40 bar'a eşit veya daha büyük) gerektirir, böylece talaşların yeniden kesilmesini ve lokalize takım tutukluklarını önler.
Maliyet-Hacim Karar Çerçevesi: Kütük CNC'den Döküm + CNC'ye Ne Zaman Geçiş Yapılmalı?
Tedarik ekipleri, 6061-T6 kütüğünden tam CNC çıkışını bir döküm kalıbının açılması ve ikincil işlemin yürütülmesiyle karşılaştırırken birim maliyet geçiş noktasının nerede olduğunu değerlendirmelidir.dökme alüminyum CNC bitirme.
Temel Ekonomik Etkenler
1. Malzeme Kullanım Oranı (Satın Alma--Uçma-Oranı):Bitmiş bir bileşenin ağırlığı 1,2 kg ise ancak işlenmesi için 6,0 kg katı kütük gerekiyorsa (talaş olarak %80 malzeme kaybı), ikincil döküm işleme ham madde kullanımını 1,5 kg'a düşürerek anında ham stok tasarrufu sağlar.
2. İşleme Çevrim Süresi:Kapalı bir elektronik mahfazanın katı kütükten frezelenmesi, 4 eksenli bir makinede 45 dakika gerektirebilir. Basınçlı dökümde yalnızca işlevsel montaj noktalarının ve sızdırmazlık yüzeylerinin işlenmesi 4,5 dakika sürer ve makine kapasitesinde on kat tasarruf sağlar.
3. Takım Amortismanı (NRE):Basınçlı döküm kalıplarının maliyeti, kavitasyon ve karmaşıklığa bağlı olarak 8.000 ila 45.000 ABD Doları arasındadır. Kalıcı kalıpların maliyeti 4.000 ila 15.000 ABD Dolarıdır.
Üretim Çalışmalarında Maliyet ve Teslim Süresi Karşılaştırması
|
Üretim Miktarı |
Üretim Rotası |
Takım / NRE Maliyeti |
Parça-Parça Birim Maliyeti |
Toplam Teslimat Süresi (İlk Teslimat) |
En İyi Uygulamaya Uygunluk |
|
1 – 50 Parça |
%100 Katı Kütük CNC (6061-T6) |
$0 |
$180 – $320 |
1 – 2 Hafta |
İşlevsel Prototipler ve Ön{0}}Seriler |
|
50 – 300 Parça |
Kum Döküm (A356) + İkincil CNC |
$2,500 – $5,000 |
$75 – $120 |
3 – 4 Hafta |
Düşük-Hacimli Endüstriyel ve Pilot Yapılar |
|
300 – 1.000 Parça |
Yerçekimi Kalıcı Kalıp + CNC |
$5,000 – $12,000 |
$40 – $65 |
4 – 6 Hafta |
Orta-Hacimli Sıvı İşleme / Braketler |
|
1,000+ Parça |
Yüksek-Basınçlı Döküm (A380) + CNC |
$12,000 – $35,000 |
$18 – $32 |
6 – 8 Hafta |
Seri Üretim Otomotiv / Elektronik |
Dazao Tek-Kaynak Avantajı
Dökümü bir tedarikçiden ve CNC işlemeyi diğerinden alırken, kalite anlaşmazlıkları kaçınılmaz olarak ortaya çıkar: makine atölyeleri takım kırılması ve sızıntılar için döküm gözenekliliğini suçlarken, dökümhaneler agresif beslemeler ve veri hizalamalarından dolayı makine atölyesini suçlar.
Xiamen Dazao Machinery, hem dökümhane zeminini hem de hassas CNC işleme atölyesini tek çatı altında kontrol ediyor. Kalıp tasarımcılarımız, ayırma hatlarını, geçit girişlerini, veri pedlerini ve soğutma pimlerini aşağı yöndeki 5-eksenli takım yollarıyla hizalamak için doğrudan CNC programlama ekiplerimizle birlikte çalışarak tam boyutlu ve basınca dayanıklı uyumu garanti eder.
Kaynak Kullanımı Kontrol Listesi ve PAA Mühendisliği SSS'leri
Tedarik ve DFM Mühendislik Kontrol Listesi
Dökme alüminyum parçaların işlenmesi için satın alma siparişlerini yayınlamadan önce bu çizim ve spesifikasyon parametrelerini doğrulayın:
Döküm Alaşımı ve Temper Onaylandı:Baskılarda alaşım kalitesini (örneğin A356-T6, A380, ADC12) ve ısıl işlem durumunu açıkça not edin.
Tanımlanan Döküm ve İşleme Verileri:Datum hedef noktalarının (A,B,C) aynı katı kalıp tarafında, ayrım çizgisinden kaçınarak bulunduğunu doğrulayın.
Belirtilen İşleme Stok Sınırları:İşleme stok paylarını HPDC için 0,5–0,8 mm'ye veya kalıcı kalıp için 1,5–2,0 mm'ye ayarlayın.
Basınç Testi ve Gözeneklilik Kabul Sınırları:ASTM E505 referans radyografilerine göre kabul kriterlerini tanımlayın; helyum veya havayı-altında-su test basıncı (örneğin, 0,5 sccm'den az veya buna eşit sızıntı oranıyla 3,5 bar) belirtin.
Yüzey Cilası (Ra) Açıklamaları:Döküm yüzeyleri (tipik olarak Ra 3,2–6,3 µm) ve CNC ile işlenmiş yüzeyler (Ra 0,4–1,6 µm) için Ra değerlerini ayrı ayrı tanımlayın.
İşleme Sonrası-Yüzey İşleme:Şeffaf/siyah anotlama (tutarlı renk için A356 gibi düşük-silisyum alaşımları gerektirir), kromat dönüşümü (MIL-DTL-5541) veya toz kaplama için gereksinimleri belirleyin.

SSS
01.A380 dökme alüminyumu frezelerken karbür takımların hızla aşınmasını nasıl önlersiniz?
02.Basınçlı döküm parçalardaki işlenmiş O-halkası olukları neden helyum sızıntısı testlerinde başarısız oluyor?
03.A380 dökümlerindeki küçük kör deliklerde kılavuz kırılması nasıl önlenebilir?
04.İnce-duvarlı alüminyum döküm mahfazaların CNC kelepçeleri açıldıktan sonra bükülmesine neden olan şey nedir?
05.Alüminyum dökümlerde neden daha fazla işleme payı bırakılması parça kusurlarına neden olur?
06.Eloksal işlemi neden işlenmiş dökme alüminyum üzerinde koyu gri veya lekeli yüzeyler oluşturur?