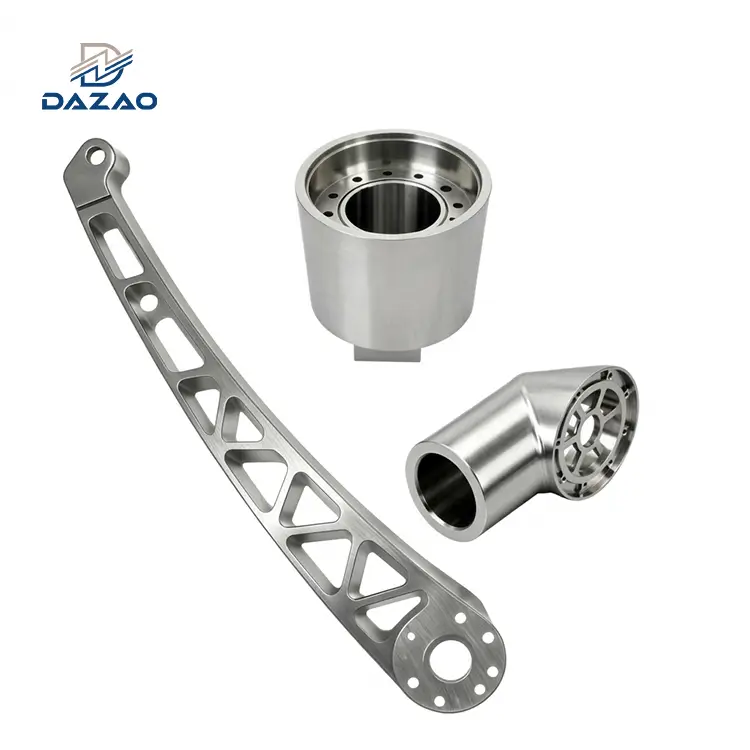
İç köşe yarıçapları takım çapını, takım erişimini, sapma sınırlarını ve kesme dinamiklerini belirler. Standart parmak freze boyutlarına eşit veya daha küçük bir iç köşe yarıçapının ayarlanması, kesicinin ciddi şekilde devreye girmesine, takım takırdamasına ve çevrim süresinin şişmesine neden olur. Takım yarıçapından en az %15 ila %30 daha büyük bir köşe yarıçapının belirtilmesi, sürekli yüksek-hızlı dairesel enterpolasyona olanak tanır, kesme kuvvetlerini %60'ın üzerinde azaltır ve çok-aşamalı kalan işlemeyi veya ikincil platin EDM işlemlerini ortadan kaldırır.

CAD Modellemede İç Köşe Yarıçapı ve Mağaza-Katı CNC Kinematiği Karşılaştırması
Parametrik CAD yazılımında, dikey 90 derecelik iç kenarlara sahip bir cep çizmek veya R0,5 mm gibi bir battaniye filetosu atamak saniyeler alır. 3 eksenli veya 5 eksenli bir işleme merkezinde yürütülüyorhassas CNC işleme hizmetleriBu geometrik seçim, üretimdeki her yukarı ve aşağı imalat parametresini belirler.çok-eksenli CNC frezeleme işlemleri.
Bir tasarım bir şeyi belirttiğindeköşe yarıçapı cncFiziksel işleme kinematiğini göz ardı eden bir özellik nedeniyle üretim, verimli hacimsel malzeme kaldırma işleminden yavaş, yüksek{0}}riskli mikro-frezelemeye doğru kayıyor.CNC iç köşe yarıçapıbelirler:
1. İzin verilen maksimum parmak freze sapı ve kesme çapı.
2. Gerekli takım kullanma uzunluğu ve bunun sonucunda ortaya çıkan takım montajı sertliği.
3. Kesme takım yolu stratejisi: doğrusal noktadan-noktaya-, dairesel enterpolasyon veya çok-geçişli dinlenme frezeleme.
4. Cep yan duvarları ve geçiş zeminlerindeki yüzey pürüzlülüğü (Ra) profili.

Dijital CAD Filetoları Fiziksel CNC Freze Makinelerinde Neden Başarısız??
CAD sistemleri geometriyi kütlesiz matematiksel sınırlar olarak ele alır. Dikey bir kenarın fiziksel direnci yoktur. Ancak bir CNC makine iş milinde malzeme kaldırma, dönme torku, diş başına talaş yükü ve kesici kavrama limitleri tarafından yönetilir.
Bir parmak freze düz bir duvar boyunca çalıştığında, radyal kesim genişliği sabit kalır. Aynı alet aynı yarıçapa sahip bir iç köşeye girdiğinde fiziksel temas alanı anında genişler. CAD modeli keskin bir köşeye veya gereğinden küçük bir yarıçapa zorlanırsa, fiziksel kesici şiddetli mekanik aşırı- kavramaya maruz kalır ve bu da sapmaya, boyutsal daralmaya ve kenarda kırılmaya yol açar.
Dazao'da Vaka Analizi: Derin Al7075-T6 Boşluklarda Takım Kırılması
Xiamen Dazao Machinery tesisinde bir havacılık müşterisi bir sipariş verdi.yapısal alüminyum CNC işlemeAl7075-T6 optik muhafazayı içeren proje. Tasarım, R0,5 mm olarak belirtilen iç köşe yarıçapına sahip, 35 mm derinliğinde dikdörtgen bir boşluk içeriyordu. Çizimde +/- 0.02 mm'lik genel antet bloğu toleransı ve Ra 0,8 mikrometrelik iç yüzey bitirme gereksinimi uygulandı.
Üretim sonucu, köşe radyüsü seçiminin neden parça üretilebilirliğini etkilediğini gösteriyor:
· Takım Seçimi:R0,5 mm'lik bir köşeyi işlemek için maksimum kesici çapı 1,0 mm'dir.
· Takım Kullanma Mesafesi Oranı:1,0 mm'lik yekpare karbür parmak frezeyle 35 mm derinliğe ulaşmak, 35:1'lik olağanüstü bir uzunluk-/çap (L/D) oranı oluşturur.
· Mekanik Arıza:Standart karbür parmak frezeler 4:1 L/D oranından sonra rijit stabiliteyi kaybeder. 12 mm'lik bir takımla ve ardından ikincil bir 3 mm'lik takımla kaba işleme sırasında, son 1,0 mm uzunluğundaki-boyunlu son işlemci talaş birikmesi ve sapma sivri uçları ile karşılaştı. Döngüsel yorgunluk ve rezonans nedeniyle birbirini takip eden iki mikro-parmak freze kırıldı.
· Bileşen Hurdası:Şiddetli takım titreşimi, köşe bağlantısı boyunca Ra 3,2 mikrometrelik kabul edilemez bir yüzey kalitesi oluşturdu ve yanal kesici sapması, yukarıdan aşağıya +0.06 mm'lik boyutsal bir koniklik yarattı. Parti, ilk CMM incelemesinde reddedildi.
· Mühendislik Düzeltmesi:Dazao mühendisleri, birleşmeyen köşe duvarlarında 1,5-derecelik draft açısının yanı sıra köşe yarıçapının R0,5 mm'den R4,0 mm'ye çıkarılmasını öneren bir Üretilebilirlik Tasarımı (DFM) incelemesi başlattı. Bu, sert bir 6 mm parmak frezenin (L/D oranı yaklaşık 5,8:1) kullanılmasına olanak tanıdı, boşluk başına döngü süresini 114 dakikadan 16 dakikaya düşürdü ve takım hatası olmadan tutarlı bir Ra 0,6 mikrometre yüzey elde edildi.
Kesici Bağlantı Açısı (CEA) Dinamiği ve İç Köşe Takım Yüklemesi
Doğrusal yolların işlenmesi, kararlı-hal kesme dinamiklerini içerir. Bir parmak freze bir iç köşeye girdiğinde, kesme kuvvetleri sabit yüklerden dinamik kuvvet artışlarına dönüşür.

180 Derecelik Köşe Etkileşimi Dikeninin Fiziği
Freze çapının %25'ine eşit radyal kesme derinliğine sahip düz cep duvar geçişinde, Kesici Kavrama Açısı yaklaşık 60 derecede sabit kalır:
Kesici Bağlantı Açısı=arccos(1 - (2 x Radyal Kesme Derinliği / Kesici Çapı))=arccos(1 - 0.5)=60 derece
Takım 90 derecelik keskin bir köşeye ulaştığındaCNC köşe yarıçapı takım çapıcep özelliği yarıçapı (Köşe Yarıçapı=Takım Yarıçapı) ile eşleştiğinde, kesici bir eksen boyunca doğrusal olarak hareket etmeyi durdurur ve döner. Tam köşe tepesinde, aletin temas sarım açısı anında 60 dereceden 180 dereceye genişler.
Takımın-iş parçası temasındaki bu ani üç kat genişleme ciddi fiziksel reaksiyonlara neden olur:
· Radyal Kuvvet Dalgalanması:Radyal kesme kuvveti, kavrama açısına göre-doğrusal olmayan bir şekilde ölçeklenir. Temas aletin çevresinin yarısını sardığında, radyal kuvvet %250 ila %400 oranında yükselir ve aletin ucunu programlanan yoldan uzağa iter.
· Termal Şok ve Talaş Sıkışma:Kanal içindeki talaş boşaltma alanı köşe tepe noktasında sıfıra kadar düzleşir. Sıkıştırılmış talaşlar karbür kanallara kaynaklanarak takım kanalları ve takım kenarları boyunca yıkıcı mikro-talaşlanmalara neden olur.
· Gevezelik Harmonikleri:Mekanik yükteki ani artış, takım tutucu düzeneğinin doğal frekansını harekete geçirerek-dikey köşe duvarlarında görünür çamaşır tahtası çatırdama desenleri bırakıyor.
Radyal Talaş İnceltme ve Kontrol İlerleme Hızı Telafisi
Bir iç köşe etrafında dairesel enterpolasyon sırasında, takımın merkezi, kesilen nominal köşe yarıçapından daha küçük bir yarıçapa sahip bir yay boyunca hareket eder:
Takım Merkez Çizgisi Yarıçapı=Köşe Yarıçapı - Takım Yarıçapı
Makine kontrolörü takım merkez hattında sabit bir programlanmış doğrusal ilerleme hızını korursa, dış kesme kenarındaki gerçek çevresel ilerleme hızı önemli ölçüde artar:
Gerçek Çevresel İlerleme Hızı=Programlanan Merkez Hattı İlerleme Hızı x (1 + (Takım Yarıçapı / Takım Merkez Hattı Yarıçapı))
Köşe Yarıçapı Takım Yarıçapına eşit olduğunda, Takım Merkez Hattı Yarıçapı sıfıra yaklaşarak çevresel ilerleme hızının teorik olarak sonsuza doğru yükselmesine neden olur. Modern CNC kontrolleri yavaşlamaya çalışır, ancak eksen gecikmesi sıklıkla aşırı-bağlantıya, takımın sapmasına ve oluk açmaya neden olur.
Dazao Karşılaştırması: Köşe Yarıçapı Neden Takım Yarıçapını %15 ila %30 oranında Aşmalıdır?
Tutarlı talaş yüklerini sağlamak ve ölü-köşelerden kaçınmak için iç köşe yarıçapları her zaman takım yarıçaplarını aşmalıdır:
Recommended Corner Radius >= 1.15 ila 1,30 x Takım Yarıçapı
Bu geometrik boşluk, CAM yazılımının sürekli bir trokoidal veya uyarlanabilir dairesel takım yolu oluşturmasına olanak tanır. Kesici, durmak ve dönmek yerine köşeden yuvarlanarak 90 derecenin altında sürekli bir kavrama açısını korur, radyal sapma kuvvetlerini %60'ın üzerinde azaltır ve parmak frezenin çalışma ömrünü üç kat uzatır.
Cep Derinliği ve İç Köşe Yarıçapı: Takım Sapmasını ve Kalan İşlemeyi Yönetme
Cep derinliğini referans almadan bir iç köşe yarıçapı belirlemek, işleme gecikmelerinin ve şişirilmiş bileşen maliyetlerinin en yaygın nedenlerinden biridir. Karmaşık boşlukları değerlendirirken3 eksenli ve 5 eksenli CNC işleme, takım erişimi ve tutucu açıklığı ulaşılabilir minimum yarıçapı belirler.

Konsol Kiriş Saptırma Formülü ve L/D Oranı Tuzağı
Yanal kesme yükü altındaki yekpare karbür parmak freze, takım tutucu pensine sabitlenmiş bir konsol kirişi görevi görür. Takım ucundaki elastik sapma klasik kiriş mekaniği yoluyla hesaplanır:
Takım Sapması=(Radyal Kesme Kuvveti x Çıkıntı Uzunluğu^3) / (3 x Esneklik Modülü x Alan Atalet Momenti)
Katı silindirik bir kiriş için Alan Atalet Momenti (Pi x Takım Çapı^4) / 64'tür. Bu değerin değiştirilmesi son sapma formülünü verir:
Takım Sapması=(64 x Radyal Kesme Kuvveti x Çıkıntı Uzunluğu^3) / (3 x Pi x Esneklik Modülü x Takım Çapı^4)
Sapma uzunluğun küpüyle (Sarkıntı Uzunluğu^3) ve çapın dördüncü kuvvetiyle (Takım Çapı^4) ters orantılı olarak ölçeklendiğinden, takım çapını küçük bir parçaya uyacak şekilde azaltırken derinliği sabit tutar.CNC cep köşe yarıçapı tasarımısapmanın katlanarak patlamasına neden olur. Bu dinamik doğrudan kilitlenirCNC duvar kalınlığı DFM yönergeleriİnce boşluk duvarlarının saptırılmış kesicinin yanında esnediği yer.
|
Takım Çapı |
Köşe Yarıçapı |
Çıkıntı Uzunluğu |
L/D Oranı |
Bağıl Sapma Faktörü (L^3 / D^4 ile orantılı) |
Kararlılık Durumu |
Önerilen Maksimum İlerleme Değer Kaybı |
|
12,0 mm |
R7,0 mm |
36mm |
3:1 |
1,0x (Temel) |
Optimal Sert Bölge |
%100 nominal ilerleme |
|
8,0 mm |
R5,0 mm |
36mm |
4.5:1 |
5.06x |
Küçük titreşimle kararlı |
%75 nominal ilerleme |
|
4,0 mm |
R2,5 mm |
36mm |
9:1 |
81.0x |
Yüksek sapma ve sohbet riski |
%30 nominal ilerleme, çok-adımlı derinlik |
|
2,0 mm |
R1,2 mm |
36mm |
18:1 |
1,296.0x |
Şiddetli istikrarsızlık; takım kırılma bölgesi |
%10 nominal ilerleme, yüksek çevrim süresi |
|
1,0 mm |
R0,6 mm |
36mm |
36:1 |
20,736.0x |
Frezeleme için imkansız; EDM gerektirir |
İkincil süreç gerekli |
Çok-Aşamalı Kalan İşleme Operasyonlarında Döngü Süresi Enflasyonu
Bir cebin genel boyutları büyük ancak köşe dolguları dar olduğunda işleme tek bir takımla tamamlanamaz. CAM programcısının çok-aşamalı kalan frezelemeyi uygulaması gerekir:

1. Birincil Kaba İşleme (Boğa-Uzun Uçlu Freze, örneğin, Çap 16 mm, R2):Yüksek ilerleme hızlarında (4500 mm/dak) ham kütük stoğunun %85 ila %90'ını çıkarır. Her dikey köşede büyük, işlenmemiş üçgen hacimler kalır.
2. Yarı-Son İşlem Kalan Freze (örneğin, Çap 6 mm):16 mm kesicinin bıraktığı köşe stokunu çıkarır. Eşit olmayan malzeme etkileşimi nedeniyle ilerleme hızı %50 oranında düşmelidir.
3. Köşe Son İşlem Mikro-Freze (örneğin, Çap 2 mm):Son köşe konturunu temizler. Radyal kavrama kesilmemiş bölgelere girdikçe değiştiğinden, takımın kırılmasını önlemek için ilerleme hızının düşürülmesi gerekir.
4. Ortaya Çıkan Maliyet Etkisi:Her ek kalan işleme adımı, takım değiştirme döngüleri, takım aşınma izleme ek yükünü ve ilerleme hızı azaltmayı ekleyerek toplam çevrim süresini, tekdüze takım yolları için tasarlanmış bir boşlukla karşılaştırıldığında 2,5 ila 4 kat artırır.
Cep Derinliği ve Köşe Radyusları için Mühendislik Seçim Matrisi
üzerinde sıkı kontrol sağlamak içinCNC köşe yarıçapı ve cep derinliğiilişkisini sağlamak için, mekanik tasarımcılar aşağıdaki yarıçap--derinlik parametrelerine-uygulanmalıdır.minimum iç köşe yarıçapı CNC işlemesınırlara uyulur:
|
Cep Derinliği Kategorisi |
Derinlik--Genişlik-Geometrisi |
Minimum İç Köşe Yarıçapı |
Tercih Edilen İç Köşe Yarıçapı |
Üretim Stratejisi |
|
Sığ Boşluk |
Derinlik<= 2 x Tool Diameter |
Corner Radius >= 0.10 x Derinlik |
Corner Radius >= 0.25 x Derinlik |
Standart oluklu kesicilerle tek-geçişte-yüksek hızda frezeleme |
|
Orta Boşluk |
2 x Takım Çapı < Derinlik<= 4 x Tool Diameter |
Corner Radius >= 0.15 x Derinlik |
Corner Radius >= 0.35 x Derinlik |
Boyunlu-rahatlatılmış parmak frezelerle iki-aşamalı kaba işleme ve ince işleme |
|
Derin Boşluk |
Derinlik > 4 x Takım Çapı |
Corner Radius >= 0.25 x Derinlik (veya 1,5 derecelik Duvar Taslağı) |
Corner Radius >= 0.50 x Derinlik |
Çok-aşamalı uyarlamalı kalan frezeleme, uzun-boyunlu kesiciler veya tel Erozyon |
Kat{0}}Köşeden-Köşeye Sapma Adımları: Temel Nedenler ve CMM Denetim Riskleri
Analiz ederkenCep için CNC iç köşe yarıçapıişleme, standart tasarım kılavuzları yalnızca dikey duvar kaplamasına odaklanır. Xiamen Dazao Machinery'deki üretim sahasında, CMM reddetme verileri, geometrik arızaların sıklıkla dikey köşe yarıçapı ile yatay zemin arasındaki bağlantı noktasında meydana geldiğini ortaya koyuyor.

Köşe Tepe Noktalarında 3B Kesme Kuvveti Vektör Kaymaları
Doğrusal cep tabanı temizleme sırasında kesme kuvvetleri büyük ölçüde düzlemsel kalır. Parmak freze dar bir köşeye geçtikçe kesme kuvvetleri karmaşık üç-boyutlu vektörlere dönüşür:
1. Radyal Kuvvet Vektörü:Takım sapını ikiye bölme açısı boyunca köşe tepesinden uzağa iter.
2. Eksenel Kuvvet Vektörü:Helis yukarı kesim hareketi ile oluşturulur; takım, iş parçasının içine eksenel olarak aşağı doğru çekilir veya helis helis yönüne bağlı olarak yukarı doğru itilir.
3. Teğetsel Kesme Kuvveti:Anlık çip hacminin artması nedeniyle ani artışlar.
Makine kontrolörü dar bir yarıçap tespit ettiğinde hızlanma sınırlarına uymak için eksen yavaşlaması komutu verir. Tabla hızı düştükçe radyal kesme basıncı aniden gevşer.
Esnetilmiş parmak freze, kısıtlanmamış denge konumuna doğru geri yaylanır. Bu mekanik yaylı-geri, alt kesme dudağının köşe yayının tam giriş ve çıkış noktalarında cep zeminine daha derin bir şekilde yerleşmesine neden olur ve 0,015 mm ile 0,045 mm arasında değişen belirgin bir oyuk veya yükseltilmiş basamak bırakır.

Alt Basamak Çıkıntılarından Kaynaklanan Montaj Arızaları
Bu-köşeden-köşeye adım kusuru, parçaları doğrularken anında işlevsel arızalara neden olursıkı CNC işleme toleransları:
· Montaj İlişkileri Bileşenlerinde Düzlemsel Girişim:Eşleşen devre kartları, lityum-iyon pil modülleri veya optik alt-düzenlemeler cep tabanına tam oturamaz, bu da açısal eğime ve termal arayüz malzemesi kalınlığı değişimine neden olur.
· Lokalize Stres Yükselticileri:Bu adım mikroskobik bir çentik görevi görerek dinamik döngüsel yükleri yoğunlaştırıyor ve yapısal otomotiv ve havacılık bileşenlerinde yorulma eşiklerini düşürüyor.
· Rulman Deliği Salgısı:İç köşeler hassas rulmanlar için yerleştirme özellikleri oluşturduğunda, zemin basamakları eksenel yanlış hizalamaya ve rulman yuvasının erken aşınmasına neden olur.
Toroidal Alt Karışım Yarıçaplarıyla Zemin Basamaklarının Çözümlenmesi
To eliminate the floor-to-corner step, design engineers should avoid calling out a perfectly sharp 90-degree floor-to-wall intersection alongside a small vertical corner radius. Specifying a compound corner with a bottom blend radius (Bottom Radius >= 0.5 mm ila 1,5 mm), boğa-burunlu (toroid) parmak frezelerin kullanımına olanak sağlar.
Köşe-yarıçaplı boğa-uçlu kesiciler kesme kuvvetlerini sürekli bir toroidal eğri boyunca dağıtarak eksenel oluk açmayı önler ve ikincil manuel çapak alma işlemine gerek kalmadan zeminden-duvara-eşit geçişler üretir.
Kare Birleşen Parçaların Tasarımı: Köpek Kılçığı Filetoları ve EDM İşlemleri
Standart mekanik tasarım sıklıkla dikdörtgen bileşenlerin (baralar, çekirdek pimleri, konektörler veya kayar bloklar gibi) girintili bir cebe tamamen oturmasını gerektirir. Ses uygulanıyoralüminyum muhafaza DFM tasarım ilkelerigereksiz ikincil takım kurulumlarını önler.

Mekanik Rölyef Karşılaştırması: Köpek Kemiği, T-Kemik ve Overcut Geometrisi
Fonksiyonel montaj, ikincil üretim aşamalarını eklemeden kare açıklık gerektirdiğinde,köpek kemiği filetosu CNC işlemepratik bir çözüm sunuyor.
|
Rölyef Geometri Türü |
Takımyolu Karmaşıklığı |
Maksimum Çiftleşme Açıklığı |
Gerilme Yoğunlaşma Faktörü (Kt) |
En İyi Uyum Uygulaması |
|
Standard Fillet (Radius >= Takım Yarıçapı) |
En Düşük (Sürekli Ark) |
Kötü (Birleşme parçası pahı gerektirir) |
1,2 ila 1,5(Düşük) |
Akışkan manifoldları, genel yapısal braketler |
|
Köpek Kılçığı Fileto |
Düşük (Köşeye 45 derece dalma) |
%100 tam kare açıklık |
2,2 ila 2,8(Ilıman) |
Pil modülü muhafazaları, kaydırarak-elektronikte |
|
T-Kemik Filetosu |
Orta (Tek-eksen üzerinde-hareket) |
%100 tam kare açıklık |
2,5 ila 3,2(Daha yüksek) |
Adım-birleştirme konnektörleri, takım fikstürleri |
|
Çapraz Köşe Kesimi |
Orta (Radyal kanal açma yolu) |
Minimum alan kaybıyla tam açıklık |
2,0 ila 2,4(Ilıman) |
Hassas sac metal yerleştirme armatürleri |
Köpek kemiği filetosu ile tam kare açıklık sağlamak içinCNC işleme karesi iç köşeler, kabartma kesicinin montaj karesi genişliğine göre minimum çapı aşağıdakileri karşılamalıdır:
Minimum Relief Tool Diameter >= (Birleşme Karesi Genişliği / 1,414) - Açıklık Ofseti
Döner CNC Frezeleme ile Tel Erozyon ve Sinker Erozyon Yetenekleri Karşılaştırması
İşlevsel veya estetik gereksinimler gerçek anlamda keskin köşeler gerektirdiğinde (Yarıçap < 0,1 mm), dönerCNC frezeleme keskin iç köşelerfiziksel olarak imkansızdır ve alternatif süreçler gerektirir.

1. Tel Erozyon (Elektrik Deşarjı İşleme):
· Uygulanabilirlik:Yalnızca-cepler ve-açık uçlu yuvalar aracılığıyla.
· Tolerans ve Yarıçap:+/- 0.002 mm toleransları koruyarak 0,05 mm pirinç tel kullanarak R0,03 mm kadar küçük iç köşe yarıçapları elde eder.
· Maliyet Metriği:Mikro-frezelemeyle karşılaştırıldığında ayrıntılı-özellikler için oldukça uygun maliyetlidir.
2. Sinker Erozyon (Ram / Dalma Erozyon):
· Uygulanabilirlik:Kör cepler ve kapalı{0}}alt boşluklar.
· Üretim Giderleri:Yüksek yoğunluklu bakır veya grafit elektrotların hassas CNC-yüksek hızda frezelenmesini, ardından çok-aşamalı kaba işleme ve yörüngeli kıvılcım-erozyon kurulumlarını gerektirir.
· Maliyet Metriği:Bireysel özellik maliyetini standart CNC frezelemeye göre %300 ila %600 oranında artırır.
CNC Köşe Yarıçapı İşleme Maliyet Modellemesi ve Çevrim Süresi Karşılaştırması
İç köşe yarıçapındaki her azalma, çevrim süresinde, takım tüketiminde, makine saatlik oranlarında ve hurda risklerinde üstel bir değişimi tetikler. Bu korelasyonu anlamak,özel alüminyum CNC işleme maliyetlerinin azaltılmasıorta-ila-yüksek hacimli üretim süreçlerinde.

Proses Rotası Maliyet Dağılımı: Büyük Yarıçap, Küçük Radyus ve Batık Erozyon
Köşe yarıçapı seçimi doğrudan işleme rotasını belirler:
· Rota A (Optimize Edilmiş Büyük Fileto):Standart sert kesicilerle tek kurulumlu kaba işleme ve ince talaş işleme. Yalnızca köşe temizlemeye ayrılmış sıfır takım değişikliği.
· Rota B (Alt-Milimetre Filetosu):Birincil yüksek-hızda kaba işleme, ardından sınırlı ilerleme hızlarında çalışan uzun-boyunlu mikro-parmak frezelerle iki aşamalı kalan işleme gelir.
· Rota C (Kör Boşlukta Keskin 90 Derecelik Köşe):CNC ön frezeleme, bakır veya grafit elektrot işleme, ikincil platin EDM kıvılcım erozyonu ve EDM yeniden döküm katmanlarını kaldırmak için manuel tezgah parlatma.
100 mm x 100 mm x 40 mm Cepte Deneysel İşleme Maliyet Verileri
İç yarıçapların nasıl belirlendiğini göstermekCNC köşe yarıçapı işleme maliyeti, aşağıdaki veriler, 4 eksenli bir işleme merkezinde Al6061-T6'da işlenmiş tek bir standart cebi modeller (saatlik makine atölyesi ücreti 85 ABD doları):
|
Parametre |
Senaryo A: DFM-Optimize Edilmiş |
Senaryo B: Dar Köşe Tasarımı |
Senaryo C: Gerçek Keskin Köşe |
|
İç Köşe Yarıçapı |
R6,0 mm |
R1,0 mm |
Keskin Köşe (Yarıçap<= 0.05 mm) |
|
Birincil Kaba İşleme Takımı |
Çap 16 mm Boğa-Burun (R2) |
Çap 16 mm Boğa-Burun (R2) |
Çap 16 mm Boğa-Burun (R2) |
|
Kalan İşleme Aşamaları |
Yok (Tek Son İşlem Aracı) |
Aşama 1: Çap 4 mm / Aşama 2: Çap 1,5 mm |
Sinker EDM Kurulumu Gerekli |
|
İkincil Süreçler |
Hiçbiri |
Hiçbiri |
Grafit Elektrot CNC Freze + Platin Erozyon |
|
Kaba İşleme Çevrim Süresi |
4,2 dakika |
4,2 dakika |
4,2 dakika |
|
Bitirme / EDM Döngü Süresi |
2,6 dakika |
18,5 dakika |
34,0 dakika (EDM yanığı + kurulum) |
|
Takım Aşınması / Tüketim |
Temel (1,20$) |
Yüksek (alet aşınması nedeniyle parça başına 8,50 ABD doları) |
Yüksek (18,00$ elektrot malzemesi + aşınma) |
|
Doğrudan İşleme Maliyeti / Parçası |
$9.64 |
$32.19 |
$72.15 |
|
Göreli Maliyet Çarpanı |
1,0x (Temel) |
3.34x |
7.48x |

İç Köşe Optimizasyonu için Dazao Mühendislik DFM Kuralları
Üretim maliyetlerini azaltırken sıkı boyut kontrolünü sürdürmek için mühendislik ekipleri bu pratik kuralları bileşen çizimlerine dahil etmelidir.

Yapı Mühendisleri için-Dört Pazarlık Edilemez DFM Kuralı
1. Standart Olmayan Kesirli-Kural:Hiçbir zaman bir tamsayı takım yarıçapıyla eşleşen bir iç köşe yarıçapı belirtmeyin. Örneğin, atölyenin standart 6,0 mm kesici (takım yarıçapı 3,0 mm) çalıştırmasını bekliyorsanız R3,0 mm köşe belirtmeyin. R3,5 mm ila R4,0 mm'yi belirtin. Bu, kesici merkez hattının tepe noktasında durmadan sürekli hareketi sürdürmesi için açıklık sağlar.
2. 3:1 Cep Derinliğinden--Yarıçap Sınırına-:Standart fiyatlandırma için cep derinliğinin iç köşe yarıçapına oranını 3:1 veya altında tutun:
Cep Derinliği - Köşe Yarıçapı Oranı: (Cep Derinliği / Köşe Yarıçapı)<= 3
Bir boşluğun 30 mm derinliğe ulaşması gerekiyorsa, en az R10,0 mm'lik bir köşe yarıçapı belirtin. Yarıçapın R3,0 mm'den (Oran=10) küçük olması gerekiyorsa, daha ağır, konik saplı parmak frezelere izin vermek için köşe duvarlarına çok-katmanlı bir basamaklı boşluk veya 1,5-dereceden 3,0 dereceye kadar taslak açısı ekleyin.
3. Parça Boyunca Yarıçap Tekdüzeliğini Koruyun:Bir cepte R2,0 mm, diğerinde R3,0 mm ve dış yuvada R1,5 mm yazmaktan kaçının. Tüm özelliklerde iç köşe yarıçaplarının standart hale getirilmesi, tek bir son işlem takımının bileşen genelinde sürekli operasyonlar yürütmesine olanak tanıyarak takım değiştirme döngülerini en aza indirir ve programlama süresini azaltır.
4. Duvar Yarıçapını Alt Yarıçaptan Ayırın: When designing deep structural housings, keep the vertical wall corner radius large (Radius >= 4.0 mm) ve alt kat filetosunu küçük tutun (Alt Yarıçap yaklaşık 0,5 mm ila 1,0 mm). Bu, yüksek-rijitliğe sahip düz veya boğa-burunlu parmak frezelerin her iki özelliği de çatırdama izlerine veya zemin basamaklarına neden olmadan verimli bir şekilde işlemesine olanak tanır.
Maliyetten Kaçınma için Tedarik Çizimi Denetim Kontrol Listesi
Fiyat teklifi tahmini için üretim çizimlerini yayınlamadan veya bir teklif başlatmadan öncefonksiyonel hızlı prototipleme aşamasısatın alma yöneticileri çizimleri üç temel kırmızı bayrak açısından incelemelidir:
· Bayrak 1:Kritik olmayan iç köşe filetolarına varsayılan başlık-blok genel toleransları (+/- 0.05 mm) uygulanır ve atölyenin büyük boyutlu kaba işleme kesicileri kullanması engellenir.
· Bayrak 2:Dikey 90-derecelik köşelere sahip, köpek kemiği veya T kemiği kabartması belirtilmeyen kör cepler.
· Bayrak 3:Köşe Yarıçapının Cep Derinliğinin 0,15 katından daha az olduğu derin, dar boşluklar; bu, aşırı takım sapması ve yüksek hurda risklerini gösterir.
Özel CNC Bileşenlerinizi Dazao Machinery ile Optimize Edin
Ham stoku kesmeden önce üretim gecikmelerini, takım sapması kusurlarını ve gereksiz ikincil işlem maliyetlerini ortadan kaldırın. Mühendislik departmanımızla bağlantı kurunÇizimlerinizi mühendislik DFM incelemesi için gönderin(STEP, IGES veya Parasolid) ve Xiamen Dazao Machinery'den doğru bir üretim teklifinin yanı sıra ayrıntılı bir üretilebilirlik analizi alın.

SSS
01.İç yarıçap kesici yarıçapa eşit olduğunda CNC makinem neden takırdıyor?
02.Derin CNC cepleri için en pratik derinlik-yarıçap-oranı nedir?
03.İşlenmiş cep köşeleri neden alt katta eşit olmayan bir basamak gösteriyor?
04.Mühendisler ne zaman Tel Erozyon yerine köpek kemiği filetolarını belirlemelidir?
05.Küçük köşe filetolarının kalan işlemesi üretim çevrim sürelerini nasıl artırır?
06.Şişirilmiş işleme fiyatlarını önlemek için iç köşe toleransları nasıl belirlenmelidir?