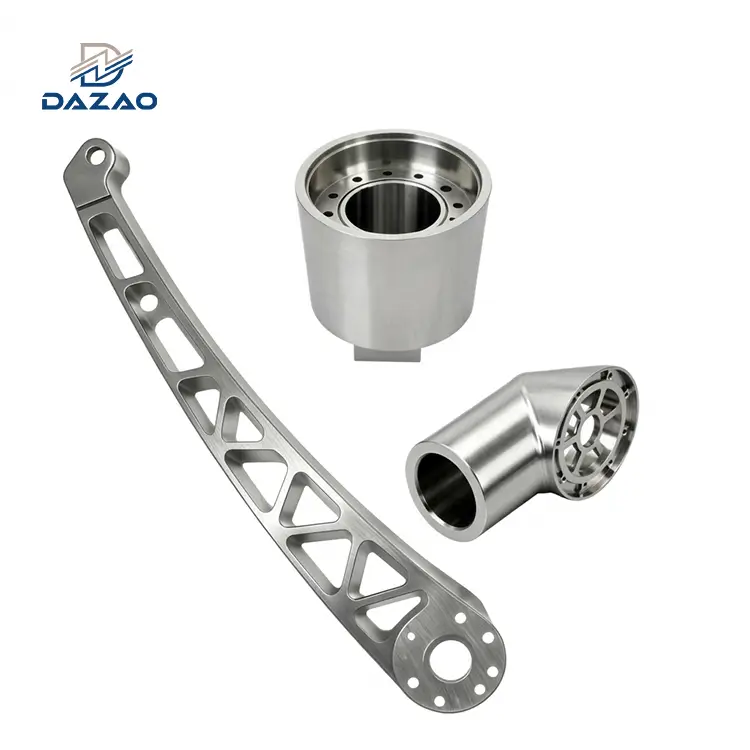
Seçme6061-T6 alüminyumüstün-güç gerektiren yüksek yüklü yapısal CNC bileşenleri içinçekme mukavemeti (310 MPa), yüksekakma dayanımı (276 MPa), sıkıboyutsal toleranslar(±0,01 mm)ve yüksek-hızlı frezeleme sırasında öngörülebilir, parçalı talaş oluşumu.
Seçme6063-T6 alüminyumparçalar karmaşık oyuk gerektirdiğindeekstrüzyonikincil hafif CNC kaplamalı geometriler, üstün kozmetikanotlamatekdüzelik ve cilalıyüzey kalitesi (Ra < 0,4 µm)mimari, optik veya tüketici elektroniği muhafazaları için.
6061 ve 6063 Alüminyum: CNC Makinistleri için Hızlı Seçim Matrisi
Hassas CNC üretiminde aşağıdakiler arasında seçim yapılabilir:6061 ve 6063 alüminyumyapısal mekanik performans ile geometrik ekstrüzyon yeteneği arasında temel bir dengeyi temsil eder{0}. Ne zamanCNC işleme projeleri için en iyi alüminyumun değerlendirilmesi, mekanik tasarım mühendisleri, satın alma uzmanları ve proje yöneticileri sıklıkla analiz ederCNC işleme için 6061 ve 6063ham stok maliyetlerini, işleme döngü sürelerini ve-işleme sonrası estetiği dengelemek için.

Dazao üretim tesisinde faaliyet gösteriyoruz.5 eksenli işleme merkezlerive ISO9001:2015 ve IATF16949:2016 kalite sistemleri kapsamında yüksek-hızlı CNC torna hücreleri için temel kuralımız mutlaktır:6061 alüminyum alaşımıyüksek-yük için standart iş gücüdür6061 yapısal alüminyumbileşenler, oysa6063 alüminyum alaşımıikincil frezeleme, delme ve dekoratif kaplama gerektiren karmaşık içi boş profiller için optimize edilmiş bir ekstrüzyon alaşımıdır.
Arasında seçim yapmak6061 veya 6063 alüminyumHammadde teslimat formatının (katı kütük, levha veyaCNC işleme için özel alüminyum ekstrüzyon), toplam malzeme kaldırma hacmi ve son mekanik ortam.
Kimyasal Bileşim ve Mikro Yapı: Neden 6061 ve 6063 Farklı Şekilde Kesiliyor?
arasındaki fiziksel ve mekanik farklılık6061 alüminyum özellikleriVe6063 alüminyum özellikleriASTM B221 ve AMS-QQ-A-200 standartlarına göre yönetilen kimyasal alaşım eşiklerinden kaynaklanır. Her ikisi de magnezyum-silikon (Al-Mg-Si) 6000 serisi ailesine aittir, ancak yapay yaşlandırma sırasındaki faz çökelme davranışlarını alaşım oranları belirler.
|
Eleman (Ağırlık %'si) |
6061 Kompozisyon Sınırı |
6063 Kompozisyon Sınırı |
CNC İşleme ve İşleme Üzerinde Mühendislik Etkisi |
|
Silikon (Si) |
0,40 ila 0,80 |
0,20 ila 0,60 |
Sertleşme çökelti fazını oluşturur; fazla Si takım aşınmasını artırır. |
|
Magnezyum (Mg) |
0,80 ila 1,20 |
0,45 ila 0,90 |
Beta-faz sertleşme çökeltisini oluşturmak için Si ile birleşir; akma gücünü artırır. |
|
Demir (Fe) |
Maksimum 0,70 |
Maksimum 0,35 |
Safsızlık; Metaller arası tane sınırı kusurlarını önlemek için 6063'te düşük tutuldu. |
|
Bakır (Cu) |
0,15 ila 0,40 |
Maksimum 0,10 |
6061'de matris kayma mukavemetini arttırır; Eloksal berraklığını bozar. |
|
Krom (Cr) |
0,04 ila 0,35 |
Maksimum 0,10 |
Yeniden kristalleşmeyi bastırır, tane boyutunu inceltir, stres korozyonunu önler. |
|
Çinko (Zn) |
Maksimum 0,25 |
Maksimum 0,10 |
İz elementi; galvanik mikro-oyuklanmayı önlemek için sıkı bir şekilde kapatılmıştır. |
|
Titanyum (Ti) |
Maksimum 0,15 |
Maksimum 0,10 |
Kütük dökümü sırasında eklenen tahıl inceltici. |
|
Manganez (Mn) |
Maksimum 0,15 |
Maksimum 0,10 |
Sağlam{0}}çözüm güçlendirici; yüksek-sıcaklık performansını artırır. |
|
Alüminyum (Al) |
Bakiye (95,8 ila 98,6) |
Bakiye (97,5 - 99,3) |
6063'teki daha yüksek baz saflığı, daha yüksek süneklik ve metal akış hızları sağlar. |
Al-Mg-Si Alaşımlarında Yağış Sertleştirme ve Dislokasyon Sabitleme
Mekanik bütünlüğü6061-T6 ve 6063-T6yapay çökeltme ısıl işlemi (6 ila 10 saat boyunca 160 derece ila 180 derece arasında yaşlandırma) sırasında magnezyum silisit fazının stokiyometrik çökeltilmesiyle kontrol edilir.
· 6061 Matrisi:Bakırın kasıtlı olarak dahil edilmesi (en fazla0.40%Cu) ve krom (en fazla0.35%CR) içinde6061 alüminyumkarmaşık kuaterner dispersoidleri tanıtır. Bu intermetalikler, tane sınırları boyunca dislokasyon hareketini sabitleyerek,6061 akma dayanımıile276 MPafrezeleme takımının devreye girmesi sırasında temiz mikro-kesme düzlemleri sağlar.
· 6063 Matrisi:Magnezyumun %0,45-0,90 ile sınırlandırıldığı ve bakırın %0,10 ile sınırlandırıldığı,6063 alüminyum profilstok, güçlendirici çökeltilerin daha düşük bir hacim fraksiyonunu içerir. Ortaya çıkan matris, plastik akışa karşı düşük direnç göstererek6063 ekstrüzyonçok boşluklu kalıplar sayesinde 6061'den 3 kata kadar daha hızlı hızlanır, ancak kesici uçların altında farklı davranan daha yumuşak bir metal elde edilir.
Mekanik Özellikler ve İşlenebilirlik: 6061-T6 ve 6063-T6 Karşılaştırması
Değerlendirirken6061 vs 6063 gücüYüksek-hassasiyet için h ve kesme parametreleri6061 CNC parçaları6063 CNC parçasına kıyasla ölçülebilir mekanik değerler; ilerleme hızlarını, iş mili hızlarını, kesme derinliğini ve beklenen takım ömrünü belirler.
|
Mekanik Özellik |
6061-T6 (Öğütülmüş Kütük/Levha) |
6063-T6 (Ekstrüzyon ve Eskitilmiş Profil) |
Test Standardı / Yöntemi |
|
Nihai Çekme Dayanımı (UTS) |
310 MPa(45.000 psi) |
241 MPa(35.000 psi) |
ASTM B557 |
|
Verim Gücü (%0,2 Dengeleme) |
276 MPa(40.000 psi) |
214 MPa(31.000 psi) |
ASTM B557 |
|
Kopma Uzaması (%) |
%12 ila %17 |
%12 ila %18 |
50 mm ölçü uzunluğu |
|
Brinell Sertliği (HB500) |
95 HB |
73 HB |
10mm top, 500kg yük |
|
Kesme Dayanımı |
207 MPa(30.000 psi) |
152MPa(22.000 psi) |
ASTM B565 |
|
Yorulma Dayanım Limiti |
96,5 MPa (5×10⁸ döngüler) |
68,9 MPa (5×10⁸ döngüler) |
RR Moore ters bükme |
|
Esneklik Modülü (E) |
68,9 not ortalaması |
68,3 not ortalaması |
Çekme dinamik testi |
|
Isı İletkenliği |
167 W/m·K |
201 W/m·K |
ASTM E1461 |
|
İşlenebilirlik İndeksi Derecelendirmesi |
70%(Serbest-kesme referansı) |
55%(Sakız birikmesine eğilimli) |
2011-T3'e göre (%100) |

Talaş Tahliyesi, Yerleşik-Üst Kenar (BUE) ve Yüzey Cilası (Ra) Analizi
1. Talaş Oluşumu ve Kesme Bandı Mekaniği
· 6061 İşlenebilirlik:Daha yüksek sertlik (95 HB) ve ikincil faz çökeltilerinin varlığı, yekpare karbür kesici takımların keskin, parçalı talaşlar üretmesine olanak tanır. Kesme açısı yüzey kesme hızlarında tutarlı kalır (Vc) arasında değişen300 m/dak ila 1200 m/dakuzun talaş yuvalarının iç deliklere zarar vermesini veya otomatik takım değiştiricilerin etrafına sarılmasını önler. Programlamayla ilgili ayrıntılı bilgiler için,gelişmiş 6061 alüminyum CNC işleme parametreleri ve takımlama kuralları.
· 6063 İşlenebilirlik:Daha düşük sertlik nedeniyle (73 HB) ve yüksek baz saflığı,6063 işlenebilirlikmalzeme plastisitesinden etkilenir. Kesici takımlar, ani kesme kopması yerine, takım talaş yüzeyinin önünde plastik deformasyona neden olur. Bu, fener mili soğutma sıvısı boyunca yüksek-basınç-basıncı olmadığı sürece (minimum20 bar) dağıtılır.
2. Yerleşik-Üst Kenar (BUE) Oluşumu ve Takım Tribolojisi
Ağır frezeleme veya profil işleme gerçekleştirirken6063 ekstrüzyon alaşımıdüşük erime-noktası sınır fazları, kaplanmamış tungstenli karbür takımlar üzerinde lokalize yapışma oluşturur:

Nerede:
Tarayüz= Kesici takım-talaş arayüzü sıcaklığı
μ=Takım kaplaması ile alüminyum arasındaki sürtünme katsayısı
Fc= Ana kesme kuvveti (N)
Vc= Yüzey kesme hızı (m/dak)
kiş parçası= İş parçası termal iletkenliği (W/m·K)
Çünkü 6063'ün yüksek bir değeri vartermal iletkenlik (201 W/m·K)ancak kesme sertliği düşük olduğundan, kuru veya düşük-yağlama koşulları altında takım ucunda malzeme aktarımı hızla gerçekleşir. BuYerleşik-Üst Kenar (BUE)etkili takım yarıçapını arttırır, parça toleranslarını azaltır±0,01 mmbitti±0,05 mm.
İşleme6061-T6aynı yüzey hızlarında önemli ölçüde daha düşük yapışma sürtünmesi üreterek takım kenarı keskinliğini uzun süre korur150 saatkullanırken sürekli kesmeDLC(Elmas-Karbon Gibi)veya mikro-parlatılmış ZrN-kaplamalı yekpare karbür parmak frezeler.
3.-İşlenmiş Yüzey Pürüzlülüğü (Ra) Olarak Elde Edilebilir
· 6061 Yüzey İşlemi:Frezelenmiş zemin ve duvar yüzeyleri düzenli olarakRa 0,8 µm (32 µinç)standart yüksek-besleme koşulları altında veRa 0,4 µm (16 µinç)eksenel kesme derinliğine sahip özel ince talaş silici geometrisi kesici uçlarının kullanılması (birp) 0,1 mm.
· 6063 Yüzey İşlemi:Doğrudan yüzey frezelemede, bitmiş yüzeylerde sıklıkla mikro-yırtılma sorunu yaşanır ve bu durum, yüzeyde temel yüzey kalitesi sağlar.Ra 1,6 µm ila Ra 2,2 µm. Achieving a smooth 6063 surface finish requires high spindle speeds (N>15.000 RPM), azaltılmış talaş yükü (fz<0.04 mm/tooth), and continuous mist lubrication to prevent tearing along the crystal boundaries.
CNC İşleme Kör Noktaları: 3 Gerçek Atölye Arızası ve Mühendislik Çözümleri
Mühendislik veri sayfaları nominal çekme ve akma değerlerini sağlar, ancak yüksek-hızlı kesme takımları 5 eksenli bir işleme merkezinde ham malzemeyi çalıştırdığında ne olacağını yansıtmaz. Dazao'da 24 yılı aşkın süredir özel bileşenler üreten mühendislik ekibimiz, standart alaşım seçim kılavuzlarının gözden kaçırdığı arıza modlarını belgelemiştir.
Durum 1: İnce-Duvarlı 6063 Ekstrüzyon Frezelemede Artık Gerilim Eğilimi
Başarısızlık Senaryosu
Bir robotik müşterisi, 400 mm uzunluğunda, 80 mm genişliğinde ve 40 mm yüksekliğinde ve 4 mm nominal duvar kalınlığına sahip özel 6063-T6 alüminyum profil ekstrüzyonları sağladı. Üretim çizimi, küresel düzlemsellik toleransıyla montaj pencereleri ve ağırlık azaltma boşlukları oluşturmak için tek-taraflı CNC cep oluşturmayı gerektiriyordu:±0,05 mm.

Kaba frezeleme sonrasında parçalar standart hidrolik mengenelerden ayrıldığında, her bir bileşen, en yüksek distorsiyon ölçümüyle birlikte uzunlamasına eksen boyunca yukarıya doğru yay sapması sergiledi.0,82 mm, yazdırma toleranslarını %1600'ün üzerinde aşıyor.
Fiziksel Kök Sebep
Endüstriyel kullanım sırasında6063 ekstrüzyonProseste, profiller 480 derece ile 520 derece arasındaki sıcaklıklarda çelik kalıplardan geçirilir ve ardından salgı tablasında hızlı basınçlı-hava veya suyla söndürme yapılır. Bu soğutma döngüsü, yüksek uzunlamasına artık gerilim gradyanları (σ) oluştururres) arasında değişen45 MPa ila 60 MPaprofil zarfının karşısında:

Nerede:
δ=Maksimum sapma (mm)
σres= Dahili artık çekme veya basınç gerilimi (MPa)
L=Desteklenmeyen iş parçası uzunluğu (400 mm)
E=Elastik modül (68.300 MPa)
t=Kalan enine-kesitsel ağ kalınlığı (mm)
Üst duvarın frezelenmesi, dengeleyici basınç gerilimi katmanını ortadan kaldırarak, bozulmamış alt çekme gerilimlerinin anında daralmasına ve bitmiş parçanın bükülmesine olanak tanıdı.
Dazao Mühendislik Çözümü
1. Gerilim-Gerilim Giderici Termal Tavlama:Ekstrüde edilmiş stok,-kritik altı gerilim giderme işlemine tabi tutulur2,5 saat boyunca 150 dereceSon CNC bitirmeden önce, artık gerilimleri aşağıdakilere düşürün15MPasertliği 70 HB'nin altına düşürmeden. Daha fazla yapısal kural için,ince duvarlı parçalar için-en iyi uygulama alüminyum CNC işleme tasarım yönergeleri-.
2. İki-Aşamalı Simetrik Frezeleme:Talaş kaldırma kaba işleme döngüsüne bölünür ve0,5 mmzarf, ardından serbest elastik harekete izin vermek için kelepçeler çözülür.
3. Çok Noktalı-Vakumlu Kenetleme:İş parçası, dengeli sarmal takımyolları çalıştıran dinamik çok-odacıklı vakum fikstürleri kullanılarak-yeniden kelepçelenir (birp0,3 mm'den küçük veya eşit, fz=0.03 mm/diş), nihai düzlüğü içinde tutarak±0,03 mm.
Durum 2: Soft 6063 Matrix'te Mikro-Kullanma ve Dokunma Kırılması
Başarısızlık Senaryosu
Bir telekomünikasyon konut projesi için 64 kör insan gerekliydiM2.5 × 0.456063 ekstrüzyon alaşımlı soğutucu profilleri dizisi boyunca 6H toleranslı dişli delikler. Standart emülsiyon soğutma sıvısı ile geleneksel yüksek-hız çeliği (HSS-E) kesme kılavuzları kullanan makine atölyesi sık sık kılavuz kırılmasıyla karşılaştı (%14 takım arıza oranı100 parça başına) ve yırtık, pürüzlü hatve çaplarından kaynaklanan yinelenen iplik ölçüsü reddi.
Fiziksel Kök Sebep
Çünkü 6063 daha düşük sertlik (73 HB) ve yüksek uzama kapasitesi (en fazla18%), kılavuz oluklarının kesilmesi, temiz talaş kesme yerine mikro-yırtılmaya neden olur. Mikroskobik kalıntılar doğrudan musluk kabartma alanına kaynaklanarak Yerleşik-Yukarı Kenar (BUE) büyümesi oluşturur. İş milinin ters çevrilmesi sırasında, yumuşak matrisin yüksek elastik geri kazanımı kılavuz kanallarını sıkıştırarak bileşen yüzeyinin altındaki mikro-kılavuzları keser.
Dazao Mühendislik Çözümü
· Keserek Dokunma'dan Rulo{0}}Form Dokunmaya Geçiş:Talaş-üreten kesme kılavuzlarını ortadan kaldırdık veDLC-kaplamalı soğuk-şekillendirme kılavuzları. Şekillendirme kılavuzları, talaş oluşumu olmadan plastik deformasyonla dişleri şekillendirir ve diş kanadı boyunca tanecik akışını sağlamlaştırır.
· Ön-Delik Hesaplama Ayarı:Küçük delik çapı, standart şekillendirme-kılavuz boyutlandırma formülü kullanılarak işlenir:
Ddelmek=Dnominal−0,45⋅P=2.5 mm−(0,45⋅0,45 mm)=2.298 mm
Katı bir-karbür2,30 mmmusluğun aşırı-torklanmasını önlemek için matkap konuşlandırılmıştır.
· Soğutma Sistemi Revizyonu:Çözünür su-bazlı emülsiyon konsantrasyonu şu oranda artırılır:%6 ila %12, arayüz sürtünmesini azaltmak için aşırı-basınçlı (EP) klorlu ester katkı maddeleri ile zenginleştirilmiştir (μ<0.08), achieving over 5.000 ardışık delikdiş hatası olmadan takım başına.
Durum 3: Kaynaklı 6061-6063 Hibrit Montajlarda Eloksal Renk Uyuşmazlığı
Başarısızlık Senaryosu
Tanısal bir tıbbi araba tertibatı, ağır bir6061 CNC parçalarıkaynaklı 6063 alüminyum profil dikey dikmelere sahip yapısal taban plakası. ER4043 dolgu çubuğu kullanılarak TIG kaynağının ardından, tamamlanan yapısal çerçeve, Tip II sülfürik asit anotlama işlemine tabi tutuldu (15 µmfilm kalınlığı hedefi).

Tedavi sonrası incelemede belirgin bir optik uyumsuzluk ortaya çıktı: 6063 profilleri parlak, şeffaf gümüş bir parlaklık gösterirken, 6061 taban plakası sarımsı alt tonlarla donuk gri görünüyordu. Kaynak Isısından-Etkilenen Bölge (HAZ) boyunca koyu bulutlu yamalar oluştu.
Fiziksel Kök Sebep
Anodik oksit tabakasının optik şeffaflığı (Al2O3) doğrudan baz alüminyumun saflığına bağlıdır:
· 6061 Bakır İçeriği (%0,15 ila %0,40):Bakır intermetalik parçacıklar (θ-faz CuAl2) sülfürik anotlama sırasında temiz bir şekilde çözünmez; oksitlenerek ışığı hapseden koyu, çözünmeyen mikro- kalıntılara dönüşürler ve filmin berraklığını azaltırlar.
· 6063 Baz Saflığı (Cu < %0,10, Fe < %0,35):Düzgün optik iletime izin veren kristalimsi bir anodik alümina tabakası üretir.
· Aynı elektrokaplama tankına aynı anda daldırıldığında, substrat potansiyelindeki farklılıklar eşit olmayan akım yoğunluğu dağılımına neden olur, bu da değişen film büyüme oranlarına ve farklı renk uyumsuzluklarına neden olur.
|
Substrat Alaşım Bileşeni |
Alaşımlı Bakır İçerik Aralığı |
Anodik Oksit Katmanı Görsel Çıkışı |
|
6061-T6 Taban Plakası |
%0,15 ila %0,40 Cu |
Azaltılmış şeffaflığa sahip grimsi renk tonu |
|
6063-T6 Ekstrüde Dik |
%0,10'dan az Cu |
Yüksek aynasal berraklığa sahip parlak gümüş |
|
ER4043 Kaynak Dikişi |
%4,5 ila %6,0 Si |
Koyu kömür-gri çizgi |
Dazao Mühendislik Çözümü
1. DFM Bağlantısının Yeniden Tasarımı:Optik tutarlılık gerektiğinde müşterilerimize farklı alaşımlar arasındaki kaynaklı bağlantıları ortadan kaldırmalarını tavsiye ederiz. Gizli CNC yerleştirme tespit pimleri ve yüksek-gerilimli dahili bağlantı elemanları kullanarak bağlantıları mekanik kilitlere göre yeniden tasarlıyoruz.
2. Yüzey Mekanik Ön İşlemi-:Kaynaktan kaçınılamazsa tüm düzenek otomatik kumlama işlemine tabi tutulur.120 gözenekli seramik boncuklaren0,35MPaardından sodyum hidroksite (60°C'de 50 g/L NaOH) 90 saniyelik kontrollü bir daldırma yapılır.∘C) anotlamadan önce mikroskobik ışık kırılma indeksini tüm bölgeler boyunca homojenleştirmek.
Mühendislik Uygulama Kılavuzu: 6061 ve 6063 Alüminyum Ne Zaman Seçilmeli?
6061-T6 Kütük Gerektiren Yapısal ve{0}}Yüksek Yük Senaryoları
· Yüksek Mekanik Stres ve Dinamik Yükler:Yüksek 6061 çekme dayanımının (310 MPa) ve 6061 akma dayanımının (276 MPa) gerekli olduğu yapısal askı braketleri, çok-eksenli robotik kollar, endüstriyel otomatik kayar plakalar ve havacılık sıvı manifoldları.
· Büyük Malzeme Kaldırma (Domuz-Çıkışlar):Ham maddenin %60'tan fazlasının talaşlara dönüştürüldüğü katı plaka veya bloktan işlenen parçalar. 6061, takımların yuvalanmasını ve fener mili çarpışmalarını önleyen bölümlü talaşlar üretir.
· Yüksek-Torklu Bağlantı Elemanı Düzenekleri:Sürekli tork döngüsü gerektiren dişli bağlantı noktalarıkesme mukavemeti (207 MPa)dinamik titreşim altında ipliğin-dışarı çıkmasını önler.
6063 Ekstrüzyonlarına En Uygun Karmaşık Profiller ve Kozmetik Muhafazalar
· Karmaşık İçi Boş Çapraz-Bölümler:Makinenin çalışma süresini en aza indirmek için neredeyse net şekillerin kalıptan çekilebildiği mimari ekstrüzyonlar, kayan raylar, özel LED aydınlatma armatürleri ve modüler sıvı-soğutma plakaları. Hakkında daha fazla bilgi edininKarmaşık profiller için özel 6063 alüminyum CNC işleme teknikleri.
· Kozmetik Tüketici Elektroniği:Dekoratif anotlama sırasında aynasal parlaklık, sıfır tanecikli sınır çizgileri ve eşit boya alımı gerektiren tablet çerçeveleri, lüks ses kaplamaları ve optik muhafazalar.
· Yüksek Isı Yayılımına Sahip Muhafazalar:Termal iletkenliğin (201 W/m·K) mekanik verim performansından öncelikli olduğu hassas soğutucular.
Yüzey İşlem Çekimi: 6061 ve 6063 Eloksal, Kumlama ve Parlatma
Yüzey-işleme sonrası performansı, işleme sırasında önemli ölçüde farklılık gösterir6061 eloksalyüzeylere karşı6063 eloksalyüzeyler. İşlem sonrası gereksinimlerinizi-endüstriyel alüminyum yüzey bitirme ve eloksal standartlarıOptimum kozmetik ve koruyucu sonuçlar sağlar.
|
Bitirme Süreci |
6061-T6 Yanıt Profili |
6063-T6 Yanıt Profili |
Mühendislik Uygulama Notu |
|
Tip II Şeffaf Eloksal(MIL-A-8625) |
Yarı-şeffaf, hafif sarı-gri renkte;parlaklık seviyesi 60-70 GU. |
Son derece şeffaf, parlak metalik parlaklık;gloss level >85 GU. |
6063Tüketiciye yönelik-harici çerçeveler için standarttır. |
|
Tip II Renkli Eloksal (Siyah/Mavi/Kırmızı) |
Tutarlı boya alımı; derin siyah tüm partilerde aynıdır. |
Net renk doygunluğu; parlak temel tonlarla daha yüksek yansıtma. |
Her iki alaşım da organik boyaları güvenilir bir şekilde alır; 6063 daha yüksek canlılık sağlar. |
|
Tip III Sert Kaplama (50 µm kalınlık) |
Mikro sertlik450 ila 500 HV; mükemmel aşınma ve aşınma direnci. |
Mikro sertlik380 ila 420 HV; yüksek nokta yükleri altında daha düşük direnç. |
6061kayar aşınma plakaları ve hidrolik silindir yuvalarında tercih edilir. |
|
Boncuk Püskürtme (120-Mesh Cam/Seramik) |
Düzgün mat kaplama; ince takım izlerini kolayca gizler (Ra 0,8 mikron). |
Hızlı mat dönüşümü; dövmeyi önlemek için daha düşük püskürtme basıncı gerektirir. |
6063 için püskürtme basıncı aşılmamalıdır0,30MPaköşe yuvarlamalarını önlemek için. |
|
Kimyasal Parlatma ve Parlak Daldırma |
Orta parlaklık; alaşım elementleri nedeniyle mikro-dokular görünür kalır. |
Yüksek speküler yansıma; ayna-seviyesi bulanıklaşma olmadan tamamlanır. |
6063optik reflektörler ve dekoratif kaplamalar için idealdir. |
Üretim Maliyeti Ekonomisi: Ham Stok, Takım Amortismanı ve Çevrim Süresi
Katı kütük işleme ve işleme arasında seçim yapmaCNC işleme için alüminyum ekstrüzyondeğerlendirme sırasında hem ham envanter giderini hem de CNC iş mili çevrim süresini belirler6061 ve 6063 maliyeti.
1. Ham Stok Malzeme Maliyetleri
· Standart 6061 alüminyum alaşımlı levha ve masif çubuk, yüksek piyasa likiditesi ile satılan küresel emtialardır. Hammadde maliyetleri genellikle spot alüminyum endekslerini ve dönüşüm primini takip eder.Kg başına 0,80 ila 1,20 ABD Doları.
· Özel 6063 alüminyum profil stoğu, ön ekstrüzyon kalıbı yatırımı gerektirir (1.200 ila 3.500 ABD Dolarıdaire boyutuna ve mandrel karmaşıklığına bağlı olarak). Ancak, 500 birimi aşan üretim adetlerinde, net-şekilli ekstrüzyonların satın alınması, gelen malzeme ağırlığını şu oranda azaltır:%40 ila %75katı dikdörtgen kütüklerle karşılaştırıldığında.
2. İşleme Çevrim Süresi ve İş Mili Ekonomisi
· 6061 Freze Verimliliği:Daha yüksek kesme sertliği, kesici takımların diş başına daha yüksek ilerleme hızlarında çalışmasına olanak tanır (fzKaba işleme sırasında =0.15 ile 0,25 mm/diş arasında) makine-saati masraflarını azaltır.
· 6063 Ekstrüzyon İşleme:Yığın kenar oluşumunu yönetmek için kesme hızlarının modüle edilmesi gerekirken{0}, toplam talaş kaldırma hacmi önemli ölçüde düşüktür çünkü dahili kanallar ve montaj profilleri ekstrüzyon sırasında önceden-oluşturulur. İş mili çalışma süreleri genellikle 45 dakikadan (katı plakadan) 8 dakikanın altına (ikincil profil bitirme) düşürülür.
|
Toplu Hacim Senaryosu |
Tercih Edilen Malzeme Rotası |
Takım / NRE Maliyeti |
Birim Döngü Süresi |
Toplam Maliyet Avantajı |
|
Prototipler (1 ila 20 adet) |
6061-T6 Katı Kütük / Levha |
0 $ (Ekstrüzyon kalıbı yok) |
Yüksek (Tam 3D cebe yerleştirme) |
Daha düşük toplam proje maliyeti; hızlı teslimat (3-5 gün). |
|
Pilot Üretim (20 ila 200 adet) |
6061-T6 Standart Stok |
0$ |
Ilıman |
Özel takımlardan ödün vermeden dengeli maliyet. |
|
Seri Üretim (500+ adet) |
6063-T6 Özel Ekstrüzyon + CNC |
1.500 Dolarlık Ekstrüzyon Aracı |
Düşük (Yalnızca özellik sonlandırma) |
%35 ila %55 azalmakütük işlemeye göre birim parça maliyetinde. |
Dazao'da DFM Mühendislik Kontrol Listesi ve Kalite Kontrol Standartları
Çizim paketlerini üretime bırakmadan önce, tasarım ve satın alma ekipleri bu beş üretim temel kontrolünü aşağıdakileri kullanarak doğrulamalıdır:fabrika-düzeyinde alüminyum CNC işleme ana el kitabı:
1. Mekanik Yük Doğrulaması:Bileşen dinamik veya dirsekli yapısal yüklere maruz kalıyor mu? Verim gereksinimleri 214 MPa'yı aşarsa belirtin6061-T6münhasıran.
2. Geometrik Kesit-Fizibilitesi:Düzgün duvar bölümleri bir kalıptan ekstrüde edilebilir mi? Evetse, katı bloktan geçiş6063-T6 profiliMalzeme israfını azaltmak için stok.
3. İşleme Sonrası-Eloksal Sınıfı:Çok-bileşenli görsel yüzeylerde Sınıf-Kozmetik eşleşme zorunluysa, belirtin6063mekanik boncuk püskürtme ile ve aynı toplu tank işlemini belirtin.
4. Tolerans Tanımları:Katı-kütük toleransları (±0,01 mm) işlenmemiş ekstrüde duvarlara. Hassas toleransları (±0,01 mm) yalnızca ikincil CNC-işlenmiş unsurlara.
5. Dazao Kalite Kontrol Altyapısı:Dazao'daki her üretim partisi, alaşım kimyası için Oxford Optik Emisyon Spektrometrisi (OES), geometrik GD&T için otomatik Koordinat Ölçüm Makineleri (CMM), Ra pürüzlülüğü için Mitutoyo yüzey profilometreleri ve anodik katman doğrulaması için girdap-akımı kaplama kalınlığı ölçüm cihazları kullanılarak doğrulanır.

SSS
01.6063 alüminyum neden CNC kesici takımlara 6061'den daha fazla yapışıyor?
02.İnce duvarlı 6063 ekstrüzyon profillerinin-CNC frezeleme sırasında bükülmesini nasıl önlersiniz?
03.6061 ve 6063 parçaları birlikte anodize edildiğinde neden renk uyumsuzluğu gösteriyor?
04.6063 alüminyumda M2 veya M3 gibi mikro dişlere-güvenilir şekilde dokunabilir misiniz?
05.Düşük hacimler için 6061 kütük çıkarmak mı yoksa özel 6063 ekstrüzyon sipariş etmek mi daha iyi?
06.Hangi alaşım yüksek cıvata torku altında daha iyi diş şeridi direnci sağlar?